Trwałe części hamulca pneumatycznego
Co czyni część hamulca pneumatycznego w samochodach ciężarowych trwałą? Materiał, obróbka cieplna, powłoka i uszczelnienia opisane z perspektywy warsztatu.
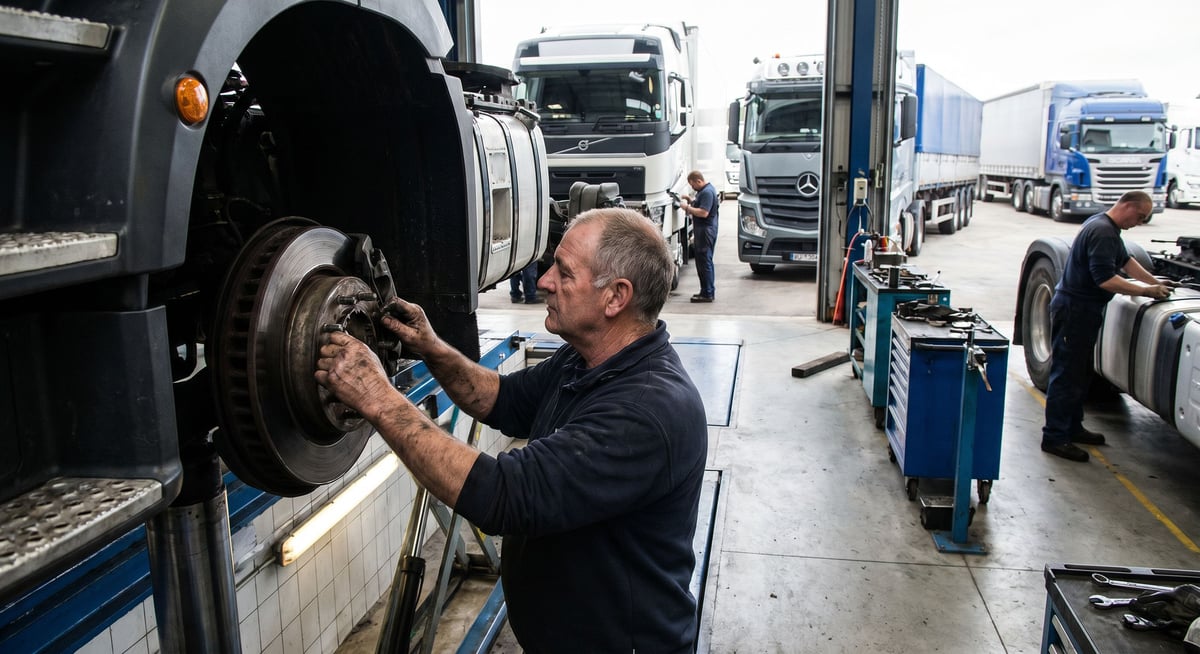
Dwie części hamulca pneumatycznego leżące obok siebie na warsztatowym regale mogą wyglądać identycznie: ten sam gwint przyłącza, ten sam kształt korpusu, ten sam odcień lakieru. Jedna przepracuje trzy zimy bez najmniejszego problemu, druga już przy pierwszym sezonie solenia dróg zacznie „pocić się" na obudowie, a w drugim roku eksploatacji zacznie przeciekać. Różnicy najczęściej nie widać gołym okiem w samym kształcie — leży ona w materiale, obróbce cieplnej, powłoce, doborze mieszanki uszczelniającej i dyscyplinie produkcyjnej ukrytej pod powierzchnią.
Ten artykuł skupia się na jednym pytaniu: co fizycznie sprawia, że część hamulca pneumatycznego jest trwała, i jak rozpoznać to w praktyce warsztatowej? Tematem jest więc materiał, wykonanie i sposób, w jaki część się zużywa. Przy częściach do hamulców pneumatycznych klasy ciężkiej eksploatacji słowo „solidna" samo w sobie nic nie znaczy — liczy się to, na jakie konkretne obciążenie część została zaprojektowana i jakie ślady zostawia, gdy się ją zdemontuje.
Czego trudna eksploatacja tak naprawdę wymaga od części hamulca pneumatycznego?
Zanim zaczniemy mówić o trwałości, trzeba opisać, pod jakim obciążeniem część w ogóle pracuje. Obwód pneumatyczny hamulca w ciężarówce lub ciągniku siodłowym działa w zupełnie innej skali niż w samochodzie osobowym. Instalacja jest pod ciśnieniem przez większość dnia pracy, sprężarka uzupełnia ubytki w regularnych odstępach, zawory otwierają się i zamykają przy każdym zwolnieniu, a siłowniki wykonują skok przy każdym postoju. Pojazd rozwożący towar w mieście może mieć znacznie więcej cykli dziennie niż ciągnik jeżdżący w trasach dalekobieżnych — z kolei ten drugi ma dłuższe obciążenie termiczne i dłuższy czas ekspozycji na drgania.
Do tego dochodzi środowisko. Zimą sól rozrzucana na drogę dociera do każdej metalowej powierzchni pod podwoziem, latem swoje robią upał i pył drogowy. Sprzęg naczepy lub przyczepy stale obciąża linie instalacji, które poruszają się razem ze skrętem ramy.
Jest jeszcze wymiar czasu. Pojazdy ciężarowe pozostają w eksploatacji dłużej niż dekadę, a u drugiego i trzeciego właściciela często pracują w jeszcze trudniejszych warunkach. To znaczy, że kryterium „dobrze działa po zamontowaniu" jest bezwartościowe. Prawdziwym kryterium jest to, czy część robi to samo po czterech porach roku i po kilkuset tysiącach kilometrów. Poniższa tabela zestawia typowe obciążenia eksploatacyjne z ich odpowiednikiem na samej części.
| Rodzaj obciążenia | Obszar części narażony na obciążenie | Pierwszy objaw widoczny w praktyce |
|---|---|---|
| Powtarzalny cykl ciśnieniowy | Strefa zagięcia membrany, uszczelnienie tłoka, powierzchnia przylgni zaworu | Powolny spadek ciśnienia w zaparkowanym pojeździe, sprężarka włącza się częściej niż zwykle |
| Cykl termiczny (zimny poranek, gorący zjazd) | Połączenia różnych materiałów, powierzchnie uszczelek | Nieszczelność słyszalna na zimno, znikająca po nagrzaniu układu |
| Sól drogowa, wilgoć i środki myjące | Ostre krawędzie z cienką powłoką, gwinty śrub, styk aluminium ze stalą | Biały lub brązowy pierścień korozji, połączenie, którego nie da się odkręcić |
| Drgania i skręcanie ramy | Stopki wsporników, dna złączek rurowych, miejsca nagłej zmiany przekroju | Włosowate pęknięcie, poluzowane połączenie, błyszczący ślad tarcia |
| Uderzenia kamieni i błoto drogowe | Zewnętrzna powierzchnia korpusu, mieszki i osłony ochronne | Zarysowana powłoka, rozdarty mieszek, błoto wewnątrz osłony |
| Zanieczyszczone, wilgotne lub zaolejone powietrze | Elastomerowe elementy uszczelniające, przylgnie zaworów, tłumik | Zaklejony zawór, opóźnione odprowadzenie powietrza, czarny, oleisty osad |
Ta tabela jest jednocześnie definicją trwałości: trwała część to taka, która przez długi czas jednocześnie wytrzymuje wszystkie sześć rodzajów obciążenia. Konstrukcja, która dobrze radzi sobie tylko z jednym z nich, w praktyce zawodzi. Gruby odlew korpusu może świetnie tłumić drgania, ale jeśli powłoka jest słaba, sól go wykończy; doskonale pokryta część, w której źle dobrano mieszankę uszczelniającą, zacznie przeciekać przy pierwszym mrozie.
Materiał i obróbka cieplna: dlaczego dwie pozornie identyczne części nie wytrzymują tak samo długo?
Korpusy części do hamulców pneumatycznych wykonuje się najczęściej z żeliwa, ze stopu aluminium lub z obrobionej stali. Ta sama nazwa materiału nie oznacza tego samego materiału. W odlewnictwie czystość stopionego metalu, prędkość wypełniania formy i reżim chłodzenia decydują o tym, czy wewnątrz korpusu powstanie porowatość, czy zwarta struktura. Porowaty odlew z zewnątrz wygląda bez zarzutu; jeśli jednak podczas obróbki skrawaniem odsłoni się powierzchnia z mikroporami, sprężone powietrze prędzej czy później znajdzie tę drogę. W praktyce warsztatowej odpowiada temu nieszczelność wychodząca ze środka korpusu, której nie usunie wymiana uszczelki.
W żeliwie decydujący jest kształt grafitu. W żeliwie szarym z grafitem płatkowym płatki grafitu działają w materiale jak drobne karby; tłumienie drgań jest dobre, ale odporność na uderzenia i rozciąganie ograniczona. W żeliwie sferoidalnym grafit występuje w postaci okrągłych ziaren, a materiał jest wyraźnie bardziej ciągliwy. Tę samą geometrię można wykonać z dwóch różnych gatunków żeliwa i oba będą nosić nazwę „odlew" — jeden pęknie przy uderzeniu kamieniem, drugi się zgniecie, ale pozostanie na miejscu.
W częściach stalowych temat przenosi się na obróbkę cieplną. W kołkach, wałkach, gniazdach sprężyn czy wałkach krzywkowych oczekiwana właściwość jest z natury sprzeczna: powierzchnia musi być twarda i odporna na zużycie ścierne, a rdzeń na tyle ciągliwy, żeby wchłonąć uderzenie. Osiąga się to metodami takimi jak hartowanie powierzchniowe, nawęglanie, azotowanie i hartowanie indukcyjne. Jeśli głębokość warstwy utwardzonej jest zbyt mała, powierzchnia szybko się wyciera; jeśli warstwa jest zbyt gruba i krucha, część pęka przy uderzeniu. Wartości twardości nie da się ocenić okiem, ale skutek — owszem: szybko wytarte gniazdo łożyska albo pęknięty kołek najczęściej mówią o niedostatku w obróbce cieplnej.
W korpusach aluminiowych na pierwszy plan wysuwa się trwałość gwintu. Gwint nawiercony w aluminium musi wytrzymać wielokrotny montaż i demontaż stalowej śruby; jeśli geometria u podstawy zwoju i twardość materiału są niewystarczające, przy drugim lub trzecim demontażu gwint się zrywa, a solidny poza tym korpus trafia na złom z powodu jednego gwintu.
Powłoka i korozja: sól, wilgoć i chemia drogowa
W pojeździe ciężarowym korozja nie jest sprawą estetyczną, tylko funkcjonalną przyczyną awarii. W obwodzie hamulcowym ma trzy odrębne skutki. Po pierwsze, produkt korozji na powierzchniach ruchomych zajmuje objętość i zakleja tłok lub trzpień zaworu; część zaczyna otwierać się i zamykać z opóźnieniem. Po drugie, korozja narastająca na powierzchni przylgni uszczelki niszczy szczelność i powoduje nieszczelność. Po trzecie, korozja na śrubach i złączkach sprawia, że przy kolejnym przeglądzie część nie daje się odkręcić i sprawny poza tym korpus trzeba wyłamać.
Pierwszą warstwą ochrony jest powłoka. W częściach do pojazdów ciężarowych powszechnie stosuje się powłoki cynkowe i cynkowo-stopowe, nakładaną na nie warstwę pasywacyjną, a w niektórych korpusach lakier proszkowy. O jakości powłoki decyduje nie tylko grubość, ale jej rozkład: kąpiel łatwo dociera do płaskich powierzchni, natomiast na ostrych krawędziach, w rdzeniach gwintu i w otworach ślepych warstwa się przerzedza. Dlatego korozja zawsze zaczyna się w tych samych miejscach.
Drugim tematem jest para galwaniczna. Gdy do aluminiowego korpusu wkręci się stalowy element złączny, a między nie dostanie się słona woda, między dwoma metalami powstaje obwód elektrochemiczny — mniej szlachetny metal staje się ofiarą. Dlatego powłokę elementu złącznego trzeba dobierać razem z materiałem korpusu. Jeśli po demontażu połączenia widać biały, pylisty osad, oznacza to, że w tym miejscu działała reakcja galwaniczna.
Najczęstszą przyczyną skrócenia żywotności powłoki w warunkach warsztatowych jest mycie pod zbyt wysokim ciśnieniem z bardzo bliskiej odległości. Silny strumień wody może zerwać powłokę z powierzchni, rozciągnąć wargi ochronnych mieszków i wtłoczyć wodę do środka.
Korozja ma też swoją odsłonę wewnętrzną. Wilgoć wnikająca do instalacji pneumatycznej skrapla się wewnątrz przewodów i na dnie zbiorników; zimą zamarza i unieruchamia zawory, przez cały rok tworzy rdzę na wewnętrznych powierzchniach. Duża część korozji wewnętrznej jest związana ze stanem jednego konkretnego elementu — szczegółowo opisujemy to w osobnym artykule: Wkład osuszacza powietrza i zarządzanie wilgocią: dobór, żywotność i warunki zimowe. Zależność jest prosta: w instalacji z wyeksploatowanym osuszaczem nawet najtrwalszy zawór zużyje się szybciej, niż powinien.
Normy i dalsza lektura
Zagadnienie to podlega przepisom wyposażeniowym dla pojazdów użytkowych z hamulcami pneumatycznymi. W USA federalna norma hamulców pneumatycznych FMVSS 121 (49 CFR 571.121) określa zbiorniki, zabezpieczenia i czasy, jakie musi zapewnić zgodny układ, a Europa stosuje równoważne limity Regulaminu EKG ONZ (UNECE) nr 13. Więcej szczegółów znajdziesz w ilustrowanym przewodniku na airbrakecompressor.com. Zawsze sprawdzaj konkretne wartości z aktualnym przepisem i danymi serwisowymi producenta pojazdu.
W Polsce te same wymagania reguluje prawo krajowe: ustawa Prawo o ruchu drogowym określa obowiązek utrzymania pojazdu w stanie technicznym zapewniającym bezpieczeństwo, a szczegółowe warunki dla układu hamulcowego zawiera rozporządzenie w sprawie warunków technicznych pojazdów.
Elementy uszczelniające: zakres temperatur, pęcznienie i utwardzanie
Trwałość części do hamulca pneumatycznego bardzo często nie jest ograniczona przez korpus, tylko przez elastomer w jego wnętrzu. Uszczelka, o-ring, membrana, mankiet i element ścierający pochodzą z różnych rodzin kauczuku, a każda rodzina ma swoje własne zachowanie.
W elastomerze występują trzy typy uszkodzeń. Pierwszy to pęcznienie: materiał wchłania olej lub środek chemiczny, z którym ma kontakt, zwiększa objętość, traci wymiar i przestaje pasować do gniazda. Drugi to utwardzenie — pod wpływem ciepła i czasu materiał traci elastyczność, zostaje w formie, w jakiej został ściśnięty, i po zdjęciu ciśnienia nie wraca do powierzchni. Trzeci to sztywnienie w niskiej temperaturze: poniżej temperatury zeszklenia elastomer zachowuje się nie jak guma, tylko jak tworzywo sztuczne, przy pierwszym ruchu przecieka, a gdy pojazd się nagrzeje, szczelność wraca. To najbardziej mylący objaw w praktyce: nieszczelność widoczna rano, która znika w południe, najczęściej jest podpisem błędnie dobranego elastomeru.
| Rodzina materiału | Mocna strona | Słaba strona | Odpowiednik w praktyce |
|---|---|---|---|
| Kauczuk nitrylowy (NBR) | Kontakt z olejami i smarami mineralnymi, dobre zachowanie przy zużyciu, korzystny koszt | Wysoka temperatura, ozon i długotrwałe starzenie na powietrzu | Długo służy w środowisku olejowym; w gorącej strefie pęka na powierzchni |
| Kauczuk etylenowo-propylenowy (EPDM) | Gorące powietrze, para, ozon i warunki atmosferyczne; elastyczność na mrozie | Kontakt z olejami i smarami mineralnymi | Dobry w czystym obwodzie powietrznym; pęcznieje, gdy sprężarka przepuszcza olej |
| Kauczuk fluorowy (FKM) | Wysoka temperatura i szeroka odporność chemiczna | Elastyczność w bardzo niskiej temperaturze, koszt | Preferowany w gorących regionach; przy ostrej zimie dobór mieszanki jest kluczowy |
| Poliuretan (PU) | Odporność na ścieranie i rozdzieranie, zachowanie kształtu pod wysokim ciśnieniem | Gorąca woda, para i niektóre środki chemiczne | Długa żywotność w elementach ścierających i przenoszących obciążenie |
| Kauczuk silikonowy (VMQ) | Bardzo szeroki zakres temperatur, trwała elastyczność | Wytrzymałość mechaniczna, rozdzieranie i zachowanie kształtu pod ciśnieniem | Dobry w uszczelnieniach statycznych; ograniczony w uszczelnieniach ruchomych |
Rodziny w tabeli opisują wyłącznie zachowanie ogólne. W obrębie tej samej rodziny mieszanka, napełniacz i twardość zmieniają zarówno zakres temperatury, jak i odporność na olej — dlatego sama nazwa rodziny na etykiecie nie jest gwarancją. To, czy dany elastomer rzeczywiście pasuje do zastosowania, zależy od pasma temperatur, w jakim pracuje pojazd, i od ilości oleju, który przedostaje się do instalacji.
Membrany zasługują na osobną uwagę. Membrana siłownika hamulcowego zwija się przy każdym hamowaniu, czyli materiał jest narażony nie tylko na ciśnienie, ale na ciągły cykl zginania. Splot tkaniny kordowej, jakość przylegania gumy do tkaniny i grubość materiału w strefie zagięcia bezpośrednio decydują o żywotności. Osobne opracowanie opisuje typy, rozmiary i objawy awarii samego siłownika: Siłownik hamulcowy: typy, rozmiary, objawy awarii i wymiana.
Dlaczego tolerancja wykonania i chropowatość powierzchni decydują o żywotności?
Rysunek części może być poprawny; prawdziwym pytaniem jest to, na ile każdy wyprodukowany egzemplarz jest wierny temu rysunkowi. W komponentach hamulca pneumatycznego wymiary decydujące o żywotności są najczęściej niewidoczne gołym okiem: średnica i cylindryczność otworu cylindra, głębokość rowka uszczelniającego i promień jego narożnika, płaskość przylgni zaworu, prostopadłość otworu łożyska do osi.
Przy błędzie cylindryczności otworu tłok nie dociska elementu uszczelniającego równomiernie na całym skoku; elastomer jest po jednej stronie nadmiernie ściśnięty, po drugiej zostaje luz. Nowo zamontowana część może w ogóle nie przeciekać, bo elastomer na starcie ma wystarczającą elastyczność, żeby wypełnić luz. Nadmiernie ściśnięty obszar szybciej osiąga trwałe odkształcenie i po kilku miesiącach zaczyna się nieszczelność. To jedno z najczęstszych wyjaśnień zdania „najpierw działało dobrze, potem się zepsuło".
Chropowatość powierzchni działa podobnie w obie strony. Zbyt chropowata powierzchnia tnie i ściera elastomer niczym piła. Zbyt gładka, wręcz lustrzana powierzchnia z kolei nie utrzymuje filmu olejowego — w uszczelnieniach ruchomych to właśnie kontrolowana mikrostruktura powierzchni przenosi smarowanie. Dlatego celem dobrej produkcji nie jest „możliwie najgładsza powierzchnia", tylko „powierzchnia odpowiednia do funkcji". W warsztacie nie zmierzymy tego bezpośrednio, ale możemy to odczytać ze śladów na zdemontowanym elastomerze: jednokierunkowe głębokie zarysowania mówią, że współpracująca powierzchnia metalowa była zbyt chropowata albo miała zadziory.
Zadzior to wada, która w zestawieniach zajmuje ostatnie miejsce, a w praktyce powoduje najwięcej awarii. Cienki zadzior pozostawiony przy wylocie rowka podczas montażu przecina o-ring; część nie zaczyna przeciekać od razu, ciśnienie powoli toruje sobie drogę przez naciętą krawędź, a awaria pojawia się dopiero po kilku tygodniach. Wióry i pozostałości piasku formierskiego w wewnętrznych kanałach osiadają na gnieździe zaworu przy pierwszym uruchomieniu. W dobrej produkcji końcowe mycie traktuje się równie poważnie, jak samą obróbkę.
Zmęczenie materiału i drgania: gdzie zaczyna się pęknięcie?
W pojeździe ciężarowym żaden element nie jest nieruchomy. Drgania silnika, uderzenia z jezdni, skręcanie ramy i sama siła hamowania stale obciążają połączenia. Te obciążenia same w sobie nie łamią części od razu — pęknięcie jest skutkiem uszkodzenia zmęczeniowego, które narasta przez miliony drobnych cykli. Pęknięcie zmęczeniowe zaczyna się nie tam, gdzie materiał jest najsłabszy, lecz tam, gdzie naprężenie jest najbardziej skoncentrowane. Te dwa miejsca wcale nie muszą się pokrywać.
Klasyczne adresy koncentracji naprężeń to: nagłe zmiany przekroju, ostre naroża wewnętrzne, rdzenie gwintów, krawędzie otworów, stopka spoiny oraz ślady po znakowaniu udarowym. Cienkie pęknięcie widoczne na stopce wspornika najczęściej zaczyna się od ostrego narożnika. Pęknięcie postępujące pod lakierem zdradza się tym, że lakier pęka wzdłuż linii.
Drugim skutkiem drgań jest luzowanie się połączeń. Poluzowana śruba traci naciąg wstępny, a obciążenie zaczyna spadać na samą śrubę — od tego momentu pękanie przyspiesza. Dlatego trwałość jest cechą nie tylko samej części, ale też układu połączenia: właściwej klasy elementu złącznego, czystej powierzchni przylegania i momentu dokręcania podanego przez producenta. Dokręcanie „na oko" czyni zmęczeniowym kandydatem nawet najlepszą część.
Trzecim zjawiskiem jest zużycie cierne (fretting). Gdy dwie powierzchnie, które powinny stać nieruchomo, poruszają się względem siebie w skali mikronów, w strefie styku pojawia się czerwonawo-brązowy pył; ten pył jest dowodem poluzowania połączenia i najczęściej występuje przy dnach złączek rurowych i na powierzchniach osadzenia wsporników.
Co mówią wzory zużycia? (co odczytać po demontażu części)
Zdemontowana część jest bardziej szczera niż jakikolwiek protokół awarii. Ślady na jej powierzchni opowiadają, w jakich warunkach pracowała i co poszło nie tak. Odczytywanie wzorów zużycia to umiejętność, której można się nauczyć, a stosowana w skali floty zapobiega powtarzaniu się tej samej awarii. Poniższa tabela zestawia najczęściej spotykane ślady z ich prawdopodobną przyczyną źródłową.
| Zaobserwowany ślad | Prawdopodobna przyczyna źródłowa | Gdzie sprawdzić dalej |
|---|---|---|
| Błyszczący pas po jednej stronie, po drugiej lakier nienaruszony | Praca poza osią, montaż pod kątem, odkształcony wspornik | Płaszczyzna wspornika, czystość powierzchni łączenia, osadzenie części współpracującej |
| Jednokierunkowe głębokie zarysowania na elastomerze | Zadzior lub nadmierna chropowatość powierzchni metalowej | Wylot rowka, faza wejściowa otworu cylindra |
| Uszczelka stwardniała, spłaszczona, bez elastyczności | Starzenie pod wpływem ciepła i czasu, niedopasowanie rodziny materiału do warunków | Temperatura strefy pracy części, dobór elastomeru |
| Elastomer spęczniały, zmiękczony i lepki | Kontakt z niezgodnym olejem lub środkiem chemicznym | Olej przepuszczany przez sprężarkę do instalacji, smar montażowy |
| Punktowe wżery na powierzchni | Wżerowa korozja, nagromadzenie wilgoci | Odprowadzenie wilgoci, stan osuszacza, spust wody ze zbiornika |
| Czerwonawo-brązowy, drobny pył | Zużycie cierne z mikroruchu, poluzowane połączenie | Stan dokręcenia, płaskość powierzchni osadzenia |
| Czarny, oleisty i lepki osad | Olej przenikający do powietrza, zużycie po stronie sprężarki | Czystość przewodu powietrznego, wnętrze osuszacza i zbiornika |
| Błyszczący lub zgnieciony rdzeń gwintu | Zbyt mocne dokręcenie, niewłaściwa klasa elementu złącznego | Klasa elementu złącznego, metoda i kolejność dokręcania |
Większość tych śladów bierze się nie z samej części, tylko z warunków, w jakich pracowała. Jeśli trzy kolejne egzemplarze tego samego produktu przychodzą z tym samym wzorem zużycia, źródło problemu z dużym prawdopodobieństwem leży w miejscu montażu, a nie w części.
Jak krok po kroku odczytać zdemontowaną część?
Poniższa kolejność zajmuje w warsztacie kilka minut i pozwala ujawnić większość powtarzających się awarii. Celem nie jest sporządzenie listy diagnostycznej, tylko niezaprzepaszczenie informacji, którą niesie ze sobą wymontowana część.
- Zanim zdemontujesz część, sfotografuj ją w stanie zamontowanym. Kierunek, połączenia przewodów i styk z sąsiednimi elementami po demontażu łatwo się zapomina.
- Podczas demontażu zwróć uwagę na mokry ślad po nieszczelności, kierunek gromadzenia się brudu i pęknięcia w linii lakieru. Te ślady znikają w trakcie demontażu.
- Obejrzyj część, zanim ją umyjesz. Pierwsze mycie niszczy najcenniejszy dowód; oleisty osad, kolor korozji i nagromadzenie pyłu mają sens tylko przed umyciem.
- Przejrzyj powierzchnię zewnętrzną strefa po strefie: zarysowania powłoki, ślady uderzeń, rozdarcia osłon i pierścienie korozji wokół połączeń.
- Elementy złączne włóż do osobnego pojemnika i obejrzyj powierzchnie gwintu. Zgnieciony gwint, zdarta powłoka i czerwonawy pył mówią o sposobie dokręcania.
- Otwórz część i kolejno wyjmij elastomery. Oznacz, z którego gniazda pochodzi każdy z nich — spęcznienie i stwardnienie mają sens tylko w odniesieniu do konkretnego miejsca.
- Zegnij elastomery między palcami. Element, który nie wraca sprężyście do kształtu, jest spłaszczony albo lepki, mówi o niedopasowaniu materiału albo o jego starzeniu.
- Przetrzyj powierzchnie wewnętrzne czystą szmatką i sprawdź, co zostało na niej. Czarny oleisty ślad, metaliczny połysk albo ziarnko piasku to trzy różne historie.
- Zapisz wynik w krótkiej notatce: pojazd, oś, położenie, przebieg, pora roku i zaobserwowany wzór. Jedna część nie jest dowodem; trzy części tworzą wzorzec. Jeśli ten sam wzorzec się powtarza, zmień otoczenie części, nie samą część.
Powyższe kroki nie zastępują oceny żywotności elementów ciernych, takich jak klocki hamulcowe — te mają własne kryteria i własne granice grubości. Objawom po stronie okładzin ciernych i momentowi ich wymiany poświęcony jest osobny artykuł: Kiedy wymienić klocki hamulcowe? Objawy i żywotność. Opisana tu metoda odczytu dotyczy elementów mechanicznych i elastomerowych w obwodzie sprężonego powietrza.
Testy i homologacja: jak udowadnia się trwałość części?
Twierdzenie o trwałości ma sens tylko wtedy, gdy da się je powiązać z mierzalnym dowodem. W komponentach hamulcowych pojazdów ciężarowych ten dowód pochodzi z dwóch warstw. Pierwsza to przepisy homologacyjne dotyczące układów hamulcowych, które definiują zachowanie bezpieczeństwa systemu i są warunkiem dopuszczenia pojazdu do ruchu. Druga warstwa to weryfikacja trwałościowa: sprawdzenie, czy część kończy określoną liczbę cykli w określonych warunkach środowiskowych bez uszkodzenia.
Po stronie trwałościowej często stosuje się następujące weryfikacje. Test cykli ciśnieniowych napełnia i opróżnia część liczbę razy odpowiadającą oczekiwanej żywotności, a na koniec mierzy nieszczelność. Test cykli termicznych przemieszcza część między skrajnymi temperaturami, wymuszając różnicę rozszerzalności materiałów. Test mgły solnej porównuje odporność powłoki na korozję w warunkach przyspieszonych; jego wersja przerywana lepiej odzwierciedla rzeczywiste warunki drogowe. Test wibracyjny męczy część razem z jej wspornikiem.
Wspólną cechą tych testów jest to, że wynik wiąże się nie ze zdaniem, tylko z zapisem. Jeśli producent zamiast powiedzieć „jest trwałe" potrafi wskazać, jaki test przeprowadził i w jakich warunkach, twierdzenie staje się możliwe do zweryfikowania. Identyfikowalność partii produkcyjnej też jest elementem dowodu: łańcuch numeru odlewu i partii produkcyjnej pozwala prześledzić problem zgłoszony w terenie aż do jego źródła.
Ten artykuł traktuje dowód wyłącznie jako „fizyczny odpowiednik trwałości". To, jak dokumenty wykorzystuje się w decyzji zakupowej, jakie pytania zadać dostawcy i co dokument faktycznie udowadnia, a czego nie, to osobny temat, który opisujemy w artykule siostrzanym.
Błędy montażowe, które w praktyce obniżają trwałość
Dobra część przy złym montażu staje się częścią przeciętną. Poniżej najczęstsze błędy warsztatowe, które bezpośrednio skracają żywotność.
- Montaż w brudzie. Pojedyncze ziarnko piasku, które trafi do gniazda, niszczy linię uszczelnienia elastomeru. Oczyszczenie gniazd i końcówek przewodów przed montażem to minuta pracy, która robi różnicę na miesiące.
- Niewłaściwy środek smarujący. Smar niezgodny z elastomerem ułatwia montaż, ale powoduje spęcznienie materiału. Środek montażowy trzeba dobierać zgodnie z rodziną elastomeru.
- Dokręcanie „na oko" zamiast według wartości momentu. Zbyt słabe dokręcenie prowadzi do poluzowania i zużycia ciernego, zbyt mocne — do zgniecenia gwintu. Wartość momentu należy pobrać z aktualnej instrukcji producenta.
- Pominięcie kolejności dokręcania. W korpusach mocowanych kilkoma śrubami kolejność i etapowość zapewniają równomierne przyleganie powierzchni; przypadkowo dokręcona pokrywa przecieka po jednej stronie.
- Podłączenie przewodu bez jego oczyszczenia. Wióry, piasek lub resztki starej uszczelki pozostałe w rurze trafiają na przylgnię nowo zamontowanego zaworu.
- Podłączenie węża lub rury ze skręceniem. Skręcona linia niesie w sobie trwałe naprężenie i wraz z drganiami zmęczy się od strony połączenia.
- Uszkodzenie powłoki podczas montażu. Ślad po szczypcach, odprysk spawalniczy i mocne uderzenie przebijają warstwę ochronną — korozja zaczyna się właśnie w tym punkcie. Pozostawienie osłony lub mieszka ochronnego bez montażu prowadzi do tego samego skutku.
Rejestrowanie trwałości: mała dyscyplina warsztatowa
Trwałości nie da się ocenić na podstawie jednej części. Wcześniejsze zużycie jednej sztuki może być przypadkiem; powtórzenie się tego samego wzoru jest już informacją. Do wytworzenia tej informacji nie potrzeba rozbudowanego systemu. Wystarczy, że każda zdemontowana część trafi do jednowierszowego zapisu razem z numerem rejestracyjnym pojazdu, położeniem osi, przebiegiem, porą roku i zaobserwowanym wzorem zużycia.
Taki zapis robi jednocześnie trzy rzeczy. Wychwytuje powtarzającą się awarię: ten sam wzór pojawiający się kolejno na tej samej osi wskazuje na trwałą przyczynę systemową. Oddziela wpływ pory roku: awarie korozyjne nasilające się zimą kierują uwagę na stronę powłoki, a awarie termiczne nasilające się latem — w zupełnie inną stronę. Ujawnia też błędy montażowe: jeśli wzór zmienia się w zależności od tego, który zespół montował część, problemem jest sposób wykonania, a nie sama część.
Podsumowanie: trwałość nie jest niewidoczna, da się ją odczytać
To, co czyni część hamulca pneumatycznego trwałą, nie jest jedną cechą. Odlew i obróbka cieplna decydują o nośności; powłoka chroni część przed środowiskiem zewnętrznym; dobór elastomeru rozstrzyga, jak uszczelnienie zachowa się na gorąco i na zimno; tolerancja i jakość powierzchni decydują, jak te elementy do siebie pasują; przejścia przekroju decydują, gdzie zacznie się pęknięcie. Braki w jednym z tych obszarów zjadają żywotność wypracowaną przez pozostałe.
W warsztacie nie da się zmierzyć bezpośrednio żadnego z tych pięciu obszarów, ale można odczytać ich skutki. Ślad na zdemontowanej części mówi, w którym z nich zabrakło. Dlatego trwałość nie jest przymiotnikiem z katalogu, tylko zapisem, który narasta w warsztacie. O tym, czy dana część rzeczywiście była trwała, decyduje ten, kto ją demontuje.
VADEN produkuje sprężarki powietrza i komponenty układu hamulcowego dla pojazdów ciężarowych; tematy materiału, powłoki, uszczelnień i wzorów zużycia opisane w tym artykule to zagadnienia, którymi zajmujemy się na co dzień w produkcji i weryfikacji. Jeśli interesuje Cię porównanie systemów hamowania, zobacz też: Hamulce tarczowe czy bębnowe? Porównanie w pojazdach ciężarowych.
Powiązane przewodniki techniczne: Remont sprężarki: głowica, płyta zaworowa i uszczelki · Zespół przygotowania powietrza APU/EAC: usterki i wymiana · Zawór spustowy osuszacza: usterki, wymiana i konserwacja · Zawór przekaźnikowy (+ ABS): usterki, wymiana i konserwacja
Często zadawane pytania
- Co fizycznie sprawia, że część hamulca pneumatycznego jest trwała?
- Trwałość nie wynika z jednej cechy. Jakość odlewu i obróbka cieplna decydują o tym, jakie obciążenie część wytrzyma, powłoka chroni ją przed solą i wilgocią, rodzina materiału elementu uszczelniającego decyduje o zachowaniu na gorąco i na zimno, tolerancja wykonania oraz chropowatość powierzchni rozstrzygają, jak te elementy do siebie pasują, a geometria przejść przekroju decyduje, gdzie pod wpływem drgań zacznie się pęknięcie. Brak w jednym z tych pięciu obszarów zjada żywotność wypracowaną przez pozostałe.
- Czym części do hamulców pneumatycznych klasy ciężkiej eksploatacji różnią się od zwykłych?
- Muszą jednocześnie wytrzymać sześć rodzajów obciążenia: stały cykl ciśnieniowy, cykl termiczny między zimnym porankiem a gorącym zjazdem, sól drogową i środki myjące, drgania pochodzące od skręcania ramy, uderzenia kamieni oraz wilgotne lub zaolejone powietrze. Konstrukcja, która dobrze radzi sobie tylko z jednym z tych obciążeń, w praktyce zawodzi. Gruby odlew korpusu może dobrze tłumić drgania, ale jeśli powłoka jest słaba, sól go wykończy.
- Dlaczego dwie pozornie identyczne części nie wytrzymują tak samo długo?
- Bo różnica nie leży w widocznym kształcie, tylko pod jego powierzchnią. Podczas odlewania czystość metalu i reżim chłodzenia mogły zostawić porowatość wewnątrz korpusu; w stalowym kołku głębokość warstwy hartowanej mogła być niewystarczająca; powłoka mogła się przerzedzić na ostrych krawędziach i w rdzeniach gwintu. Żadnej z tych różnic nie da się ocenić, patrząc na część leżącą na regale, ale można je odczytać ze śladów, jakie zostawiają po demontażu.
- Co oznacza nieszczelność widoczna rano, która znika w południe?
- To jeden z najczęstszych objawów elastomerowych. Poniżej temperatury zeszklenia materiał zachowuje się nie jak guma, tylko jak tworzywo sztuczne; na zimno nie dociska się do gniazda i przecieka, a gdy pojazd się nagrzeje i materiał odzyska elastyczność, szczelność wraca. Zwykle jest to sygnał rodziny materiału nieodpowiedniej do panujących temperatur albo uszczelki, która już się zestarzała. Taki sam objaw może dawać też uszczelka, która stwardniała i przybrała trwały kształt.
- Dlaczego element uszczelniający pęcznieje albo staje się lepki?
- Jeśli elastomer nie jest zgodny z olejem lub środkiem chemicznym, z którym ma kontakt, wchłania go, zwiększa objętość, traci wymiar i przestaje pasować do gniazda, a przy tym mięknie i staje się lepki. W obwodzie hamulca pneumatycznego dwie najczęstsze przyczyny to olej przepuszczany do instalacji przez sprężarkę oraz niewłaściwy smar użyty podczas montażu. Dlatego środek montażowy trzeba dobierać zgodnie z rodziną materiału danej uszczelki.
- Jak tolerancja wykonania wpływa na żywotność części?
- Przy błędzie cylindryczności lub prostopadłości otworu tłok nie dociska elementu uszczelniającego równomiernie na całym skoku. Elastomer jest po jednej stronie nadmiernie ściśnięty, po drugiej zostaje luz. Nowa część może w ogóle nie przeciekać, bo materiał na starcie ma wystarczającą elastyczność, żeby wypełnić luz; jednak nadmiernie ściśnięty obszar szybciej osiąga trwałe odkształcenie i po kilku miesiącach zaczyna przeciekać. W praktyce odpowiada temu część, która najpierw działała bez zarzutu, a potem się zepsuła.
- Gdzie zwykle zaczyna się pęknięcie zmęczeniowe w części?
- Pęknięcie zaczyna się nie tam, gdzie materiał jest najsłabszy, tylko tam, gdzie naprężenie jest najbardziej skoncentrowane. Klasyczne adresy to nagłe zmiany przekroju, ostre naroża wewnętrzne, rdzenie gwintów, krawędzie otworów, stopka spoiny oraz ślady po znakowaniu udarowym. Pęknięcie postępujące pod lakierem najczęściej zdradza się tym, że lakier pęka wzdłuż linii, dlatego przed oględzinami trzeba oczyścić powierzchnię.
- Co pokazuje czerwonawo-brązowy pył na zdemontowanej części?
- Ten pył jest produktem zużycia ciernego. Powstaje, gdy dwie powierzchnie, które powinny stać nieruchomo względem siebie, poruszają się w skali mikronów, i pokazuje, że połączenie straciło naciąg wstępny, czyli się poluzowało. Najczęściej występuje przy dnach złączek rurowych, na powierzchniach osadzenia wsporników i w połączeniach sprężynowych. Sama wymiana części nie wystarczy — trzeba jeszcze sprawdzić cały układ połączenia.
- Czy zdemontowaną część warto umyć przed oględzinami?
- Nie. Pierwsze mycie niszczy najcenniejszy dowód. Mokry ślad po nieszczelności, kolor korozji, zapach oleistego osadu i kierunek gromadzenia się brudu mają sens tylko przed umyciem. Właściwa kolejność jest taka: sfotografuj część w stanie zamontowanym, podczas demontażu zwróć uwagę na mokre ślady i pęknięcia w linii lakieru, następnie obejrzyj ją na sucho strefa po strefie i dopiero wtedy umyj.
- Co zrobić, gdy ta sama część psuje się wielokrotnie z rzędu?
- Jednorazowa wcześniejsza awaria może być przypadkiem, ale powtórzenie się tego samego wzoru zużycia jest już informacją i wskazuje, że przyczyna leży nie w części, tylko w jej otoczeniu. W takiej sytuacji warto sprawdzić montaż pod kątem, odkształcony wspornik, pozostawione w przewodzie wióry, olej przenikający do instalacji albo stan zarządzania wilgocią. Zapisywanie każdej zdemontowanej części z danymi pojazdu, osi, przebiegu i pory roku pozwala ujawnić taki wzorzec w ciągu kilku miesięcy.
Powiązane Artykuły
Program konserwacji zapobiegawczej ciężarówki: interwały i lista kontrolna
Jak ustalać interwały konserwacji ciężarówki według kilometrów, motogodzin i kalendarza oraz jak prowadzić codzienną kontrolę i listę kontrolną układów.
Wybór części hamulcowych do ciężarówek
Jak wybrać zamienne części hamulcowe do ciężarówek i ciągników siodłowych: identyfikacja pojazdu, zamienniki, homologacje i koszt całkowity posiadania.