Was macht ein Luftbremsteil haltbar?
Was macht ein Luftbremsteil bei Lkw und Sattelzugmaschinen wirklich haltbar? Werkstoff, Beschichtung, Dichtung und Verschleißmuster aus der Werkstattpraxis.
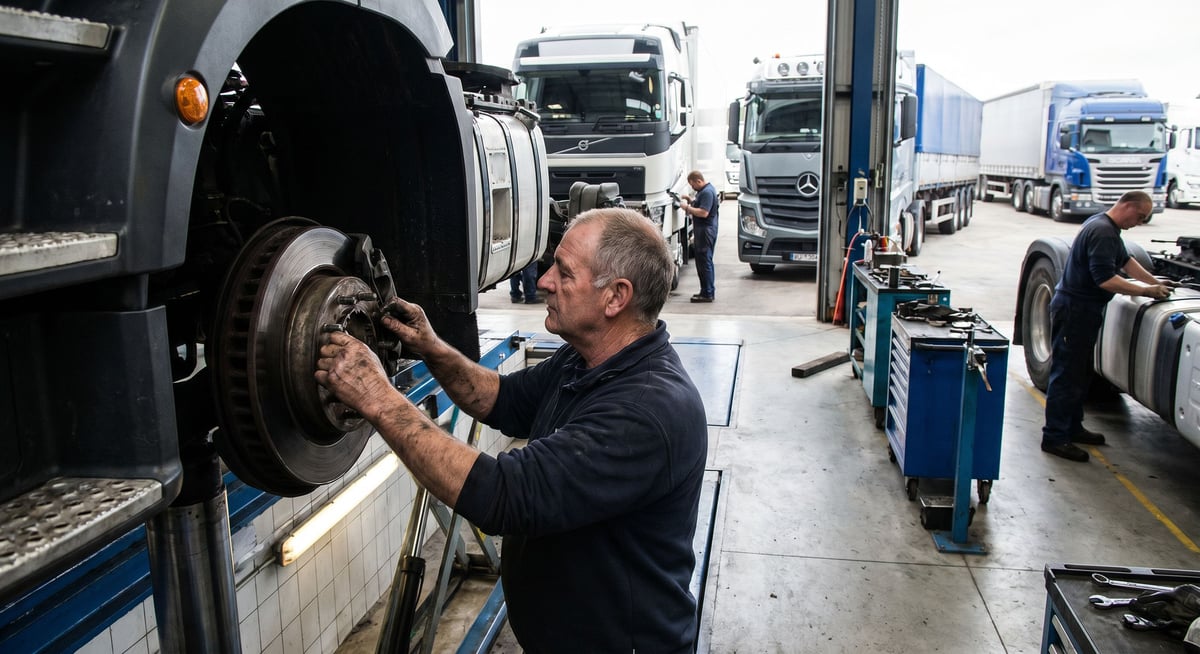
Zwei Luftbremsteile liegen im selben Regal und sehen identisch aus: gleicher Anschluss, gleiche Gehäuseform, gleicher Lackton. Das eine übersteht drei Winter, ohne aufzufallen. Das andere beginnt in der ersten salzreichen Saison am Gehäuse zu schwitzen und leckt im zweiten Jahr sichtbar. Der Unterschied liegt fast nie in der sichtbaren Form, sondern darunter: Werkstoff, Wärmebehandlung, Oberflächenschutz, Dichtungsmischung und Fertigungsdisziplin.
Dieser Beitrag konzentriert sich auf eine Frage: Was macht ein Luftbremsteil physisch haltbar, und wie erkennt man das im Feld? Bei Hochleistungsteilen sagt „hochwertig“ für sich genommen nichts aus. Aussagekräftig ist, gegen welche Belastung ein Bauteil mit welcher Lösung ausgestattet wurde – und welche Spuren es beim Ausbau hinterlässt.
Was verlangt der Schwerlasteinsatz wirklich von einem Luftbremsteil?
Bevor man über Haltbarkeit spricht, muss man beschreiben, welcher Last ein Bauteil ausgesetzt ist. Der Druckluftkreis eines Lkw oder einer Sattelzugmaschine bewegt sich in einer anderen Größenordnung als der eines Pkw: Er steht den größten Teil des Tages unter Druck, der Kompressor füllt in Intervallen nach, Ventile öffnen und schließen bei jeder Bremsung. Ein Verteilerfahrzeug im Stadtverkehr erreicht am Tag ein Vielfaches der Schaltzyklen eines Fernverkehrsfahrzeugs; Letzteres trägt dafür länger thermische Last und Dauervibration.
Dazu kommt die Umgebung: Im Winter erreicht Salzlösung jede Metallfläche unter dem Rahmen, im Sommer wirken Hitze und Straßenstaub. Die Anhängerkupplung überträgt zusätzlich eine ständige Rahmenverwindung auf die verlegten Leitungen.
Und es gibt eine Zeitdimension: Schwere Nutzfahrzeuge bleiben oft über ein Jahrzehnt im Einsatz und laufen beim zweiten oder dritten Halter meist unter noch härteren Bedingungen. Der Maßstab ist nicht, ob ein Teil frisch montiert funktioniert, sondern ob es nach vier Jahreszeiten und hunderttausenden Kilometern noch dieselbe Leistung bringt. Die folgende Tabelle ordnet typische Feldbelastungen ihren Auswirkungen zu.
| Belastungsart | Beanspruchter Bereich am Bauteil | Erstes Anzeichen im Feld |
|---|---|---|
| Wiederholter Druckzyklus | Faltenbereich der Membran, Kolbendichtung, Ventilsitz | Langsamer Druckabfall im Stand, häufigeres Nachlaufen des Kompressors als erwartet |
| Thermischer Zyklus (kalter Morgen, heiße Passfahrt) | Übergänge zwischen unterschiedlichen Werkstoffen, Dichtflächen | Leckage, die im Kalten hörbar ist und im Warmen verschwindet |
| Straßensalz, Feuchtigkeit und Waschchemikalien | Dünn beschichtete scharfe Kanten, Schraubengewinde, Kontaktstellen Aluminium/Stahl | Weißer oder brauner Korrosionsring, festsitzende Verbindung |
| Vibration und Rahmenverwindung | Konsolenfüße, Ansätze von Rohrverschraubungen, abrupte Querschnittsübergänge | Haarrisse, gelockerte Verbindung, Reibpolitur |
| Steinschlag und Straßenschmutz | Gehäuseaußenfläche, Schutzbälge und Manschetten | Abgeplatzte Beschichtung, gerissene Manschette, eingedrungener Schmutz |
| Verschmutzte, feuchte oder ölige Luft | Elastomerdichtungen, Ventilsitze, Schalldämpfer | Klebendes Ventil, verzögertes Entlüften, schwarzer öliger Belag |
Diese Tabelle ist zugleich eine Definition von Haltbarkeit: Ein haltbares Bauteil widersteht allen sechs Belastungen gleichzeitig und über lange Zeit. Ein Design, das nur auf eine Belastung gut reagiert, bleibt im Feld unvollständig. Ein dickwandiges Gussgehäuse verträgt Vibration gut, doch bei schwacher Beschichtung erledigt Salz es trotzdem; eine perfekt beschichtete Komponente kann bei falscher Dichtungsmischung schon beim ersten Frost lecken.
Werkstoff und Wärmebehandlung: Warum halten zwei gleich aussehende Teile nicht gleich lange?
Gehäuse von Luftbremsteilen bestehen meist aus Gusseisen, Aluminiumguss oder bearbeitetem Stahl. Derselbe Werkstoffname bedeutet nicht denselben Werkstoff. Beim Gießen entscheiden Schmelzsauberkeit, Formfüllgeschwindigkeit und Abkühlregime, ob im Gehäuse Poren oder ein dichtes Gefüge entstehen. Ein poröser Guss sieht von außen makellos aus; öffnen sich beim Bearbeiten Mikrolunker, findet die Druckluft mit der Zeit diesen Weg – im Feld als Leckage aus der Gehäusemitte, die auch ein Dichtungswechsel nicht behebt.
Bei Gusseisen ist die Grafitform entscheidend: In Grauguss wirken Grafitblättchen wie kleine Kerben, die Schwingungsdämpfung ist gut, Schlag- und Zugfestigkeit begrenzt. Bei Guss mit Kugelgrafit liegt der Grafit als runde Körner vor, der Werkstoff ist deutlich zäher. Beide tragen den Namen „Guss“ – doch das eine reißt bei Steinschlag, das andere verformt sich nur.
Bei Stahlteilen verlagert sich das Thema auf die Wärmebehandlung. Bei Stiften, Wellen oder Nockenwellen ist die Anforderung widersprüchlich: Die Oberfläche muss hart sein, der Kern zäh genug, um Stöße aufzunehmen. Oberflächenhärtung, Einsatzhärtung, Nitrieren und Induktionshärten leisten das. Ist die Härtetiefe unzureichend, verschleißt die Oberfläche schnell; ist die Schicht zu tief und spröde, reißt das Bauteil bei Stoß. Den Härtewert sieht man nicht, das Ergebnis aber schon: eine rasch ausgeschlagene Lagerfläche oder ein gebrochener Stift verweisen meist auf ein Defizit in der Wärmebehandlung.
Bei Aluminiumgehäusen rückt die Gewindefestigkeit in den Vordergrund. Ein in Aluminium geschnittenes Gewinde muss dem wiederholten Ein- und Ausschrauben einer Stahlschraube standhalten; ist die Geometrie unzureichend, reißt das Gewinde bald aus, und ein sonst intaktes Gehäuse landet wegen eines Gewindes im Schrott.
Oberflächenschutz und Korrosion: Salz, Feuchtigkeit und Straßenchemikalien
Bei Nutzfahrzeugen ist Korrosion kein optisches, sondern ein funktionales Ausfallthema. Im Bremskreis richtet sie auf drei Arten Schaden an: Rost auf beweglichen Flächen bildet Volumen, sodass Kolben oder Ventilspindel klemmen; auf der Dichtsitzfläche stört sie die Abdichtung und erzeugt Leckage; an Schrauben- und Verschraubungsverbindungen sorgt sie dafür, dass sich ein Bauteil bei der nächsten Wartung nicht mehr lösen lässt und aufgebrochen werden muss.
Die erste Schutzschicht ist die Beschichtung – üblich sind Zink- und Zinklegierungsbeschichtungen, Passivierungsschichten, bei manchen Gehäusen Pulverbeschichtung. Entscheidend ist nicht allein die Schichtdicke, sondern deren Verteilung: An scharfen Kanten, Gewindegründen und Sacklöchern wird die Schicht dünner. Genau dort beginnt Korrosion fast immer zuerst.
Das zweite Thema ist das galvanische Element. Wird an ein Aluminiumgehäuse ein Stahl-Verbindungselement montiert und gelangt Salzwasser dazwischen, entsteht ein elektrochemischer Kreislauf; das unedlere Metall wird geopfert. Ein weißer, pulveriger Belag rund um eine gelöste Verbindung zeigt, dass hier eine galvanische Wechselwirkung gearbeitet hat.
Die häufigste Praxis, die die Beschichtung schädigt, ist der zu nah gehaltene Hochdruckreiniger: Der Wasserstrahl trägt die Beschichtung ab, drückt Dichtlippen auf und presst Wasser ins Innere.
Korrosion entsteht auch von innen. Feuchtigkeit im Druckluftkreis kondensiert in Leitungen und Behältern; im Winter gefriert sie und blockiert Ventile. Der Großteil hängt am Zustand einer Komponente – Thema eines eigenen Beitrags: Trocknerpatrone und Feuchtigkeitsmanagement: Auswahl, Lebensdauer und Winterbetrieb. In einem Kreis mit erschöpftem Lufttrockner ermüdet selbst das haltbarste Ventil früher als erwartet.
Normen und weiterführende Informationen
Dieses Thema unterliegt den Ausrüstungsvorschriften für druckluftgebremste Nutzfahrzeuge. In den USA definiert die bundesweite Druckluftbremsnorm FMVSS 121 (49 CFR 571.121) die Behälter, den Schutz und das Timing, die eine vorschriftsmäßige Anlage bieten muss, und Europa wendet die entsprechenden Grenzwerte der UNECE-Regelung Nr. 13 an. Weitere Einzelheiten finden Sie in dem bebilderten Nachschlagewerk auf airbrakecompressor.com. Prüfen Sie konkrete Werte stets anhand der geltenden Vorschrift und der Serviceunterlagen des Fahrzeugherstellers.
Für den Betrieb in Deutschland gelten daneben die nationalen Ausrüstungsvorschriften: § 41 StVZO „Bremsen und Unterlegkeile“ beschreibt, welche Bremsanlagen Kraftfahrzeuge und Anhänger führen müssen und wie deren Wirkung nachzuweisen ist. Die Verantwortung des Halters für den vorschriftsmäßigen Zustand des Fahrzeugs ergibt sich aus § 31 StVZO.
Dichtungselemente: Temperaturbereich, Quellen und Verhärtung
Die Haltbarkeit eines Luftbremsteils wird oft nicht durch das Gehäuse begrenzt, sondern durch das darin verbaute Elastomer. Dichtung, O-Ring, Membran, Wellendichtring und Abstreifer stammen aus Gummifamilien, und jede verhält sich anders.
Bei Elastomeren gibt es drei typische Ausfallformen. Die erste ist Quellen: Der Werkstoff nimmt Öl oder Chemikalie auf, gewinnt an Volumen und passt nicht mehr in seinen Sitz. Die zweite ist Verhärtung durch Hitze und Zeit – das Material federt bei Druckentlastung nicht mehr zurück. Die dritte ist Erstarrung in der Kälte: Unterhalb der Glasübergangstemperatur verhält sich das Elastomer plastik- statt gummiartig, leckt bei der ersten Bewegung, und die Dichtheit kehrt zurück, sobald das Fahrzeug warmgelaufen ist – im Feld das verwirrendste Symptom, oft die Signatur einer falschen Elastomerwahl.
| Werkstofffamilie | Stärke | Schwäche | Auswirkung im Feld |
|---|---|---|---|
| Nitrilkautschuk (NBR) | Kontakt mit Mineralöl und Fett, gutes Verschleißverhalten, günstiger Preis | Hohe Temperatur, Ozon, langfristige Luftalterung | In öliger Umgebung langlebig; in heißen Zonen reißt die Oberfläche |
| Ethylen-Propylen-Kautschuk (EPDM) | Heißluft, Dampf, Ozon und Witterung; Elastizität in der Kälte | Kontakt mit Mineralöl und Fett | Gut in sauberer Druckluft; quillt bei Ölaustrag aus dem Kompressor |
| Fluorkautschuk (FKM) | Hohe Temperatur und breite Chemikalienbeständigkeit | Elastizität bei sehr tiefer Temperatur, Kosten | Bevorzugt in heißen Regionen; bei strengem Winter kritische Mischungswahl |
| Polyurethan (PU) | Verschleiß- und Reißfestigkeit, Formstabilität unter hohem Druck | Heißes Wasser, Dampf und manche Chemikalien | Lange Standzeit bei Abstreifern und lasttragenden Dichtungen |
| Silikonkautschuk (VMQ) | Sehr breiter Temperaturbereich, dauerhafte Elastizität | Mechanische Festigkeit, Reißfestigkeit, Formhaltung unter Druck | Gut bei statischen Dichtungen; begrenzt bei beweglichen Dichtstellen |
Die Tabelle beschreibt nur das allgemeine Verhalten. Innerhalb derselben Familie ändern sich Temperaturbereich und Ölbeständigkeit mit Mischung und Härtegrad; die Familienbezeichnung allein ist deshalb keine Garantie.
Membranen verdienen einen eigenen Abschnitt: Die Membran im Bremszylinder rollt sich bei jeder Bremsung ein, das Material erfährt also einen dauerhaften Biegezyklus. Gewebestruktur, Haftung zwischen Gummi und Gewebe sowie die Wandstärke im Faltenbereich bestimmen die Lebensdauer. Zu Typen, Größen und Ausfallsymptomen des Bremszylinders selbst: Bremszylinder erklärt: Typen, Größen, Defektsymptome und Wechsel.
Warum entscheiden Fertigungstoleranz und Oberflächengüte über die Lebensdauer?
Die Zeichnung eines Bauteils kann korrekt sein; die Frage ist, wie treu jedes gefertigte Teil ihr folgt. Die lebensdauerbestimmenden Maße sind meist mit bloßem Auge nicht sichtbar: Durchmesser und Zylindrizität der Zylinderbohrung, Tiefe und Eckradius der Dichtnut, Planheit des Ventilsitzes.
Bei einer Bohrung mit Zylindrizitätsfehler drückt der Kolben das Dichtelement nicht gleichmäßig zusammen; das Elastomer wird an einer Seite übermäßig gequetscht, an der anderen bleibt Spiel. Frisch montiert leckt das Bauteil oft nicht, doch der gequetschte Bereich erreicht schneller eine bleibende Verformung – eine häufige Erklärung für „erst war es gut, dann ging es kaputt“.
Auch die Oberflächenrauheit wirkt in beide Richtungen: Eine zu raue Fläche schneidet das Elastomer wie eine Säge, eine übermäßig glatte hält keinen Ölfilm – die Schmierung tragen kontrollierte Mikrostrukturen der Oberfläche. Ziel guter Fertigung ist deshalb nicht „möglichst glatt“, sondern „funktionsgerecht rau“. Im Feld liest man das an den Spuren im ausgebauten Elastomer: Tiefe, einseitig gerichtete Kratzer verraten eine zu raue oder gratige Gegenfläche.
Grat ist der Fehler, der in Listen ganz unten steht, aber die meisten Ausfälle verursacht. Ein feiner Grat am Nutrand schneidet beim Zusammenbau den O-Ring an; der Ausfall zeigt sich erst Wochen später. In guter Fertigung wird die Endreinigung genauso ernst genommen wie die Bearbeitung selbst.
Ermüdung und Vibration: Wo beginnt ein Riss?
Bei einem Nutzfahrzeug steht kein Bauteil still. Motorvibration, Fahrbahnstöße, Rahmenverwindung und die Bremskraft selbst belasten Verbindungen fortlaufend. Diese Lasten allein brechen ein Bauteil nicht; der Bruch entsteht durch Ermüdungsschaden, der sich über Millionen kleiner Zyklen aufsummiert. Der Riss beginnt nicht dort, wo der Werkstoff am schwächsten ist, sondern wo sich die Spannung am stärksten konzentriert – beide Orte müssen nicht identisch sein.
Klassische Adressen für Spannungskonzentration sind abrupte Querschnittsübergänge, scharfe Innenecken, Gewindegründe, Bohrungskanten und Schweißnahtübergänge. Ein feiner Riss am Fuß einer Konsole beginnt meist an einer scharfen Kante; ein unter dem Lack fortschreitender Riss macht sich durch linienförmige Lackrissbildung bemerkbar.
Die zweite Wirkung von Vibration ist das Lösen von Verbindungen. Eine sich lösende Schraube verliert ihre Vorspannung, die Last liegt danach auf der Schraube selbst, und der Rissfortschritt beschleunigt sich. Haltbarkeit ist deshalb auch eine Eigenschaft der Verbindungsauslegung: richtige Schraubenklasse, saubere Auflagefläche und der vom Hersteller angegebene Anzugswert. Wer das Anzugsmoment schätzt statt misst, macht selbst das beste Bauteil zum Ermüdungskandidaten.
Drittens Passungsrost: Bewegen sich zwei fest aufliegende Flächen im Mikrometerbereich gegeneinander, entsteht ein rötlich-brauner Staub. Er beweist eine gelockerte Verbindung und tritt am häufigsten an Rohrverschraubungen und Konsolenauflagen auf.
Was sagen Verschleißmuster aus?
Ein ausgebautes Bauteil ist ehrlicher als jeder Störungsbericht: Die Spuren erzählen, unter welchen Bedingungen es gearbeitet hat und was schiefgelaufen ist. Verschleißmuster lesen ist erlernbar und verhindert in einer Flotte die Wiederholung derselben Störung.
| Beobachtete Spur | Wahrscheinliche Grundursache | Wo als Nächstes prüfen |
|---|---|---|
| Einseitig glänzendes Band, gegenüber intakter Lack | Außermittiger Lauf, schiefe Montage, verformte Konsole | Konsolenebene, Sauberkeit der Anschlussfläche, Sitz des Gegenstücks |
| Tiefe, einseitig gerichtete Kratzer im Elastomer | Grat oder übermäßige Rauheit der Gegenfläche | Nutrand, Einlauffase der Zylinderbohrung |
| Dichtung verhärtet, hat Querschnitt verloren, unelastisch | Alterung durch Hitze und Zeit, Werkstofffamilie passt nicht zur Umgebung | Betriebstemperatur am Einbauort, Elastomerauswahl |
| Elastomer gequollen, weich und klebrig | Kontakt mit unverträglichem Öl oder Chemikalie | In den Kreis eingetragenes Kompressoröl, verwendetes Montagefett |
| Punktuelle Vertiefungen auf der Oberfläche | Korrosionsbedingte Lochfraßbildung, Feuchtigkeitsansammlung | Feuchtigkeitsableitung, Zustand des Lufttrockners, Wasserablass am Behälter |
| Rötlich-brauner, feiner Staub | Passungsrost durch Mikrobewegung, gelockerte Verbindung | Anzugszustand, Planheit der Auflagefläche |
| Schwarzer, öliger, klebriger Belag | In die Luft eingetragenes Öl, Verschleiß am Kompressor | Sauberkeit der Luftleitung, Trockner und Behälterinneres |
| Glanz oder Quetschung am Gewindegrund | Übermäßiges Anzugsmoment, falsche Schraubenklasse | Schraubenklasse, Anzugsmethode und -reihenfolge |
Die meisten dieser Spuren entstehen nicht durch das Bauteil selbst, sondern durch seine Umgebung. Kommen drei Bauteile derselben Bauart mit demselben Muster zurück, liegt die Ursache am Einbauort.
Wie liest man ein ausgebautes Bauteil Schritt für Schritt?
Die folgende Reihenfolge dauert wenige Minuten und macht den Großteil wiederkehrender Störungen sichtbar. Ziel ist keine fertige Diagnoseliste, sondern der Erhalt der Information, die das ausgebaute Bauteil trägt.
- Fotografieren Sie das Bauteil vor dem Ausbau im eingebauten Zustand. Ausrichtung und Leitungsanschlüsse erinnert man sich danach nicht mehr.
- Achten Sie beim Ausbau auf feuchte Leckagespuren und linienförmige Lackrisse – sie verschwinden beim Ausbau selbst.
- Untersuchen Sie das Bauteil vor dem Waschen. Die erste Reinigung vernichtet den wertvollsten Beweis; öliger Belag und Korrosionsfarbe haben nur vor dem Waschen Aussagekraft.
- Prüfen Sie die Außenfläche bereichsweise: Beschichtungsabplatzer, Stoßspuren, gerissene Manschetten und Korrosionsringe rund um Verbindungen.
- Legen Sie Verbindungselemente in ein eigenes Gefäß und prüfen Sie die Gewindeflächen. Gequetschtes Gewinde und rötlicher Staub geben Auskunft über die Anzugsdisziplin.
- Öffnen Sie das Bauteil und entnehmen Sie die Elastomere nacheinander. Markieren Sie, aus welchem Sitz jedes stammt; Quellen und Verhärtung lassen sich nur lageweise interpretieren.
- Biegen Sie die Elastomere zwischen den Fingern. Ein Element, das nicht zurückfedert oder klebrig ist, zeigt Materialunverträglichkeit oder Alterung an.
- Wischen Sie die Innenflächen mit einem sauberen Tuch ab. Schwarze ölige Spur, metallischer Glanz oder Sandkorn erzählen drei unterschiedliche Geschichten.
- Halten Sie die Befunde fest: Fahrzeug, Achse, Kilometerstand, Jahreszeit und Muster. Ein Teil ist kein Beweis; drei Teile ergeben ein Muster. Wiederholt es sich, ändern Sie nicht das Bauteil, sondern sein Umfeld.
Diese Schritte ersetzen nicht die Lebensdauerbeurteilung von Reibbelägen wie Bremsbelägen; dafür gelten eigene Maßstäbe. Für Symptome und Wechselzeitpunkt der Bremsbeläge gibt es einen eigenen Beitrag: Wann müssen Bremsbeläge gewechselt werden? Anzeichen und Lebensdauer. Die hier beschriebene Lesemethode gilt für die mechanischen und elastomeren Bauteile im Druckluftkreis.
Prüfung und Zulassung: Wie wird die Haltbarkeit eines Bauteils nachgewiesen?
Eine Haltbarkeitsaussage hat nur so viel Wert, wie sie sich an einen messbaren Nachweis knüpfen lässt. Bei Bremskomponenten für schwere Nutzfahrzeuge kommt dieser Nachweis aus zwei Schichten: den geltenden Typgenehmigungsvorschriften, die das Sicherheitsverhalten definieren und Voraussetzung für die Straßenzulassung sind, und dem Haltbarkeitsnachweis – dass das Bauteil eine bestimmte Zyklenzahl unter definierten Umgebungsbedingungen schadensfrei übersteht.
Gebräuchlich sind: der Druckwechseltest, der das Bauteil so oft füllt und entleert wie die erwartete Lebensdauer und am Ende die Leckage misst; der Thermowechseltest, der die unterschiedliche Ausdehnung der Werkstoffe zwischen kalten und heißen Extremen fordert; der Salzsprühtest, der die Korrosionsbeständigkeit unter beschleunigten Bedingungen vergleicht; und der Vibrationstest, der das Bauteil mit seiner Konsole ermüdet.
Gemeinsam ist diesen Tests, dass sie das Ergebnis an einen Datensatz binden, nicht an einen Satz. Nennt ein Hersteller nicht nur „haltbar“, sondern welchen Test er unter welchen Bedingungen durchgeführt hat, wird die Aussage überprüfbar. Auch Chargenrückverfolgbarkeit gehört dazu: Gussnummer und Fertigungscharge erlauben es, eine Störung bis zur Quelle zurückzuverfolgen.
Dieser Beitrag behandelt den Nachweis nur als physische Entsprechung der Haltbarkeit. Wie Dokumente in der Kaufentscheidung genutzt werden und was ein Zertifikat beweist, ist ein eigenes Thema im Schwesterbeitrag.
Montagefehler, die die Haltbarkeit im Feld verringern
Ein gutes Bauteil wird durch eine schlechte Montage zum durchschnittlichen Bauteil. Die folgenden Fehler kommen in der Werkstatt am häufigsten vor.
- Verschmutzte Montage. Ein einziges Sandkorn in der Nut stört die Dichtlinie des Elastomers. Die Reinigung von Sitzen und Leitungsenden dauert eine Minute und macht monatelang einen Unterschied.
- Falsches Schmiermittel. Ein mit dem Elastomer unverträgliches Fett erleichtert die Montage, lässt das Material aber quellen. Es muss ein zur Elastomerfamilie passendes Montagemittel verwendet werden.
- Anzugsmoment nach Gefühl. Zu geringes Anziehen führt zu Lockerung und Passungsrost, zu festes Anziehen quetscht das Gewinde. Der Wert stammt aus dem aktuellen Herstellerhandbuch.
- Ausgelassene Anzugsreihenfolge. Bei mit mehreren Schrauben befestigten Gehäusen sorgen Reihenfolge und Stufung für gleichmäßiges Aufliegen der Dichtfläche; ein wahllos angezogener Deckel leckt einseitig.
- Anschließen ohne Leitungsreinigung. In der Leitung verbliebene Späne, Sand oder alte Dichtungsreste wandern zum Sitz des neuen Ventils.
- Schlauch oder Rohr verdreht montieren. Eine verdrehte Leitung trägt eine dauerhafte Eigenspannung und ermüdet zusammen mit der Vibration am Anschlussgrund.
- Beschichtung beschädigen. Zangenabdruck, Schweißspritzer und harter Stoß durchbrechen die Schutzschicht; genau dort beginnt Korrosion. Fehlende Manschetten führen zum selben Ergebnis.
Haltbarkeit dokumentieren: eine kleine Werkstattdisziplin
Haltbarkeit lässt sich nicht an einem einzelnen Bauteil beurteilen. Dass ein Teil früh ausfällt, kann Zufall sein; dass sich dasselbe Muster wiederholt, ist Information. Dafür braucht es kein komplexes System – es reicht, jedes ausgebaute Bauteil mit Kennzeichen, Achsposition, Kilometerstand, Jahreszeit und beobachtetem Muster in einer Zeile zu erfassen.
Diese Aufzeichnung leistet drei Dinge zugleich: Sie erfasst wiederkehrende Störungen – dasselbe Muster an derselben Achse weist auf eine Systemursache hin. Sie trennt Saisoneffekte – Korrosion im Winter lenkt den Blick auf die Beschichtung, thermische Ausfälle im Sommer anderswohin. Und sie deckt montagebedingte Fehler auf: Ändert sich das Muster bei Bauteilen eines bestimmten Teams, liegt das Thema an der Ausführung, nicht am Bauteil.
Fazit: Haltbarkeit ist nicht unsichtbar, sondern lesbar
Was ein Luftbremsteil haltbar macht, ist nie eine einzelne Eigenschaft. Guss und Wärmebehandlung bestimmen die Tragfähigkeit; die Beschichtung schützt vor der Umgebung; die Elastomerwahl entscheidet über die Dichtheit in Hitze und Kälte; Toleranz und Oberflächenqualität lösen, wie die Komponenten zueinander passen; Querschnittsübergänge entscheiden, wo ein Riss beginnt. Ein Defizit an einer Stelle frisst die Lebensdauer auf, die die anderen gewonnen haben.
Im Feld lassen sich diese Punkte nicht direkt messen, ihre Ergebnisse aber schon lesen. Die Spur am ausgebauten Bauteil verrät, wo es hakte. Haltbarkeit ist deshalb kein Katalog-Adjektiv, sondern eine in der Werkstatt gewachsene Erfahrung. Ob ein Bauteil wirklich haltbar ist, entscheiden am Ende diejenigen, die es ausbauen.
VADEN entwickelt und fertigt Luftbremskompressoren und Bremssystemkomponenten für schwere Nutzfahrzeuge; Werkstoff, Beschichtung, Abdichtung und Verschleiß gehören zu unserer täglichen Arbeit in Fertigung und Prüfung. Zur Systemwahl siehe auch Scheibenbremse oder Trommelbremse? Vergleich für Nutzfahrzeuge.
Zugehörige technische Leitfäden: Kompressorüberholung: Zylinderkopf, Ventilplatte, Dichtung · Luftaufbereitungseinheit APU/EAC: Störung, Wechsel, Wartung · Entwässerungsventil Lufttrockner: Defekt, Wechsel, Wartung · Relaisventil & ABS-Relaisventil: Störungen, Wechsel & Wartung
Häufig gestellte Fragen
- Was macht ein Luftbremsteil physisch wirklich haltbar?
- Haltbarkeit kommt nie aus einer einzigen Eigenschaft. Die Gussqualität und Wärmebehandlung bestimmen die Tragfähigkeit, die Beschichtung schützt vor Salz und Feuchtigkeit, die Werkstofffamilie des Dichtungselements entscheidet über das Verhalten in Hitze und Kälte, Fertigungstoleranz und Oberflächengüte bestimmen, wie diese Teile zueinander passen, und die Geometrie der Querschnittsübergänge entscheidet, wo unter Vibration ein Riss beginnt. Ein Defizit an einer dieser fünf Stellen frisst die Lebensdauer auf, die die anderen gewonnen haben.
- Worin unterscheiden sich Hochleistungs-Luftbremsteile von gewöhnlichen Teilen?
- Hochleistungs-Luftbremsteile müssen gleichzeitig sechs Belastungen standhalten: ständigem Druckzyklus, thermischem Wechsel zwischen kaltem Morgen und heißer Passfahrt, Straßensalz und Waschchemikalien, Vibration aus Rahmenverwindung, Steinschlag sowie feuchter oder öliger Luft. Ein Design, das nur auf eine Belastung gut reagiert, bleibt im Feld unvollständig. Ein dickwandiges Gussgehäuse verträgt Vibration gut, doch bei schwacher Beschichtung erledigt Salz es trotzdem.
- Warum halten zwei gleich aussehende Teile nicht gleich lange?
- Weil der Unterschied nicht in der sichtbaren Form liegt, sondern darunter. Beim Gießen kann die Schmelzsauberkeit Poren im Gehäuse hinterlassen, bei einem Stahlstift kann die Härtetiefe unzureichend sein, die Beschichtung kann an scharfen Kanten und Gewindegründen zu dünn ausgefallen sein. Keiner dieser Unterschiede lässt sich am Regal erkennen, aber alle hinterlassen beim Ausbau ihre Spuren.
- Was bedeutet es, wenn eine morgens vorhandene Leckage mittags verschwindet?
- Das ist eines der häufigsten Elastomer-Symptome. Unterhalb der Glasübergangstemperatur verhält sich das Gummi plastik- statt gummiartig; kalt kann es sich nicht mehr an seinen Sitz anschmiegen und leckt, sobald das Fahrzeug warmgelaufen ist, kehrt die Dichtheit zurück. In der Regel zeigt das eine für die Betriebstemperatur ungeeignete Werkstofffamilie oder eine bereits gealterte Dichtung an.
- Warum quillt oder verklebt ein Dichtungselement?
- Ist das Elastomer mit dem Öl oder der Chemikalie, mit der es in Kontakt kommt, unverträglich, nimmt es diese auf, gewinnt an Volumen, verliert Maßhaltigkeit und wird weich und klebrig. Im Druckluftkreis sind die zwei häufigsten Ursachen in die Luft eingetragenes Kompressoröl und ein bei der Montage verwendetes ungeeignetes Fett. Das Montagemittel muss deshalb zur Elastomerfamilie der Dichtung passen.
- Wie beeinflusst die Fertigungstoleranz die Lebensdauer eines Bauteils?
- Bei einer Bohrung mit Zylindrizitäts- oder Rechtwinkligkeitsfehler drückt der Kolben das Dichtelement über seinen Hub nicht gleichmäßig zusammen. Frisch montiert leckt das Bauteil oft nicht, weil das Elastomer den Spalt noch elastisch überbrücken kann; der übermäßig gequetschte Bereich erreicht jedoch schneller eine bleibende Verformung, und die Leckage beginnt erst nach einigen Monaten – eine typische Erklärung für „erst war es gut, dann ging es kaputt".
- Wo beginnt ein Ermüdungsriss in einem Bauteil meist?
- Der Riss beginnt nicht dort, wo der Werkstoff am schwächsten ist, sondern wo sich die Spannung am stärksten konzentriert. Klassische Adressen sind abrupte Querschnittsübergänge, scharfe Innenecken, Gewindegründe, Bohrungskanten und Schweißnahtübergänge. Ein unter dem Lack fortschreitender Riss macht sich meist durch eine linienförmige Lackrissbildung bemerkbar – deshalb muss die Fläche vor der Prüfung gereinigt werden.
- Was zeigt ein rötlich-brauner Staub an einem ausgebauten Bauteil an?
- Dieser Staub ist das Ergebnis von Passungsrost. Er entsteht, wenn zwei fest aufliegende Flächen sich im Mikrometerbereich gegeneinander bewegen, und beweist, dass die Verbindung ihre Vorspannung verloren hat, also gelockert ist. Am häufigsten tritt er an Rohrverschraubungen und Konsolenauflagen auf. In diesem Fall reicht der Austausch des Bauteils nicht – auch die Verbindungsauslegung muss geprüft werden.
- Sollte man ein ausgebautes Bauteil vor der Untersuchung waschen?
- Nein. Die erste Reinigung vernichtet den wertvollsten Beweis. Die feuchte Spur der Leckage, die Farbe der Korrosion und der ölige Belag haben nur vor dem Waschen Aussagekraft. Die richtige Reihenfolge: das eingebaute Bauteil fotografieren, beim Ausbau auf feuchte Spuren und Lackrisse achten, danach im trockenen Zustand bereichsweise untersuchen und erst dann reinigen.
- Was tun, wenn dasselbe Bauteil immer wieder ausfällt?
- Dass ein einzelnes Teil früh ausfällt, kann Zufall sein; dass sich dasselbe Verschleißmuster wiederholt, ist Information und zeigt, dass die Ursache nicht am Bauteil, sondern an seiner Umgebung liegt. In diesem Fall sollte man nach schiefer Montage, verformten Konsolen, in der Leitung verbliebenen Spänen, eingetragenem Öl oder Feuchtigkeitsmanagement suchen. Jedes ausgebaute Teil mit Fahrzeug, Achse, Kilometerstand und Jahreszeit in einer Zeile festzuhalten, macht dieses Muster innerhalb weniger Monate sichtbar.
Ähnliche Beiträge
Vorbeugendes Lkw-Wartungsprogramm: Intervalle und System-Checkliste
Wie sich Lkw-Wartungsintervalle aus Kilometerstand, Motorstunden und Kalender ergeben, dazu Abfahrtskontrolle, Wartungsstufen und Checkliste je System.
Bremskomponenten für Lkw richtig wählen
So wählen Sie Ersatzteil-Bremskomponenten für Lkw und Sattelzugmaschinen: Anwendung definieren, Kreuzreferenzen prüfen, Lieferanten und Gesamtkosten bewerten.