Pièces de frein poids lourd : la durabilité
Matériau, traitement thermique, revêtement et usure : ce qui rend une pièce de frein pneumatique vraiment résistante sur camion et poids lourd.
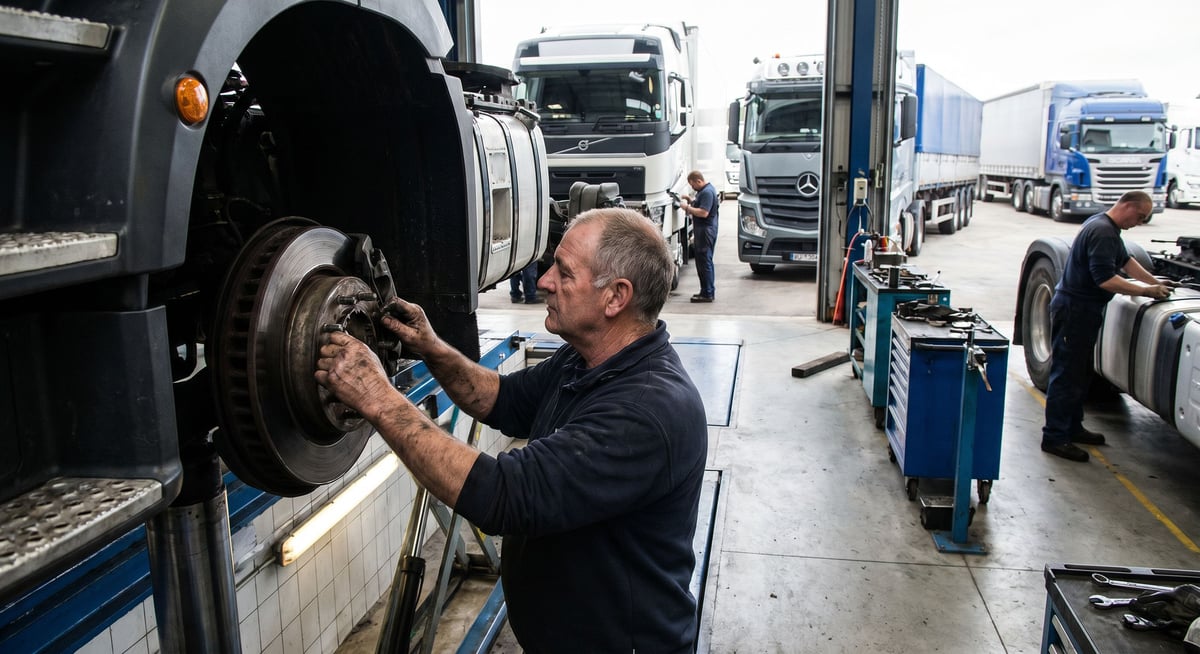
Sur l'étagère d'un atelier, deux pièces de frein pneumatique peuvent paraître rigoureusement identiques : même filetage, même carter, même teinte de peinture. L'une traversera trois hivers sans jamais revenir sur le pont ; l'autre commencera à suinter dès le premier épandage de sel. La différence ne se voit presque jamais de l'extérieur : elle se joue dans le métal, le traitement thermique, le revêtement, l'élastomère et la rigueur de fabrication qui se cachent sous une forme banale.
Cet article répond à une seule question : qu'est-ce qui rend une pièce de frein pneumatique physiquement résistante, et comment cela se lit-il sur le terrain ? On reste du côté matière, fabrication et usure. Dans le poids lourd, dire qu'une pièce est « robuste » ne veut rien dire tant qu'on n'a pas précisé contre quelle contrainte elle a été conçue, et quelles traces elle porte une fois déposée.
Ce qu'exigent réellement les conditions d'exploitation lourde d'une pièce de frein
Avant de parler de résistance, il faut décrire la charge réelle. Le circuit pneumatique d'un tracteur ou d'un porteur ne travaille pas à l'échelle d'un véhicule léger : il reste sous pression une grande partie de la journée, le compresseur le recharge par à-coups, les valves s'ouvrent et se ferment à chaque ralentissement, les chambres de frein font une course complète à chaque arrêt.
À cela s'ajoute l'environnement. En hiver, la saumure projetée sur la chaussée atteint chaque surface métallique sous le châssis ; en été, ce sont la chaleur et la poussière qui font le travail. L'attelage de la remorque impose une torsion permanente aux tuyauteries qui suivent le châssis articulé.
Il y a enfin le temps. Un véhicule industriel reste en exploitation dix ans, parfois davantage, et le deuxième ou troisième exploitant l'utilise souvent dans des conditions plus dures. Le critère n'est donc jamais « la pièce fonctionne bien neuve », mais qu'elle fasse le même travail après quatre saisons et plusieurs centaines de milliers de kilomètres. Le tableau met en regard les contraintes du terrain et ce qu'elles sollicitent réellement.
| Type de contrainte | Zone sollicitée sur la pièce | Premier signe observé sur le terrain |
|---|---|---|
| Cycles de pression répétés | Pliure de la membrane, joint de piston, portée de clapet | Chute lente de pression à l'arrêt, compresseur qui redémarre plus souvent |
| Cycle thermique (matin froid, descente chaude) | Raccords entre matériaux différents, plans de joint | Fuite audible à froid qui disparaît une fois le véhicule chaud |
| Sel de route, humidité, produits de lavage | Arêtes vives sous-revêtues, filetages, contact aluminium-acier | Anneau de corrosion, fixation impossible à desserrer |
| Vibration et torsion du châssis | Pieds de support, base des raccords, changements de section | Fissure fine, fixation desserrée, lustrage par frottement |
| Air sale, humide ou chargé d'huile | Joints élastomères, portées de clapet, silencieux | Clapet collé, purge retardée, dépôt noirâtre |
Ce tableau est aussi une définition de la résistance : une pièce résistante tient tête à ces contraintes en même temps et dans la durée. Une conception qui répond bien à une seule reste incomplète. Un carter en fonte épaisse encaisse la vibration, mais si son revêtement est faible, le sel finira le travail ; un carter bien revêtu peut fuir dès le premier froid si le joint vient du mauvais mélange.
Matériau et traitement thermique : pourquoi deux pièces identiques en apparence ne tiennent pas pareil
Les carters de pièces de frein pneumatique sont réalisés en fonte, en alliage d'aluminium moulé ou en acier usiné. Le même nom de matériau ne garantit pas le même résultat : en fonderie, la propreté du métal en fusion et le régime de refroidissement décident si le carter aura une structure dense ou poreuse. Une pièce moulée poreuse peut paraître parfaite de l'extérieur ; mais si l'usinage ouvre des micro-cavités en surface, l'air comprimé y trouve son chemin, et la fuite qui en résulte semble venir du centre du carter sans que le changement de joint ne la règle jamais.
Dans la fonte, la forme du graphite est déterminante. En fonte grise à graphite lamellaire, les lamelles agissent comme de petites entailles internes : bon amortissement vibratoire, mais résistance au choc limitée. En fonte à graphite sphéroïdal, le graphite forme des nodules ronds et le matériau devient nettement plus tenace. On peut couler la même géométrie dans deux nuances différentes, toutes deux nommées « fonte » ; pourtant l'une se fissurera sous un impact de gravillon quand l'autre se déformera sans casser.
Pour les pièces en acier, la question se déplace vers le traitement thermique. Axes, tiges et portées de came exigent une combinaison contradictoire : une surface dure pour résister à l'usure, un cœur assez tenace pour absorber le choc. Cémentation, nitruration ou trempe par induction visent ce résultat ; une profondeur insuffisante use la surface prématurément, une couche trop fragile favorise la fissuration. La dureté ne se mesure pas à l'œil, mais son résultat, si : une portée creusée en quelques mois ou un axe cassé racontent presque toujours un défaut de traitement thermique.
Sur les carters en aluminium, c'est la tenue du filetage qui devient sensible : un taraudage doit supporter plusieurs montages et démontages avec une vis en acier, et si la géométrie du fond de filet ou la dureté ne suit pas, le filet s'arrache dès le deuxième démontage — un carter sain finit à la benne pour un seul filet.
Revêtement de surface et corrosion : sel, humidité et produits chimiques de la route
Sur un véhicule industriel, la corrosion n'est pas un défaut esthétique, c'est une cause de panne fonctionnelle. Elle agit à trois niveaux : les produits de corrosion sur les surfaces mobiles grippent un piston ou une tige de clapet ; la corrosion sur une portée de joint détruit l'étanchéité ; celle des vis et raccords empêche un démontage propre, et l'on finit par casser une pièce saine pour la sortir.
La première barrière est le revêtement : zinc ou alliage de zinc, complété par une passivation, parfois une peinture poudre. Ce qui compte n'est pas seulement l'épaisseur, mais sa répartition : le bain atteint facilement les surfaces planes, mais s'amincit sur les arêtes vives et au fond des filetages. La corrosion démarre presque toujours aux mêmes endroits pour cette raison.
Le deuxième point est le couple galvanique : lorsqu'une fixation en acier est montée sur un carter en aluminium et que l'eau salée s'infiltre entre les deux, un circuit électrochimique s'installe et le métal le moins noble se sacrifie. Le revêtement de la fixation doit donc être pensé avec le matériau du carter ; un dépôt blanc et poudreux autour d'une fixation démontée en est la signature.
Une pratique d'atelier accélère souvent l'usure du revêtement : un nettoyeur haute pression tenu trop près de la pièce, dont le jet peut décoller le revêtement et pousser de l'eau à l'intérieur des soufflets.
La corrosion a aussi une origine interne : l'humidité qui entre dans le circuit se condense dans les tuyauteries et au fond des réservoirs, gèle en hiver et attaque les surfaces internes toute l'année. Une grande partie de cette corrosion dépend de l'état d'un seul composant, traité à part : Cartouche de dessiccateur d'air et gestion de l'humidité : choix, durée de vie et conditions hivernales. Sur un circuit dont le dessiccateur est fatigué, même la valve la plus robuste s'use avant l'heure.
Normes et lectures complémentaires
Ce sujet est régi par les règles d'équipement des véhicules industriels à freinage pneumatique. Aux États-Unis, la norme fédérale des freins à air FMVSS 121 (49 CFR 571.121) définit les réservoirs, la protection et les temps qu'un système conforme doit offrir, et l'Europe applique les limites équivalentes du Règlement n° 13 de la CEE-ONU (UNECE). Pour plus de détails, voir le guide de référence illustré sur airbrakecompressor.com. Vérifiez toujours les valeurs précises au regard de la réglementation en vigueur et des données d'entretien du constructeur.
En France, l'obligation de maintenir le système de freinage en bon état de fonctionnement relève du Code de la route, et sa vérification passe par le contrôle technique périodique : les véhicules de transport de marchandises dont le PTAC dépasse 3,5 tonnes sont contrôlés une fois par an, le freinage figurant parmi les points de contrôle (Service-Public / Entreprendre). Le cadre réglementaire applicable aux véhicules lourds est publié par le ministère chargé des Transports.
Éléments d'étanchéité : plage de température, gonflement et durcissement
La résistance d'une pièce ne vient pas toujours du carter, mais souvent de l'élastomère qu'il contient. Joint plat, joint torique, membrane et racleur appartiennent à des familles différentes, chacune avec son propre comportement.
Trois modes de défaillance reviennent. Le gonflement : le matériau absorbe l'huile ou le produit chimique en contact et ne tient plus dans son logement. Le durcissement : sous l'effet de la chaleur et du temps, il perd sa souplesse et ne revient plus contre la surface une fois la pression relâchée. La rigidification à froid : sous sa température de transition vitreuse, l'élastomère se comporte comme un plastique, pas comme un caoutchouc ; il fuit au premier mouvement, puis l'étanchéité revient une fois réchauffé. C'est le symptôme qui déroute le plus : une fuite constatée le matin et introuvable à midi signe presque toujours un mauvais choix d'élastomère pour la plage de température concernée.
| Famille de matériau | Point fort | Point faible | Traduction sur le terrain |
|---|---|---|---|
| Caoutchouc nitrile (NBR) | Contact huiles et graisses minérales, bon comportement à l'usure, coût maîtrisé | Température élevée, ozone, vieillissement à l'air prolongé | Longue durée en ambiance huileuse ; fissure en surface en zone chaude |
| Caoutchouc éthylène-propylène (EPDM) | Air chaud, vapeur, ozone et intempéries ; souplesse à froid | Contact avec huiles et graisses minérales | Bon en circuit d'air propre ; gonfle si le compresseur laisse passer de l'huile |
| Caoutchouc fluoré (FKM) | Haute température et large résistance chimique | Souplesse à très basse température, coût | Préféré en zone chaude ; choix du mélange sensible en hiver rigoureux |
| Polyuréthane (PU) | Résistance à l'usure et à la déchirure, tenue de forme sous pression | Eau chaude, vapeur, certains produits chimiques | Longue durée sur racleurs et joints fortement sollicités |
| Silicone (VMQ) | Plage de température très large, souplesse durable | Résistance mécanique, déchirure, tenue de forme sous pression | Bon en joint statique ; limité en étanchéité dynamique |
Ce tableau décrit un comportement général. Dans une même famille, le mélange, les charges et la dureté font varier la plage de température et la résistance à l'huile ; le nom de famille seul n'est jamais une garantie. La convenance réelle dépend de la température de la zone où roule le véhicule et de la quantité d'huile susceptible d'entrer dans le circuit.
Les membranes méritent un développement à part : celle d'une chambre de frein se replie à chaque freinage, donc le matériau subit un cycle de flexion continu, pas seulement la pression. La texture de la toile et son adhérence au caoutchouc conditionnent sa durée de vie. Les types, tailles et symptômes propres au vase de frein sont traités dans une ressource dédiée : Le vase de frein expliqué : types, tailles, symptômes de panne et remplacement.
Pourquoi la tolérance de fabrication et l'état de surface déterminent la durée de vie
Le plan d'une pièce peut être parfaitement juste ; la vraie question est de savoir si chaque exemplaire fabriqué reste fidèle à ce plan. Les cotes qui décident de la durée de vie restent souvent invisibles à l'œil : diamètre et cylindricité de l'alésage, profondeur et rayon de gorge du joint, planéité de la portée de clapet.
Un alésage entaché d'un défaut de cylindricité ne comprime pas l'élastomère également sur toute la course du piston ; le joint est écrasé d'un côté et laisse un jeu de l'autre. La pièce neuve peut ne pas fuir tout de suite, mais la zone la plus écrasée atteint vite une déformation permanente, et la fuite apparaît des mois plus tard — l'explication la plus fréquente derrière « ça marchait bien au début, puis ça a lâché ».
L'état de surface fonctionne dans les deux sens : trop rugueuse, elle agit comme une lime et découpe l'élastomère ; trop polie, elle ne retient pas le film de lubrifiant que portent normalement les micro-aspérités contrôlées. L'objectif n'est donc pas « la surface la plus lisse possible », mais « la surface adaptée à sa fonction ». Des rayures profondes et unidirectionnelles sur l'élastomère déposé indiquent une surface en vis-à-vis trop rugueuse ou porteuse d'une bavure.
La bavure est le défaut le plus discret et l'un des plus destructeurs : une fine bavure au bord d'une gorge tranche le joint torique dès le montage, laisse passer la pression lentement, et la panne se déclare des semaines plus tard. Des copeaux ou du sable de fonderie restés dans un canal interne se déposent, dès la première mise en pression, sur la portée d'un clapet. Dans une bonne fabrication, le lavage final est traité avec autant de sérieux que l'usinage.
Fatigue et vibration : où la fissure commence-t-elle ?
Sur un véhicule industriel, aucune pièce n'est réellement immobile. Vibration moteur, chocs de route, torsion du châssis et force de freinage sollicitent en permanence les fixations. Ces charges ne cassent pas la pièce d'un coup ; la rupture vient de l'accumulation, sur des millions de cycles, d'un dommage de fatigue. La fissure démarre là où la contrainte se concentre, pas nécessairement où le matériau est le plus faible : ces deux points ne coïncident pas toujours.
Les adresses classiques de concentration de contrainte sont connues : changement brutal de section, angle intérieur vif, fond de filetage, bord de perçage, pied de cordon de soudure. Une fissure fine au pied d'un support naît presque toujours d'un angle vif, et une fissure qui progresse sous la peinture se signale par une ligne craquelée.
Le deuxième effet de la vibration est le desserrage des fixations : une vis qui se desserre perd sa précontrainte, la charge se reporte sur la vis elle-même, et la fissuration s'accélère. La résistance n'est donc jamais seulement une propriété de la pièce, c'est aussi une propriété du montage : classe de fixation correcte, portée propre, valeur de serrage du constructeur. Serrer au jugé transforme même la meilleure pièce en future candidate à la fatigue.
Le troisième phénomène est l'usure par micro-frottement : deux surfaces censées être rigidement liées se déplacent l'une contre l'autre sur quelques microns, une poudre brun-rougeâtre apparaît dans la zone de contact et prouve que la fixation a perdu sa tenue, le plus souvent au pied des raccords de tuyauterie et sur les portées de support.
Que racontent les motifs d'usure ?
Une pièce déposée est plus honnête qu'un compte rendu de panne : les traces qu'elle porte racontent dans quelles conditions elle a travaillé et ce qui a mal tourné. Savoir lire un motif d'usure s'apprend, et appliquée dans une flotte, cette compétence évite qu'une même panne se reproduise. Le tableau regroupe les traces les plus fréquentes et leurs causes probables.
| Trace observée | Cause probable | Point à vérifier ensuite |
|---|---|---|
| Bande brillante d'un seul côté, peinture intacte de l'autre | Fonctionnement désaxé, montage incliné, support déformé | Planéité du support, propreté du plan de contact |
| Rayures profondes et unidirectionnelles sur l'élastomère | Bavure ou rugosité excessive sur la surface en vis-à-vis | Bord de gorge, chanfrein d'entrée de l'alésage |
| Joint durci, section réduite, perte de souplesse | Vieillissement par chaleur et temps, famille inadaptée à l'ambiance | Température de la zone, choix de l'élastomère |
| Élastomère gonflé, ramolli et collant | Contact avec une huile ou un produit chimique incompatible | Huile de compresseur, graisse de montage utilisée |
| Poudre fine brun-rougeâtre | Usure par micro-frottement, fixation desserrée | État du serrage, planéité de la portée |
| Dépôt noir, gras et collant | Huile passée dans l'air, usure côté compresseur | Propreté de la ligne d'air, état du dessiccateur |
| Brillance ou écrasement en fond de filet | Serrage excessif, classe de fixation inadaptée | Classe de la fixation, ordre de serrage |
La plupart de ces traces ne viennent pas de la pièce elle-même, mais de ce qui l'entoure. Si trois pièces reviennent avec le même motif, la cause se trouve probablement à l'endroit où elles sont montées, pas dans la pièce.
Comment lire une pièce déposée, étape par étape
La séquence suivante prend quelques minutes en atelier et rend visible la majorité des pannes répétitives ; l'objectif n'est pas un diagnostic, mais de ne pas perdre l'information que la pièce transporte.
- Photographiez la pièce en place avant de la déposer. L'orientation et le contact avec les pièces voisines ne se retiennent pas de mémoire une fois démontés.
- Pendant la dépose, observez la trace humide d'une fuite éventuelle, le sens d'accumulation de la saleté et les craquelures de peinture : ces indices s'effacent au démontage.
- Examinez la pièce avant de la laver. Le premier nettoyage détruit la preuve la plus précieuse ; dépôt gras, teinte de corrosion et poussière n'ont de sens qu'avant lavage.
- Inspectez la surface externe zone par zone : éclats de revêtement, traces de choc, soufflets déchirés, anneaux de corrosion autour des fixations, puis mettez les fixations de côté et examinez les filetages.
- Ouvrez la pièce et sortez les élastomères l'un après l'autre en repérant leur logement d'origine ; gonflement et durcissement ne s'interprètent qu'en connaissant leur emplacement.
- Pliez chaque élastomère entre les doigts. Un élément qui ne reprend pas sa forme, présente une section réduite ou colle, signale une incompatibilité ou un vieillissement avancé.
- Consignez les constats en une ligne : véhicule, essieu, kilométrage, saison, motif observé. Une seule pièce n'est pas une preuve ; trois pièces forment un motif. Si le motif revient, changez ce qui entoure la pièce, pas la pièce elle-même.
Cette séquence ne remplace pas l'évaluation de fin de vie des plaquettes, qui répondent à leurs propres critères : symptômes et calendrier de remplacement sont détaillés à part dans Quand Changer les Plaquettes de Frein ? Symptômes et Durée de Vie. La méthode présentée ici concerne les composants mécaniques et élastomères du circuit d'air comprimé.
Essais et homologation : comment prouve-t-on la résistance d'une pièce ?
Une affirmation de résistance n'a de valeur que si elle s'appuie sur une preuve mesurable. Cette preuve vient de deux niveaux : les réglementations de réception applicables aux systèmes de freinage, qui définissent le comportement de sécurité et conditionnent l'aptitude du véhicule à circuler, et la validation de résistance proprement dite, soit la capacité de la pièce à terminer sans dommage un nombre défini de cycles dans des conditions d'ambiance données.
Côté résistance, plusieurs validations reviennent régulièrement : l'essai de cyclage en pression fait subir à la pièce un nombre de remplissages et de vidanges représentatif de sa durée de vie, puis mesure la fuite résultante ; l'essai de cyclage thermique sollicite la dilatation différentielle des matériaux ; l'essai au brouillard salin compare la résistance du revêtement à la corrosion, et l'essai vibratoire fatigue la pièce avec son support.
Le point commun de ces essais est de rattacher un résultat à un enregistrement plutôt qu'à une simple phrase. Un fabricant qui dit « c'est résistant » n'apporte rien ; celui qui précise l'essai mené, ses conditions et son résultat transforme l'affirmation en donnée vérifiable. La traçabilité du lot en fait partie : numéro de coulée et suivi de lot permettent de remonter à l'origine d'un problème détecté sur le terrain.
Cet article n'aborde la preuve que sous l'angle de la traduction physique de la résistance. La manière dont un document d'homologation s'utilise dans une décision d'achat relève d'un autre sujet, traité dans l'article consacré au choix des composants.
Les erreurs de montage qui réduisent la résistance sur le terrain
Une bonne pièce, mal montée, devient une pièce médiocre. Voici les erreurs les plus fréquentes en atelier, celles qui raccourcissent directement la durée de vie.
- Montage dans un environnement sale. Un seul grain de sable dans le logement suffit à compromettre la ligne d'étanchéité de l'élastomère. Nettoyer logements et extrémités de tuyauterie avant montage prend une minute et fait une différence de plusieurs mois.
- Graisse de montage inadaptée. Une graisse incompatible avec l'élastomère facilite le montage sur le moment, mais gonfle le matériau ensuite. Le produit de montage doit correspondre à la famille de l'élastomère concerné.
- Serrage laissé à l'appréciation. Un serrage insuffisant favorise le desserrage et l'usure par micro-frottement, un serrage excessif écrase le filetage ; la valeur et l'ordre de serrage proviennent du manuel d'entretien à jour du constructeur, surtout sur un carter fixé par plusieurs vis.
- Raccordement d'une ligne non purgée. Un copeau, un grain de sable ou un débris de joint resté dans la tuyauterie termine sa course sur la portée du clapet fraîchement monté.
- Tuyau ou raccord monté en torsion. Une ligne vrillée conserve une contrainte permanente et finit par se fatiguer à sa base sous l'effet de la vibration.
- Revêtement endommagé au montage. Une marque de pince, une projection de soudure ou un choc traverse la couche de protection ; la corrosion démarre exactement à cet endroit. Oublier un soufflet ou un pare-poussière produit le même résultat.
Consigner la résistance : une discipline d'atelier simple
La résistance ne s'évalue pas sur une seule pièce. Qu'une pièce lâche prématurément peut être un incident isolé ; que le même motif se reproduise constitue une information. Produire cette information ne demande pas un système complexe : il suffit de consigner chaque pièce déposée, en une ligne, avec véhicule, essieu, kilométrage, saison et motif d'usure observé.
Ce relevé rend trois services. Il met en évidence une panne récurrente : le même motif qui revient sur le même essieu pointe vers une cause qui perdure dans le système. Il distingue un effet saisonnier : corrosion concentrée en hiver oriente vers le revêtement, pannes thermiques concentrées en été orientent ailleurs. Enfin, il révèle les erreurs de montage : si le motif change selon l'équipe, le sujet n'est pas la pièce, mais la pratique.
En résumé : la résistance n'est pas invisible, elle se lit
Ce qui rend une pièce de frein pneumatique résistante ne tient jamais à une seule caractéristique. La fonderie et le traitement thermique déterminent la capacité de charge ; le revêtement protège du milieu extérieur ; le choix de l'élastomère décide du comportement à chaud comme à froid ; la tolérance et l'état de surface règlent l'ajustement de ces éléments entre eux ; les changements de section décident de l'endroit où une fissure pourra démarrer. Une faiblesse laissée sur l'un de ces points consomme la durée de vie que les autres avaient gagnée.
Sur le terrain, on ne mesure pas directement ces cinq dimensions, mais on peut en lire le résultat : la trace laissée sur une pièce déposée indique où le maillon a cédé. La résistance n'est donc pas un adjectif de catalogue, c'est un constat qui se construit à l'atelier, pièce après pièce. C'est celui qui la dépose, en dernier ressort, qui sait si elle était vraiment résistante.
VADEN conçoit des compresseurs de frein pneumatique et des composants de freinage pour véhicules industriels ; les sujets de matériau, revêtement, étanchéité et usure abordés ici recoupent ceux suivis au quotidien en fabrication et en validation. Pour le choix de système, la comparaison entre freins à disque et à tambour est traitée à part : Frein à Disque ou Frein à Tambour ? Comparaison pour Poids Lourds.
Guides techniques associés : Révision de compresseur : culasse, plaque à clapets, joints · Unité de traitement d'air (APU/EAC) : panne et remplacement · Valve de purge du dessiccateur d'air : panne et remplacement · Valve relais (+ valve relais ABS) : panne, remplacement, entretien
Questions fréquentes
- Qu'est-ce qui rend une pièce de frein pneumatique physiquement résistante ?
- La résistance ne vient jamais d'une seule caractéristique. La qualité de fonderie et le traitement thermique déterminent la capacité de charge, le revêtement protège la pièce du sel et de l'humidité, le choix de l'élastomère décide de son comportement à chaud comme à froid, la tolérance de fabrication et l'état de surface règlent l'ajustement entre ces éléments, et la géométrie des changements de section décide où une fissure pourra démarrer sous vibration. Une faiblesse laissée sur l'un de ces points consomme la durée de vie que les autres avaient gagnée.
- En quoi les pièces destinées à l'exploitation lourde diffèrent-elles des pièces courantes ?
- Une pièce de frein pneumatique de véhicule industriel doit résister en même temps à des cycles de pression répétés, à des cycles thermiques entre matin froid et descente chaude, au sel de route et aux produits de lavage, à la vibration et à la torsion du châssis, ainsi qu'à un air parfois sale, humide ou chargé d'huile. Une conception qui répond bien à une seule de ces contraintes reste incomplète sur le terrain : un carter épais résiste à la vibration mais un revêtement faible cédera au sel.
- Pourquoi deux pièces d'apparence identique ne tiennent-elles pas la même durée ?
- Parce que la différence ne se joue pas dans la forme visible, mais dans ce qui se cache dessous : la propreté du métal en fusion peut avoir laissé une porosité interne au moulage, un axe en acier peut avoir reçu une profondeur de trempe insuffisante, ou un revêtement peut s'être aminci sur une arête vive ou au fond d'un filetage. Aucun de ces écarts ne se voit à l'œil sur une pièce neuve ; ils se lisent seulement sur les traces qu'une pièce laisse une fois déposée.
- Que signifie une fuite constatée le matin qui disparaît une fois le véhicule chaud ?
- C'est le symptôme le plus caractéristique d'un élastomère mal adapté à la plage de température de la zone d'exploitation. En dessous de sa température de transition vitreuse, le matériau se comporte comme un plastique et non comme un caoutchouc : il ne se réajuste plus dans son logement au premier mouvement et fuit à froid. Une fois le véhicule réchauffé, l'élastomère retrouve sa souplesse et l'étanchéité revient, ce qui explique pourquoi le défaut disparaît en cours de journée.
- Pourquoi un joint ou une membrane gonfle-t-il ou devient-il collant ?
- L'élastomère absorbe l'huile ou le produit chimique avec lequel il est en contact prolongé ; il prend alors du volume, se ramollit et ne tient plus correctement dans son logement. Dans un circuit de frein pneumatique, les deux causes les plus fréquentes sont une huile de compresseur qui passe dans le circuit d'air et une graisse de montage incompatible avec la famille de l'élastomère utilisée. Le choix du produit de montage doit toujours correspondre à cette famille de matériau.
- Comment la tolérance de fabrication influence-t-elle la durée de vie d'une pièce ?
- Un alésage entaché d'un défaut de cylindricité ne comprime pas l'élastomère de façon égale sur toute la course du piston : il est écrasé d'un côté et laisse un jeu de l'autre. La pièce neuve peut fonctionner sans fuir, le matériau ayant au départ assez de souplesse pour combler l'écart, mais la zone la plus comprimée atteint plus vite une déformation permanente et la fuite apparaît des mois plus tard. C'est l'explication la plus fréquente derrière une pièce qui « marchait bien au début, puis a lâché ».
- Où démarre généralement une fissure de fatigue sur une pièce de frein ?
- La fissure démarre là où la contrainte se concentre, et non nécessairement là où le matériau est le plus faible. Les adresses classiques sont un changement brutal de section, un angle intérieur vif, un fond de filetage, un bord de perçage ou le pied d'un cordon de soudure. Une fissure qui progresse sous la peinture se signale souvent par une ligne de peinture craquelée, ce qui explique pourquoi il faut toujours nettoyer une pièce avant de l'inspecter.
- Que révèle une poudre brun-rougeâtre trouvée sur une pièce déposée ?
- Cette poudre est le produit d'une usure par micro-frottement : deux surfaces censées être rigidement liées se sont déplacées l'une contre l'autre sur quelques microns. Elle prouve que la fixation a perdu sa précontrainte, c'est-à-dire qu'elle s'est desserrée, et on la retrouve le plus souvent au pied des raccords de tuyauterie et sur les portées de support. Constater cette trace ne suffit pas : il faut aussi revoir la valeur et l'ordre de serrage de la fixation concernée.
- Faut-il laver une pièce déposée avant de l'examiner ?
- Non. Le premier nettoyage détruit la preuve la plus précieuse : la trace humide d'une fuite, la teinte exacte d'une corrosion et le sens dans lequel la saleté s'est accumulée n'ont de sens qu'avant lavage. La bonne séquence consiste à photographier la pièce en place, observer ces indices pendant la dépose, puis l'inspecter à sec zone par zone, et seulement ensuite la nettoyer pour poursuivre l'examen des éléments internes.
- Que faire si la même pièce tombe en panne de façon répétée sur un véhicule ou une flotte ?
- Une pièce qui lâche une fois peut être un incident isolé, mais le même motif d'usure qui revient sur le même essieu ou le même modèle constitue une information : la cause se trouve presque toujours dans ce qui entoure la pièce, pas dans la pièce elle-même. Il suffit de consigner chaque dépose en une ligne — véhicule, essieu, kilométrage, saison et motif observé — pour faire apparaître un défaut de montage ou un effet saisonnier avant qu'il ne se reproduise une troisième fois.
Articles Connexes
Entretien préventif du camion : plan et check-list par système
Comment structurer l'entretien préventif d'un camion : périodicités kilométriques et horaires, contrôle quotidien et check-list système par système.
Choisir des Composants de Freinage Camion
Choisir un composant de freinage de rechange pour camion ou tracteur : définir l'application, vérifier la référence croisée, homologations et coût total.