Pieza de freno del camión: resistencia
Qué hace resistente una pieza de frenos neumáticos en camiones y tractoras: material, tratamiento térmico, recubrimiento y desgaste, explicados desde el taller.
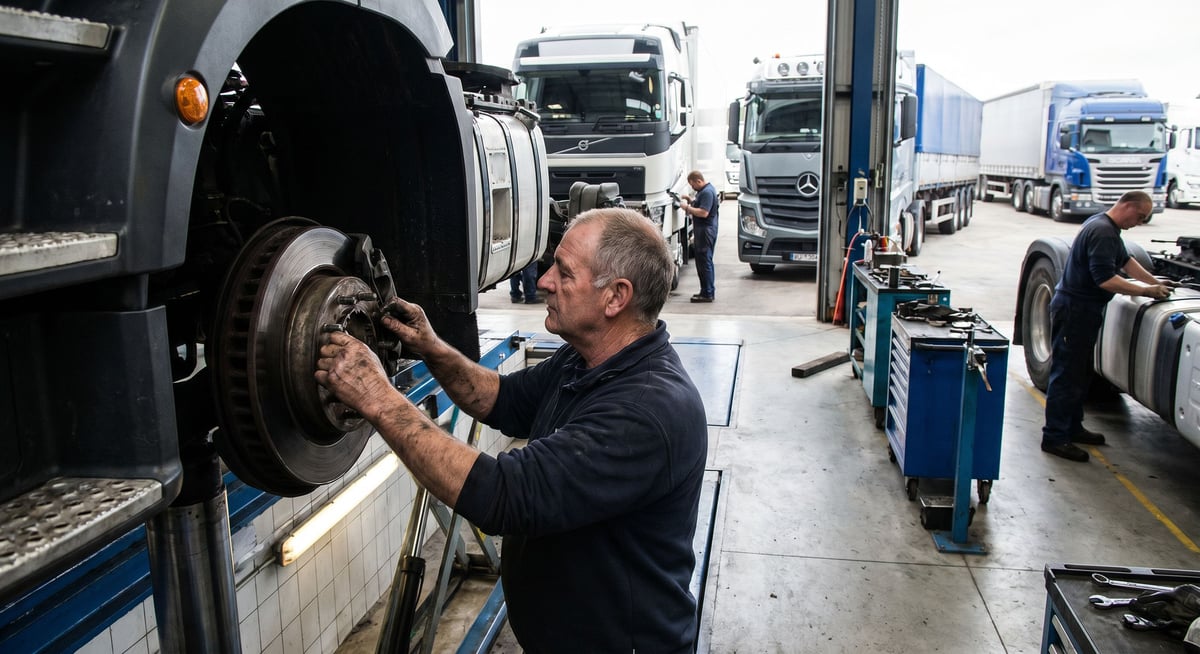
En la misma estantería de un taller pueden reposar dos piezas de frenos neumáticos que, vistas desde fuera, parecen idénticas: la misma rosca de conexión, la misma forma de cuerpo, el mismo tono de pintura. Una aguanta sin dar problemas durante tres inviernos seguidos; la otra, nada más llegar la primera temporada de sal, empieza a sudar por el cuerpo y, al segundo año, ya presenta fugas. La diferencia casi nunca está en la forma que se ve a simple vista, sino en lo que hay debajo de ella: el material, el tratamiento térmico, el recubrimiento, la mezcla de estanqueidad y la disciplina de fabricación.
Este artículo se centra en una sola pregunta: ¿qué hace que una pieza de frenos neumáticos sea físicamente resistente, y cómo se reconoce eso en el taller? Hablamos de material, fabricación y desgaste. Cuando se trata de piezas para servicio pesado, la palabra "calidad" por sí sola no dice nada; lo que sí dice algo es contra qué esfuerzo concreto está pensada la pieza, con qué solución, y qué huellas deja cuando se desmonta.
¿Qué exige realmente el servicio pesado a una pieza de frenos?
Para hablar de resistencia hay que describir primero bajo qué carga trabaja la pieza. El circuito neumático de un camión o una tractora no funciona a la escala de un turismo: está bajo presión buena parte del día, el compresor lo recarga a intervalos y las válvulas y cámaras de freno trabajan en cada frenada. Un reparto urbano acumula más ciclos diarios que una tractora de larga distancia; esta, en cambio, soporta más carga térmica y vibración sostenida.
A esto se suma el entorno: la sal de invierno llega a cada superficie metálica bajo el chasis, el calor y el polvo del verano hacen su parte, y el enganche del remolque somete las líneas a un esfuerzo constante. Y está el tiempo: los camiones permanecen en servicio más de una década, y con el segundo o tercer propietario a menudo en condiciones todavía más duras. El criterio no es que la pieza funcione bien recién montada, sino que siga haciendo el mismo trabajo tras cuatro estaciones y cientos de miles de kilómetros. La tabla siguiente cruza los esfuerzos del campo con su reflejo sobre la pieza.
| Tipo de carga | Zona de la pieza sometida a esfuerzo | Primer síntoma detectado en campo |
|---|---|---|
| Ciclos de presión repetidos | Zona de pliegue del diafragma, elemento de estanqueidad del pistón, asiento de la válvula | Caída lenta de la presión con el vehículo parado, el compresor entra en marcha con más frecuencia |
| Ciclo térmico (mañana fría, bajada con freno caliente) | Uniones entre materiales distintos, superficies de junta | Fuga que se oye en frío y desaparece al calentar |
| Sal de carretera, humedad y productos de lavado | Aristas donde el recubrimiento queda fino, roscas de tornillos, contacto aluminio-acero | Anillo de corrosión blanca o marrón, unión que no se puede desmontar |
| Vibración y torsión del chasis | Patas de soporte, fondos de racores, transiciones de sección brusca | Grieta fina como un cabello, unión aflojada, brillo por rozamiento |
| Impacto de piedras y barro de carretera | Superficie exterior del cuerpo, fuelles y guardapolvos protectores | Arañazo en el recubrimiento, guardapolvo rasgado, barro infiltrado |
| Aire sucio, húmedo o con aceite | Elementos elastoméricos de estanqueidad, asientos de válvula, silenciador | Válvula pegada, purga retardada, depósito negro y aceitoso |
Esta tabla es también una definición de resistencia: una pieza resistente aguanta estos seis esfuerzos a la vez y durante mucho tiempo. Un diseño que responde bien a uno solo se queda corto en el campo. Un cuerpo de fundición grueso puede resistir la vibración, pero si su recubrimiento es débil, la sal acaba con él.
Material y tratamiento térmico: ¿por qué dos piezas de aspecto idéntico no duran lo mismo?
Los cuerpos de las piezas de frenos neumáticos suelen fabricarse en fundición de hierro, aleación de aluminio o acero mecanizado. Que el material se llame igual no significa que sea el mismo. En la fundición, la limpieza del metal fundido, la velocidad de llenado del molde y el régimen de enfriamiento determinan si dentro del cuerpo se forma porosidad o una estructura densa. Una fundición porosa puede parecer perfecta por fuera; pero si al mecanizar se abre una superficie con microporos, el aire a presión encuentra ese camino con el tiempo, y el resultado en campo es una fuga que sale del centro del cuerpo y no se soluciona cambiando la junta.
En la fundición de hierro, la forma del grafito es decisiva. En la fundición gris de grafito laminar, las láminas actúan como pequeñas muescas dentro del material: amortigua bien la vibración, pero su resistencia al impacto es limitada. En la fundición de grafito esferoidal, el grafito forma nódulos redondeados y el material resulta claramente más tenaz. Es posible fabricar la misma geometría en dos calidades de fundición distintas, y ambas se llaman "fundición"; pero una se agrieta con el impacto de una piedra mientras la otra se abolla y sigue en su sitio.
En las piezas de acero, la cuestión pasa al tratamiento térmico. En pasadores, ejes, asientos de muelle o árboles de leva se busca algo contradictorio: la superficie debe ser dura frente al desgaste, y el núcleo lo bastante tenaz para absorber el impacto. El temple superficial, la cementación, la nitruración y el temple por inducción son los métodos habituales. Si la profundidad de endurecimiento es insuficiente, la superficie se hunde enseguida; si la capa es demasiado profunda y frágil, la pieza se agrieta con un golpe. La dureza no se mide a simple vista, pero su resultado sí se lee: un cojinete desgastado en poco tiempo o un pasador roto casi siempre delatan una carencia en el tratamiento térmico.
En los cuerpos de aluminio destaca la resistencia de la rosca, que debe soportar el montaje y desmontaje repetido con un tornillo de acero; si la geometría del fondo de rosca y la dureza no bastan, al segundo o tercer desmontaje la rosca se pela, y un cuerpo por lo demás sano acaba en el desguace por culpa de una sola rosca.
Recubrimiento superficial y corrosión: sal, humedad y productos químicos de la carretera
En el camión, la corrosión no es una cuestión estética, sino una causa de avería funcional, con tres efectos distintos. Primero: el óxido en superficies móviles ocupa volumen y agarrota el pistón o el vástago de la válvula. Segundo: la corrosión que se acumula en el asiento de la junta rompe la estanqueidad y provoca fugas. Tercero: la corrosión en tornillos y racores hace que, en el siguiente mantenimiento, la pieza no se pueda desmontar y un cuerpo en buen estado tenga que sacarse a la fuerza, rompiéndolo.
La primera capa de protección es el recubrimiento. En piezas de camión son habituales los recubrimientos de cinc o aleación de cinc con una capa de pasivado, y en algunos cuerpos, la pintura en polvo. La calidad no depende solo del espesor, sino de cómo se reparte: el baño llega con facilidad a las superficies planas, pero en aristas vivas, fondos de rosca y agujeros ciegos la capa se adelgaza, y de ahí que la corrosión empiece casi siempre en los mismos puntos.
El segundo asunto es el par galvánico. Cuando se monta un elemento de fijación de acero en un cuerpo de aluminio y entre ambos se cuela agua salada, se establece un circuito electroquímico entre los dos metales; el metal menos noble hace de sacrificio. Por eso el recubrimiento del elemento de fijación debe pensarse junto con el material del cuerpo. Un depósito blanco y polvoriento alrededor de una unión desmontada delata una interacción galvánica.
La práctica de taller que más acorta la vida del recubrimiento es lavar con agua a alta presión demasiado cerca de la pieza: puede levantar el recubrimiento, forzar los labios de los guardapolvos y empujar agua hacia el interior.
La corrosión también tiene un origen interno: la humedad que entra en el circuito condensa en los tubos y en el fondo de los depósitos, se congela en invierno y deja las válvulas rígidas, y forma óxido en las superficies interiores. Buena parte de esta corrosión depende del estado de un solo componente, tratado en otro artículo: Cartucho del Secador de Aire y Gestión de la Humedad: Selección, Vida Útil y Condiciones de Invierno. La relación es sencilla: con el secador agotado, hasta la válvula más resistente se fatiga antes de lo esperado.
Normas y lecturas adicionales
Este asunto se rige por las normas de equipamiento de los camiones con frenos de aire. En Estados Unidos, la norma federal de frenos de aire FMVSS 121 (49 CFR 571.121) define los depósitos, la protección y los tiempos que debe ofrecer un sistema conforme, y Europa aplica los límites equivalentes del Reglamento n.º 13 de la CEPE/UNECE. Para más detalle, consulte la guía de referencia ilustrada en airbrakecompressor.com. Confirme siempre las cifras concretas con la normativa vigente y los datos de servicio del fabricante del vehículo.
En México la referencia equivalente es la NOM-068-SCT-2-2014, que fija las condiciones físico-mecánicas y de seguridad del autotransporte federal, incluido el sistema de frenos. En Perú rige el Reglamento Nacional de Vehículos (D.S. 058-2003-MTC), que establece las categorías vehiculares y la exigencia de ABS.
Elementos de estanqueidad: rango de temperatura, hinchazón y endurecimiento
La resistencia de una pieza de frenos neumáticos suele estar limitada, más que por el cuerpo, por el elastómero que lleva dentro. Juntas, juntas tóricas, diafragmas, retenes y labios rascadores pertenecen a familias de caucho distintas, y cada una tiene su propio comportamiento.
En el elastómero se dan tres formas de fallo. La primera es el hinchamiento: el material absorbe el aceite o el químico con el que contacta, gana volumen y deja de encajar en su alojamiento. La segunda es el endurecimiento: con el calor y el tiempo pierde elasticidad, queda deformado en la posición comprimida y no vuelve a apoyarse al desaparecer la presión. La tercera es la rigidez en frío: por debajo de la temperatura de transición vítrea se comporta como un plástico y no como una goma, pierde estanqueidad con el primer movimiento y la recupera cuando el vehículo se calienta. Este es el síntoma que más confunde en el taller: una fuga que aparece por la mañana y desaparece a mediodía suele ser la firma de una mezcla mal elegida.
| Familia de material | Punto fuerte | Punto débil | Reflejo en el campo |
|---|---|---|---|
| Caucho nitrilo (NBR) | Aceites y grasas minerales, buena resistencia al desgaste, coste ajustado | Temperatura alta, ozono y envejecimiento al aire | Larga vida en ambiente aceitoso; se agrieta en zonas cálidas |
| Caucho de etileno-propileno (EPDM) | Aire caliente, vapor, ozono e intemperie; flexibilidad en frío | Contacto con aceites y grasas minerales | Bueno en aire limpio; se hincha si hay fuga de aceite del compresor |
| Caucho fluorado (FKM) | Alta temperatura y amplia resistencia química | Flexibilidad a muy baja temperatura, coste | Preferido en zonas cálidas; la mezcla es crítica en inviernos duros |
| Poliuretano (PU) | Resistencia al desgaste y al desgarro, mantiene forma a alta presión | Agua caliente, vapor y algunos químicos | Larga vida en labios rascadores y estanqueidades con carga |
| Caucho de silicona (VMQ) | Rango de temperatura muy amplio, elasticidad permanente | Resistencia mecánica y forma bajo presión | Bueno en juntas estáticas; limitado en estanqueidades móviles |
Las familias de la tabla solo describen el comportamiento general: dentro de la misma familia, el rango de temperatura y la resistencia al aceite cambian según la mezcla y la dureza, así que el nombre por sí solo no es garantía. Que un elastómero sea adecuado depende de la banda de temperatura del vehículo y de la cantidad de aceite que llega al circuito.
Los diafragmas merecen un apartado propio: el de la cámara de freno se pliega y despliega en cada frenada, es decir, soporta presión y un ciclo continuo de flexión. La textura de la tela de refuerzo, la adherencia entre caucho y tela, y el espesor en la zona de pliegue determinan su vida útil. Para tipos, medidas y síntomas de la propia cámara existe otro recurso: La cámara de freno neumática: tipos, tamaños, síntomas de fallo y sustitución.
¿Por qué la tolerancia de fabricación y el acabado superficial determinan la vida útil?
El plano de una pieza puede ser correcto; la pregunta real es hasta qué punto cada pieza fabricada se ajusta a ese plano. Las medidas que determinan la vida útil casi nunca se ven a simple vista: el diámetro y la cilindricidad del alojamiento del cilindro, la profundidad del canal de estanqueidad y su radio, la planitud del asiento de la válvula, la perpendicularidad del alojamiento del cojinete respecto al eje.
En un alojamiento con error de cilindricidad, el pistón no comprime de forma uniforme el elemento de estanqueidad a lo largo de su carrera: el elastómero queda más aplastado en un lado y deja hueco en el otro. Recién montada, la pieza puede no dar fuga porque el material conserva al principio la elasticidad para cerrar ese hueco, pero la zona más aplastada llega antes a la deformación permanente y, pasados unos meses, empieza la fuga. Esta es una de las explicaciones más frecuentes de "al principio iba bien, luego se estropeó".
El acabado superficial funciona también en dos sentidos: una superficie demasiado rugosa corta y desgasta el elastómero como una sierra, mientras que una casi como un espejo no retiene la película de aceite que sostiene la lubricación en una estanqueidad móvil. Por eso el objetivo no es "la superficie más lisa posible", sino "la adecuada a la función". En el taller esto se lee en las marcas del elastómero desmontado: arañazos profundos en una sola dirección indican que la superficie metálica de enfrente estaba demasiado rugosa o con rebaba.
La rebaba es el defecto que aparece más abajo en cualquier lista, pero el que más averías provoca. Una rebaba fina en la boca de un canal corta la junta tórica durante el montaje; la pieza no pierde de inmediato, la presión abre camino lentamente por el corte y la avería aparece semanas después. La viruta o la arena de fundición que queda en los canales interiores se deposita, ya en el primer funcionamiento, sobre el asiento de la válvula. En una buena fabricación, el lavado final se toma tan en serio como el propio mecanizado.
Fatiga y vibración: ¿dónde empieza la grieta?
En un camión ninguna pieza está quieta: la vibración del motor, los golpes del firme, la torsión del chasis y la propia frenada trabajan las uniones sin descanso. Estas cargas por sí solas no rompen la pieza; la rotura llega por el daño de fatiga acumulado en millones de ciclos pequeños. La grieta no empieza en el punto más débil del material, sino donde se concentra más la tensión, y esos dos puntos no tienen por qué coincidir.
Las direcciones clásicas de concentración de tensión son las transiciones de sección brusca, los ángulos interiores vivos, los fondos de rosca, los bordes de agujero, el pie del cordón de soldadura y las marcas de un golpe de granete. Una grieta que avanza bajo la pintura se delata porque esta se agrieta en línea.
El segundo efecto de la vibración es el aflojamiento: un tornillo que se afloja pierde su precarga y la carga recae sobre él mismo, con lo que la fisura avanza más rápido. Por eso la resistencia no es solo propiedad de la pieza, sino también de la unión: la clase correcta de elemento de fijación, una superficie de apoyo limpia y el par indicado por el fabricante. Apretar "a ojo" convierte incluso a la mejor pieza en candidata a la fatiga.
El tercero es el desgaste por rozamiento (fretting): cuando dos superficies que deberían quedar firmemente asentadas se mueven entre sí en el orden de las micras, se forma un polvo rojizo-marrón que prueba que la unión se ha aflojado, visible sobre todo en el fondo de los racores y en las superficies de apoyo de los soportes.
¿Qué revelan los patrones de desgaste?
Una pieza desmontada es más sincera que cualquier parte de avería: sus marcas cuentan en qué condición trabajaba y qué falló. Leer el patrón de desgaste se aprende, y aplicado en una flota evita que la avería se repita. La tabla siguiente reúne las marcas más frecuentes con sus posibles causas raíz.
| Marca observada | Posible causa raíz | Dónde mirar a continuación |
|---|---|---|
| Banda brillante en un lado, pintura intacta en el otro | Trabajo descentrado, montaje inclinado, soporte deformado | Planitud del soporte, limpieza de la superficie de unión, asiento de la pieza contraria |
| Arañazos profundos en una sola dirección sobre el elastómero | Rebaba o rugosidad excesiva en la superficie metálica de enfrente | Boca del canal, chaflán de entrada del alojamiento del cilindro |
| Junta endurecida, con sección tomada, sin elasticidad | Envejecimiento por calor y tiempo, familia de material no adecuada al entorno | Temperatura de la zona de trabajo, elección del elastómero |
| Elastómero hinchado, blando y pegajoso | Contacto con aceite o producto químico incompatible | Aceite del compresor que llega al circuito, grasa de montaje utilizada |
| Picaduras puntuales en la superficie | Picadura por corrosión, acumulación de humedad | Purga de humedad, estado del secador, vaciado de agua del depósito |
| Polvo fino rojizo-marrón | Desgaste por rozamiento (fretting), unión aflojada | Estado de apriete, planitud de la superficie de apoyo |
| Depósito negro, aceitoso y pegajoso | Aceite que pasa al aire, desgaste en el compresor | Limpieza de la línea de aire, secador y depósito |
| Brillo o aplastamiento en el fondo de rosca | Apriete excesivo, clase de elemento de fijación incorrecta | Clase del elemento de fijación, método y orden de apriete |
La mayoría de estas marcas no nacen de la propia pieza, sino de las condiciones que la rodean. Si tres piezas seguidas del mismo producto llegan con el mismo patrón, lo más probable es que el origen esté en el lugar donde se monta.
¿Cómo leer, paso a paso, una pieza desmontada?
El siguiente orden lleva pocos minutos en el taller y hace visible la mayor parte de las averías repetidas. El objetivo no es elaborar una lista de diagnóstico, sino no perder la información que lleva la pieza recién sacada.
- Fotografíe la pieza montada antes de desmontarla: la orientación y el contacto con las piezas vecinas no se recuerdan después.
- Durante el desmontaje, fíjese en el rastro húmedo de la fuga, en la suciedad acumulada y en las grietas en línea de la pintura, que se borran al desmontar.
- Examine la pieza antes de lavarla: el depósito aceitoso, el color de la corrosión y el polvo acumulado solo tienen sentido antes de lavar.
- Revise la superficie exterior zona por zona: arañazos, marcas de impacto, guardapolvos rasgados y anillos de corrosión alrededor de las uniones.
- Aparte los elementos de fijación y observe las roscas: una rosca aplastada, un recubrimiento pelado y polvo rojizo hablan del régimen de apriete.
- Abra la pieza y extraiga los elastómeros marcando de qué alojamiento sale cada uno; el hinchamiento y el endurecimiento solo se interpretan según su posición.
- Doble los elastómeros entre los dedos: uno que no recupera su forma o está pegajoso indica incompatibilidad de material o envejecimiento.
- Pase un paño limpio por las superficies interiores: una mancha negra y aceitosa, un brillo metálico o un grano de arena cuentan tres historias distintas.
- Registre los hallazgos: vehículo, eje, kilometraje, estación del año y patrón observado. Una sola pieza no es prueba; tres forman un patrón. Si se repite, cambie el entorno, no la pieza.
Estos pasos no sustituyen la evaluación de vida útil de elementos de fricción como las pastillas de freno, que tienen sus propios criterios: ¿Cuándo Cambiar las Pastillas de Freno? Síntomas y Vida Útil. El método descrito aquí es para los componentes mecánicos y elastoméricos del circuito de aire comprimido.
Ensayos y homologación: ¿cómo se demuestra la resistencia de una pieza?
Una afirmación de resistencia solo tiene sentido si se vincula a una prueba medible. Esa prueba llega en dos niveles: las normativas de homologación de tipo, que definen el comportamiento de seguridad y son condición para que el vehículo circule; y la validación de resistencia, que la pieza complete sin daño un número determinado de ciclos en una condición ambiental dada.
En el lado de la resistencia, las validaciones más habituales son el ensayo de ciclos de presión, que llena y vacía la pieza un número de veces representativo de su vida esperada y al final mide la fuga; el ensayo de ciclo térmico, que fuerza la dilatación diferencial entre extremos fríos y calientes; el ensayo de niebla salina, que compara la resistencia del recubrimiento en condiciones aceleradas; y el ensayo de vibración, que fatiga la pieza junto con su soporte.
Lo que tienen en común estas pruebas es que vinculan el resultado a un registro, no a una frase: cuando un fabricante indica qué ensayo aplicó y en qué condición, la afirmación se vuelve verificable. La trazabilidad de lote también forma parte de la prueba: el número de colada permite seguir el origen de un problema que aparece en el campo.
Este artículo trata la prueba solo como reflejo físico de la resistencia; cómo usar los certificados en la decisión de compra y qué preguntar al proveedor es otro asunto, tratado en el artículo hermano.
Errores de montaje en el taller que reducen la resistencia
Una buena pieza, con un mal montaje, se convierte en una pieza mediocre. Estos son los errores que más se ven en el taller y que acortan directamente la vida útil.
- Montaje sucio. Un solo grano de arena en el alojamiento rompe la estanqueidad del elastómero. Limpiar alojamientos y extremos de línea antes de montar es cosa de un minuto y marca la diferencia durante meses.
- Lubricante incorrecto. Una grasa incompatible con el elastómero facilita el montaje, pero hincha el material; use siempre el producto adecuado a la familia del elastómero.
- Par de apriete al azar. Apretar de menos lleva al aflojamiento y al fretting; apretar de más aplasta la rosca. El valor debe tomarse del manual vigente del fabricante.
- Saltarse el orden de apriete. En cuerpos con varios tornillos, el orden y las pasadas graduales aseguran un asiento uniforme; una tapa apretada al azar acaba perdiendo por un lado.
- Conectar la línea sin limpiarla. La viruta, la arena o el resto de una junta vieja dentro del tubo van directos al asiento de la válvula recién montada.
- Manguera o tubo torsionado. Una línea torsionada guarda tensión permanente y, con la vibración, termina fatigándose en el fondo de la conexión.
- Dañar el recubrimiento. La marca de un alicate, una salpicadura de soldadura o un golpe fuerte perforan la capa protectora, y ahí empieza la corrosión. Dejar sin guardapolvo o fuelle protector lleva al mismo resultado.
Registrar la resistencia: una pequeña disciplina de taller
La resistencia no se valora con una sola pieza: que falle pronto puede ser casualidad, pero que el mismo patrón se repita ya es información. Basta con registrar cada pieza desmontada en una línea: vehículo, eje, kilometraje, estación del año y patrón observado.
Este registro hace tres cosas a la vez: detecta la avería repetida cuando el mismo patrón aparece en el mismo eje; separa el efecto estacional, ya que la corrosión concentrada en invierno apunta al recubrimiento y las averías térmicas de verano a otra dirección; y saca a la luz los errores de montaje, cuando el patrón cambia según el equipo que monta la pieza.
En resumen: la resistencia no es invisible, se puede leer
Lo que hace resistente a una pieza de frenos neumáticos no es una sola característica: la fundición y el tratamiento térmico determinan la capacidad de carga, el recubrimiento protege del entorno exterior, la elección del elastómero decide cómo se comportará la estanqueidad en caliente y en frío, la tolerancia y la calidad superficial resuelven cómo encajan estos componentes entre sí, y las transiciones de sección deciden dónde empezará la grieta. Una carencia en uno de estos puntos se come la vida útil que aportan los demás.
En el campo no se pueden medir directamente estos cinco puntos, pero sí sus resultados: la marca que deja la pieza desmontada dice en cuál hubo una carencia. Por eso la resistencia no es un adjetivo de catálogo, sino un registro que se acumula en el taller. Quien decide si una pieza fue realmente resistente son quienes la desmontan.
VADEN fabrica compresores de aire y componentes del sistema de frenos para camiones; los apartados de este artículo sobre material, recubrimiento, estanqueidad y desgaste son los que trabajamos a diario en nuestros procesos de producción y validación. Para la elección de sistema, como la comparativa entre frenos de disco y de tambor en camiones, puede consultarse el artículo hermano dedicado a esa comparación.
Guías técnicas relacionadas: Reparación de compresor: culata, placa de válvulas y juntas · Unidad de Tratamiento de Aire APU/EAC: Avería, Cambio y Guía · Válvula de purga del secador: fallos, cambio y mantenimiento · Válvula de relé y válvula de relé ABS: guía técnica
Preguntas frecuentes
- ¿Qué hace que una pieza de frenos neumáticos sea físicamente resistente?
- La resistencia no depende de una sola característica. La calidad de la fundición y el tratamiento térmico determinan la carga que puede soportar la pieza, el recubrimiento superficial la protege de la sal y la humedad, la familia de material del elemento de estanqueidad decide cómo se comportará en caliente y en frío, la tolerancia de fabricación junto con el acabado superficial resuelve cómo encajan estas piezas entre sí, y la geometría de las transiciones de sección decide dónde empezará la grieta bajo vibración. Una carencia en cualquiera de estos cinco puntos se come la vida útil que aportan los demás.
- ¿En qué se diferencian las piezas de frenos neumáticos para servicio pesado de las piezas normales?
- Las piezas de frenos neumáticos para servicio pesado tienen que resistir seis esfuerzos a la vez: el ciclo de presión continuo, el ciclo térmico entre la mañana fría y la bajada con freno caliente, la sal de carretera y los productos de lavado, la vibración procedente de la torsión del chasis, el impacto de piedras y el aire húmedo o con aceite. Un diseño que responde bien solo a uno de ellos se queda corto en el campo. Un cuerpo de fundición grueso puede aguantar la vibración, pero si su recubrimiento es débil, la sal acaba con él.
- ¿Por qué dos piezas de aspecto idéntico no duran el mismo tiempo?
- Porque la diferencia no está en la forma que se ve, sino en lo que hay debajo de ella. Durante la fundición, la limpieza del metal y el régimen de enfriamiento pueden haber dejado porosidad dentro del cuerpo; en un pasador de acero, la profundidad de endurecimiento puede haberse quedado corta; el recubrimiento puede haberse adelgazado en las aristas vivas y en los fondos de rosca. Ninguna de estas diferencias se aprecia mirando la pieza en la estantería, pero sí se leen en las marcas que deja al desmontarla.
- ¿Qué significa que una fuga que se ve por la mañana desaparezca hacia el mediodía?
- Es uno de los síntomas más frecuentes de los elastómeros. Por debajo de la temperatura de transición vítrea, el caucho se comporta más como un plástico que como una goma; en frío no se apoya bien en su alojamiento y pierde, y al calentarse el vehículo y recuperar el material su elasticidad, la estanqueidad vuelve. Suele ser la señal de una familia de material no adecuada a esa temperatura de trabajo, o de una junta ya envejecida. Una junta que se ha endurecido y ha tomado forma permanente puede dar el mismo patrón.
- ¿Por qué se hincha o se vuelve pegajoso un elemento de estanqueidad?
- Si el elastómero no es compatible con el aceite o el producto químico con el que entra en contacto, lo absorbe, gana volumen, pierde su medida y deja de encajar en el alojamiento, además de ablandarse y volverse pegajoso. En el circuito de frenos neumático, las dos causas más frecuentes son el aceite que se cuela desde el compresor y una grasa de montaje inadecuada. Por eso el producto de montaje debe elegirse según la familia de material de la junta.
- ¿Cómo afecta la tolerancia de fabricación a la vida útil de una pieza?
- En un alojamiento con error de cilindricidad o de perpendicularidad, el pistón no comprime de forma uniforme el elemento de estanqueidad a lo largo de su carrera. El elastómero queda más aplastado en un lado y deja hueco en el otro. Recién montada, la pieza puede no dar fuga, porque el material conserva al principio la elasticidad para cerrar ese hueco; pero la zona más aplastada llega antes a la deformación permanente y, pasados unos meses, empieza la fuga. En el campo, esto se traduce en una pieza que primero funciona sin problemas y después se estropea.
- ¿Dónde suele empezar la grieta de fatiga en una pieza?
- La grieta no empieza donde el material es más débil, sino donde se concentra más la tensión. Las direcciones clásicas son las transiciones de sección bruscas, los ángulos interiores vivos, los fondos de rosca, los bordes de agujero, el pie del cordón de soldadura y las marcas dejadas por un golpe de granete. Una grieta que avanza bajo la pintura suele delatarse porque la pintura se agrieta en línea; por eso conviene limpiar la superficie antes de inspeccionarla.
- ¿Qué indica el polvo rojizo-marrón que aparece en una pieza desmontada?
- Ese polvo es el resultado del desgaste por rozamiento (fretting). Aparece cuando dos superficies que deberían quedar firmemente asentadas se mueven entre sí en el orden de las micras, y muestra que la unión ha perdido su precarga, es decir, que se ha aflojado. Se ve con más frecuencia en el fondo de los racores, en las superficies de apoyo de los soportes y en las uniones con muelle. Cuando aparece, no basta con cambiar la pieza: hay que revisar también el conjunto de la unión.
- ¿Es correcto lavar una pieza desmontada antes de examinarla?
- No. La primera limpieza destruye la prueba más valiosa. El rastro húmedo de la fuga, el color de la corrosión, el olor del depósito aceitoso y la dirección en la que se acumula la suciedad solo tienen sentido antes de lavar. El orden correcto es: fotografiar la pieza montada, fijarse durante el desmontaje en los rastros húmedos y en las grietas en línea de la pintura, examinarla después zona por zona en seco, y solo entonces limpiarla.
- ¿Qué hacer si la misma pieza se estropea una y otra vez?
- Que una pieza falle pronto una vez puede ser casualidad, pero que se repita el mismo patrón de desgaste es información, y señala que el origen está en el entorno de la pieza, no en la pieza misma. En ese caso hay que buscar causas del lado del sistema: montaje inclinado, soporte deformado, viruta que ha quedado dentro, aceite que se cuela en el circuito o una gestión de humedad deficiente. Registrar cada pieza desmontada con el vehículo, el eje, el kilometraje y la estación del año hace visible ese patrón en pocos meses.
Artículos Relacionados
Plan de mantenimiento preventivo del camión: intervalos y checklist
Cómo armar el plan de mantenimiento preventivo del camión: intervalos por kilometraje, horas de motor y calendario, inspección diaria y checklist por sistema.
Selección de Piezas de Freno para Camiones
Cómo elegir componentes de freno de repuesto para camiones: definir la aplicación, validar referencias cruzadas, homologaciones y coste total.