Что делает деталь пневмотормоза прочной?
Что делает деталь пневмотормоза грузовика или тягача прочной: материал, покрытие, уплотнения, допуски и чтение следов износа на практике.
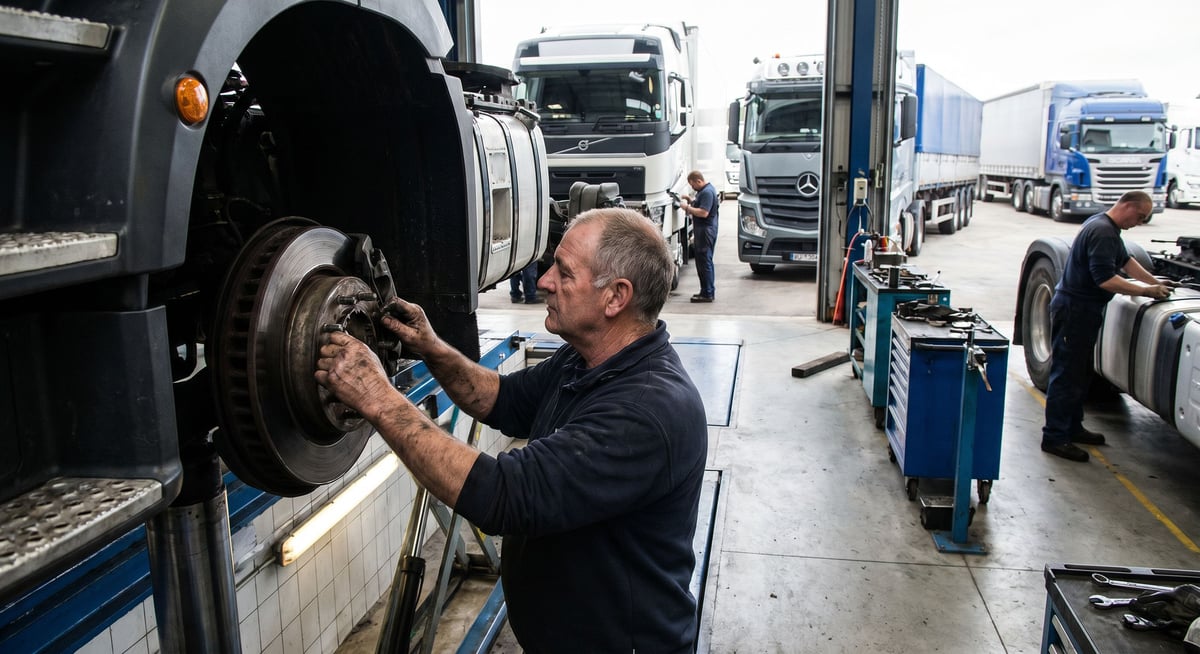
На одной полке в мастерской нередко лежат две пневматические тормозные детали, которые снаружи не отличить друг от друга: одинаковый присоединительный размер, одинаковая форма корпуса, одинаковый цвет покрытия. Одна выдерживает три зимы подряд без единой рекламации; другая уже в первый солёный сезон начинает «потеть» по корпусу, а на второй год даёт течь. Разница почти никогда не видна глазом — она заложена в материале, термообработке, покрытии, составе уплотнительного элемента и в дисциплине изготовления, которые скрыты под одинаковой на вид оболочкой.
Эта статья отвечает на один вопрос: что делает деталь пневматического тормоза физически прочной и как это распознать на практике? Речь пойдёт о материале, изготовлении и износе. Когда говорят о деталях пневмотормоза для тяжёлых условий эксплуатации, слово «качественная» само по себе ничего не объясняет; объясняет то, против какой конкретно нагрузки деталь была спроектирована и какие следы она оставляет после того, как её сняли с машины.
Что именно требуют тяжёлые условия эксплуатации от тормозной детали?
Прежде чем говорить о прочности, нужно описать, под какой нагрузкой находится деталь. Пневматический контур тормозов грузовика или тягача устроен совсем не в том масштабе, что у легкового автомобиля. Контур большую часть суток находится под давлением, клапаны открываются и закрываются при каждом снижении скорости, тормозные камеры совершают ход при каждой остановке. У машины на городской развозке суточных циклов в разы больше, чем у магистрального тягача; зато у магистральной машины дольше тепловая и вибрационная нагрузка за один рейс.
К этому добавляется среда эксплуатации. Зимой соляной раствор, которым обрабатывают дорогу, попадает на каждую металлическую поверхность под рамой; летом работают жара и дорожная пыль. Узел сцепки прицепа передаёт на магистрали постоянную знакопеременную нагрузку вместе с кручением рамы на неровностях.
Есть и временнóе измерение. Тяжёлый грузовой транспорт эксплуатируется десятилетиями; у второго и третьего владельца машина чаще работает в ещё более жёстких условиях, чем у первого. Поэтому критерием прочности не может быть «деталь хорошо работает сразу после установки». Критерий один — способность выполнять ту же задачу через все четыре сезона и через сотни тысяч километров пробега. Таблица ниже сопоставляет типы нагрузок на местности с их проявлением непосредственно в детали.
| Тип нагрузки | Нагруженная зона детали | Первый признак в эксплуатации |
|---|---|---|
| Повторяющийся цикл давления | Зона изгиба диафрагмы, уплотнение поршня, посадочная поверхность клапана | Медленное падение давления на стоящей машине, более частое включение компрессора, чем ожидалось |
| Термоцикл (холодное утро, горячий спуск) | Соединения разнородных материалов, привалочные поверхности под прокладку | Течь, слышная на холодную и пропадающая после прогрева |
| Дорожная соль, влага и химия мойки | Острые кромки с тонким слоем покрытия, резьба крепежа, зона контакта алюминия со сталью | Белое или бурое кольцо коррозии, крепёж, который не удаётся отвернуть |
| Вибрация и кручение рамы | Ножки кронштейнов, основания штуцеров трубопроводов, места резкого перепада сечения | Трещина толщиной с волос, ослабший крепёж, характерный блеск от трения |
| Удар камня и дорожная грязь | Наружная поверхность корпуса, защитные пыльники и чехлы | Задир покрытия, порванный пыльник, попавшая внутрь грязь |
| Загрязнённый, влажный или замасленный воздух | Эластомерные уплотнения, посадочные поверхности клапанов, глушитель выпуска | Залипающий клапан, замедленный выпуск, чёрный маслянистый налёт |
Эта таблица — одновременно и определение прочности: прочная деталь способна одновременно и долго противостоять всем шести перечисленным нагрузкам. Конструкция, хорошо отвечающая только на одну из них, в реальной эксплуатации оказывается неполноценной. Толстостенный литой корпус может отлично держать вибрацию, но если покрытие слабое, соль его добьёт; безупречно защищённая деталь может потечь в первый же холод, если уплотнительный элемент подобран из неподходящей смеси.
Материал и термообработка: почему две похожие детали служат по-разному
Корпуса деталей пневмотормоза чаще всего изготавливают из чугунного литья, литого алюминиевого сплава или обработанной стали. Одинаковое название материала не означает одинаковый материал. При литье чистота расплава, скорость заполнения формы и режим охлаждения определяют, получится ли внутри корпуса плотная структура или пористая. Пористое литьё снаружи выглядит безупречно; но если при механической обработке на открывшейся поверхности вскрываются микропустоты, сжатый воздух рано или поздно находит этот путь. На практике это выглядит как течь, идущая из середины корпуса и не исчезающая после замены уплотнения.
В чугунном литье решающую роль играет форма графита. В сером чугуне с пластинчатым графитом графитовые пластины работают внутри материала как маленькие концентраторы напряжения; вибрацию такой чугун гасит хорошо, а вот ударную и растягивающую нагрузку держит ограниченно. В высокопрочном чугуне с шаровидным графитом графит собран в округлые зёрна, и материал заметно вязче. Одну и ту же геометрию можно отлить из двух разных марок чугуна, и обе будут называться «чугунным литьём»; но одна деталь при ударе камнем трескается, а другая деформируется и остаётся на месте.
В стальных деталях вопрос смещается к термообработке. У пальцев, валов, опор пружин, кулачковых валов требование внутренне противоречиво: поверхность должна быть твёрдой против износа, а сердцевина — достаточно вязкой, чтобы поглощать удар. Для этого применяют поверхностную закалку, цементацию, азотирование и индукционную закалку. Недостаточная глубина упрочнённого слоя ведёт к быстрому выкрашиванию поверхности, а излишне глубокий и хрупкий слой — к растрескиванию при ударе. Твёрдость на глаз не измерить, но результат прочитать можно: быстро выработанная посадочная поверхность или сломанный палец почти всегда указывают на недостаток термообработки.
В алюминиевых корпусах на первый план выходит стойкость резьбы. Резьба, нарезанная в алюминии, должна выдерживать многократное отворачивание и заворачивание стального крепежа; если геометрия впадины резьбы и твёрдость материала недостаточны, при втором-третьем снятии резьба срывается, и исправный в остальном корпус выбраковывается из-за одной резьбы.
Защитное покрытие и коррозия: соль, влага и дорожная химия
На тяжёлом грузовом транспорте коррозия — не эстетический вопрос, а функциональная причина отказа. В пневматическом контуре тормозов у коррозии три последствия: продукт коррозии на подвижных поверхностях занимает объём, и поршень или шток клапана начинает заедать; коррозия на посадочной поверхности под уплотнение нарушает герметичность и создаёт течь; а коррозия резьбовых и штуцерных соединений приводит к тому, что при очередном обслуживании деталь не удаётся снять и исправный корпус приходится срезать.
Первый уровень защиты — покрытие. На деталях тяжёлого транспорта широко применяют цинковые и цинксодержащие покрытия, пассивирующие слои поверх них, а на части корпусов — порошковую окраску. Качество покрытия определяется не только толщиной, но и распределением толщины: раствор в ванне легко покрывает ровные поверхности, а на острых кромках, во впадинах резьбы и в глухих отверстиях слой становится тоньше. Именно поэтому коррозия почти всегда начинается в одних и тех же местах.
Второй вопрос — гальваническая пара. Когда в алюминиевый корпус вкручен стальной крепёж и между ними попадает солёная вода, между двумя металлами возникает электрохимическая цепь, и менее благородный металл разрушается первым. Поэтому покрытие крепежа нужно рассматривать вместе с материалом корпуса. Если вокруг отвёрнутого соединения видна белая рыхлая налипь — там уже сработало гальваническое взаимодействие.
Самая распространённая практика на местах, сокращающая срок службы покрытия, — мойка под высоким давлением с очень близкого расстояния. Струя высокого давления способна сорвать покрытие с поверхности, отогнуть кромку защитного пыльника и загнать воду внутрь.
Есть и внутренняя коррозия. Влага, попадающая в пневмосистему, конденсируется внутри труб и на дне резервуаров; зимой она замерзает и держит клапаны «заклиненными», а в течение года образует ржавчину на внутренних поверхностях. Основная доля внутренней коррозии связана с состоянием одного узла. Подробно об этом — в отдельном материале: Картридж осушителя воздуха и управление влажностью: выбор, ресурс и зимние условия. Связь здесь простая: в контуре с изношенным осушителем даже самый прочный клапан выходит из строя раньше срока.
Стандарты и дополнительные материалы
Эта тема регулируется требованиями к оснащению грузовых автомобилей с пневматической тормозной системой. В США федеральный стандарт пневматических тормозов FMVSS 121 (49 CFR 571.121) определяет ресиверы, защиту и временные параметры, которые должна обеспечивать соответствующая система, а Европа применяет эквивалентные пределы Правил ЕЭК ООН (UNECE) № 13. Подробнее см. иллюстрированный справочник на airbrakecompressor.com. Всегда сверяйте конкретные значения с действующим нормативом и сервисными данными изготовителя.
В странах Евразийского экономического союза действует технический регламент Таможенного союза ТР ТС 018/2011 «О безопасности колёсных транспортных средств», устанавливающий требования к тормозным системам. На Украине этот регламент не применяется: там действует постановление Кабинета Министров Украины № 137 от 30.01.2012 об обязательном техническом контроле.
Уплотнительные элементы: температурный диапазон, набухание и потеря эластичности
Прочность детали пневмотормоза чаще ограничивается не корпусом, а эластомером внутри него. Прокладки, кольца круглого сечения, диафрагмы, манжеты и грязесъёмники относятся к семействам каучуков, и у каждого семейства своё поведение.
У эластомера три типичных вида отказа. Первый — набухание: материал впитывает контактирующее масло или химический реагент, увеличивается в объёме, теряет исходный размер и перестаёт помещаться в посадочное место. Второй — потеря эластичности (остаточная деформация сжатия): под действием тепла и времени материал теряет упругость, сохраняет форму, в которую был сжат, и не возвращается к исходной поверхности после снятия давления. Третий — застывание на холоде: ниже температуры стеклования эластомер ведёт себя как пластик, при первом же движении пропускает воздух, а после прогрева машины герметичность восстанавливается сама. Это самый сбивающий с толку признак: течь, заметная утром и исчезающая к обеду, почти всегда — подпись неправильно подобранного эластомера.
| Семейство материала | Сильная сторона | Слабое место | Проявление в эксплуатации |
|---|---|---|---|
| Нитрильный каучук (NBR) | Контакт с минеральными маслами и смазками, хорошая износостойкость, доступная цена | Высокая температура, озон, длительное старение на воздухе | Долго служит в масляной среде; в жарком регионе поверхность растрескивается |
| Этилен-пропиленовый каучук (EPDM) | Горячий воздух, пар, озон и погодные условия; эластичность на холоде | Контакт с минеральным маслом и смазкой | Хорош в чистом воздушном контуре; набухает при попадании масла из компрессора |
| Фторкаучук (FKM) | Высокая температура и широкая химическая стойкость | Эластичность при очень низкой температуре, стоимость | Предпочтителен в жарких регионах; в суровую зиму выбор состава критичен |
| Полиуретан (PU) | Стойкость к истиранию и разрыву, сохранение формы под высоким давлением | Горячая вода, пар и часть химических реагентов | Долгий ресурс в грязесъёмниках и нагруженных уплотнениях |
| Силиконовый каучук (VMQ) | Очень широкий температурный диапазон, устойчивая эластичность | Механическая прочность, разрыв и сохранение формы под давлением | Хорош в статичной прокладке; ограничен в подвижном уплотнении |
Таблица описывает только общее поведение семейств. Внутри одного семейства состав смеси, наполнитель и твёрдость меняют и температурный диапазон, и маслостойкость; поэтому одно лишь название семейства на этикетке не гарантия. Пригодность конкретного эластомера зависит от диапазона рабочих температур машины и от количества масла, попадающего в контур.
Диафрагмы заслуживают отдельного внимания. Диафрагма тормозной камеры при каждом торможении сворачивается и разворачивается заново, то есть материал испытывает не только давление, но и постоянный цикл изгиба. Плетение корда, качество сцепления резины с кордом и толщина материала в зоне изгиба напрямую определяют ресурс. Про типы, размеры и признаки неисправности самой тормозной камеры есть отдельный материал: Тормозная камера грузовика: типы, типоразмеры, признаки неисправности и замена.
Почему допуски изготовления и шероховатость поверхности определяют ресурс детали?
Чертёж детали может быть безупречным; вопрос в том, насколько каждая произведённая деталь ему соответствует. В пневматических тормозных узлах ресурс чаще всего определяют размеры, которые не видны глазу: диаметр и цилиндричность отверстия цилиндра, глубина канавки под уплотнение и радиус её угла, плоскостность посадочной поверхности клапана, перпендикулярность отверстия под подшипник относительно оси.
В отверстии с отклонением от цилиндричности поршень по ходу своего перемещения сжимает уплотнительный элемент неравномерно: с одной стороны эластомер зажимается сильнее, с другой остаётся зазор. Сразу после установки деталь может не течь, потому что эластомер поначалу обладает достаточной упругостью, чтобы закрыть зазор. Но перегруженный участок быстрее доходит до необратимой деформации, и через несколько месяцев начинается течь. Это одно из самых частых объяснений фразы «сначала работала нормально, потом отказала».
Шероховатость поверхности действует в обе стороны так же. Слишком грубая поверхность работает как пила, срезая эластомер; слишком гладкая, зеркальная — не удерживает масляную плёнку, а именно контролируемая микрорельефность переносит смазку в подвижном уплотнении. Цель хорошего производства — не «максимально гладкая поверхность», а «поверхность, соответствующая функции». Измерить это в полевых условиях нельзя, но можно прочитать по следам на снятом эластомере: глубокие однонаправленные риски говорят о заусенце или чрезмерной грубости ответной металлической поверхности.
Заусенец — дефект, который в списках стоит внизу, а по частоте отказов, к которым он приводит, находится наверху. Тонкий заусенец на кромке канавки при монтаже подрезает кольцо круглого сечения; деталь не течёт сразу, но через подрезанное место давление медленно находит путь наружу, и отказ проявляется спустя недели. Стружка и остатки формовочного песка во внутренних каналах при первом же цикле оседают на седле клапана. В хорошем производстве финишная промывка — такой же серьёзный этап, как и механическая обработка.
Усталость и вибрация: где начинается трещина?
На тяжёлом транспорте ни одна деталь не находится в покое. Вибрация двигателя, дорожный удар, кручение рамы и само тормозное усилие непрерывно нагружают соединения. Сама по себе эта нагрузка деталь не ломает; разрушение наступает от усталостного повреждения, накопленного миллионами мелких циклов. Усталостная трещина начинается не в самом слабом месте материала, а там, где концентрация напряжения максимальна. Эти два места не обязаны совпадать.
Классические адреса концентрации напряжения — резкие перепады сечения, острые внутренние углы, впадины резьбы, кромки отверстий, зона перехода сварного шва и следы от ударного клеймения. Тонкая трещина в основании кронштейна почти всегда начинается именно с острого угла. Трещина, распространяющаяся под слоем краски, обычно заметна по характерному растрескиванию краски в линию.
Второе следствие вибрации — ослабление резьбового соединения. Ослабший болт теряет предварительную затяжку, и нагрузка начинает приходиться на сам болт; с этого момента растрескивание ускоряется. Поэтому прочность — это свойство не только детали, но и узла соединения в целом: правильный класс крепежа, чистая посадочная поверхность и момент затяжки, указанный производителем. Затяжка «на глаз» превращает в кандидата на усталостное разрушение даже самую качественную деталь.
Третье — фреттинг-коррозия. Если две поверхности, которые должны быть плотно затянуты друг к другу, совершают микроперемещение относительно друг друга, в зоне контакта образуется красновато-коричневый порошок; это признак того, что соединение ослабло, и чаще всего он встречается у оснований штуцеров трубопроводов и на посадочных поверхностях кронштейнов.
О чём говорят следы износа?
Снятая деталь честнее любой записи о неисправности. Следы на её поверхности рассказывают, в каких условиях она работала и что пошло не так. Чтение следов износа — навык, которому можно научиться, и его применение в парке предотвращает повторение одной и той же неисправности. Таблица ниже собирает наиболее частые следы и их вероятные первопричины.
| Наблюдаемый след | Вероятная первопричина | Куда смотреть дальше |
|---|---|---|
| Блестящая полоса с одной стороны, краска цела с другой | Работа со смещением от оси, перекошенный монтаж, деформированный кронштейн | Плоскостность кронштейна, чистота привалочной поверхности, посадка ответной детали |
| Глубокие однонаправленные риски на эластомере | Заусенец или чрезмерная шероховатость на ответной металлической поверхности | Кромка канавки, заходная фаска отверстия цилиндра |
| Прокладка затвердела, дала усадку сечения, потеряла эластичность | Старение под действием тепла и времени, семейство материала не подходит среде | Температура зоны установки детали, выбор эластомера |
| Эластомер набух, размягчился и стал липким | Контакт с несовместимым маслом или химическим реагентом | Масло, попадающее в контур от компрессора, применяемая при монтаже смазка |
| Точечные раковины на поверхности | Питтинговая коррозия, накопление влаги | Отвод конденсата, состояние осушителя, слив влаги из ресивера |
| Красновато-коричневый мелкий порошок | Фреттинг-коррозия от микроперемещения, ослабшее соединение | Состояние затяжки, плоскостность посадочной поверхности |
| Чёрный маслянистый липкий налёт | Масло, попадающее в воздух, износ на стороне компрессора | Чистота воздушной магистрали, состояние осушителя и ресивера |
| Блеск или смятие во впадине резьбы | Избыточная затяжка, неверный класс крепежа | Класс крепежа, метод и порядок затяжки |
Большинство этих следов рождается не самой деталью, а условиями вокруг неё. Если три детали одной позиции подряд приходят с одним и тем же следом, причину почти наверняка нужно искать там, где деталь установлена.
Как правильно осмотреть снятую деталь: пошаговый порядок
Порядок ниже занимает в мастерской несколько минут и делает видимой значительную часть повторяющихся неисправностей. Цель не составить перечень диагнозов, а не потерять информацию, которую несёт снятая деталь.
- Сфотографируйте деталь в установленном виде до снятия. Направление, подключение магистралей и контакт с соседними деталями после снятия уже не восстановить по памяти.
- При снятии обратите внимание на влажный след от течи, направление, в котором скопилась грязь, и трещины краски в линию. Эти следы стираются в процессе демонтажа.
- Осмотрите деталь до мойки. Первая же промывка уничтожает самое ценное доказательство; маслянистый налёт, цвет коррозии и скопление пыли имеют смысл только до того, как их смыли.
- Осмотрите наружную поверхность по зонам: задиры покрытия, следы удара, разрывы пыльников и кольца коррозии вокруг соединений.
- Снимите крепёж в отдельную ёмкость и осмотрите поверхность резьбы. Смятая резьба, содранное покрытие и красноватый порошок расскажут о порядке затяжки.
- Разберите деталь и поочерёдно извлеките эластомеры. Отметьте, из какого гнезда извлечён каждый; набухание и потерю эластичности можно правильно оценить только с привязкой к месту.
- Согните эластомеры между пальцами. Элемент, не возвращающийся к форме, потерявший сечение или ставший липким, говорит о несовместимости материала со средой либо о старении.
- Протрите внутренние поверхности чистой ветошью и посмотрите на осевший на ней след. Чёрный маслянистый след, металлический блеск или песчинка рассказывают три разные истории.
- Зафиксируйте находки короткой записью: машина, ось, положение, пробег, сезон и наблюдаемый след. Одна деталь — не доказательство; три детали образуют закономерность. Если один и тот же след повторяется, меняйте не деталь, а её окружение.
Этот порядок не заменяет оценку ресурса фрикционных элементов вроде тормозных колодок; у них собственные критерии и собственные предельные значения толщины. Признакам со стороны колодок и срокам их замены посвящён отдельный материал: Когда менять тормозные колодки? Признаки и срок службы. Метод чтения, описанный здесь, относится к механическим и эластомерным компонентам пневматического контура.
Испытания и сертификация: как доказывается прочность детали?
Утверждение о прочности имеет смысл лишь в той мере, в какой опирается на измеримое доказательство. Для компонентов тормозной системы тяжёлого грузового транспорта такое доказательство складывается из двух уровней. Первый уровень — регламенты сертификации типа для тормозных систем; они описывают требуемое поведение системы по безопасности и являются условием допуска машины к эксплуатации на дороге. Второй уровень — подтверждение прочности: способность детали выдержать заданное число циклов в заданных условиях среды без повреждения.
Чаще всего применяют такие проверки: испытание циклическим давлением заполняет и опустошает деталь заданное число раз, представляющее ожидаемый ресурс, и измеряет итоговую утечку; термоциклирование прогоняет деталь между холодным и горячим пределами, нагружая разницу теплового расширения материалов; испытание в солевом тумане ускоренно сопоставляет стойкость покрытия к коррозии, причём циклический вариант ближе к реальным дорожным условиям, чем непрерывный; вибрационное испытание нагружает деталь вместе с её штатным кронштейном.
Общая черта этих испытаний в том, что результат привязан не к фразе, а к протоколу. Если производитель вместо слов «прочная деталь» может назвать, какое испытание и в каких условиях было проведено, утверждение становится проверяемым. Прослеживаемость партии — тоже часть доказательства: цепочка номера плавки и производственной партии позволяет проследить возникшую в эксплуатации проблему до её источника.
Здесь доказательство рассматривается только с точки зрения «физического подтверждения прочности». Как документы используются при принятии решения о закупке и какие вопросы стоит задать поставщику, — тема отдельная и разбирается в статье о выборе компонентов.
Ошибки монтажа, которые снижают прочность детали на практике
Хорошая деталь при плохом монтаже превращается в деталь среднего качества. Ниже перечислены ошибки, которые напрямую сокращают ресурс и чаще всего встречаются в мастерской.
- Загрязнённый монтаж. Одна-единственная песчинка, попавшая в посадочное гнездо, нарушает линию герметизации эластомера. Очистка гнёзд и концов магистралей перед монтажом занимает минуту, а разницу даёт на месяцы вперёд.
- Неподходящая смазка при монтаже. Смазка, несовместимая с эластомером, облегчает сборку, но вызывает набухание материала. Монтажный состав нужно подбирать под конкретное семейство эластомера.
- Затяжка «на глаз». Недостаточная затяжка ведёт к ослаблению и фреттинг-коррозии, избыточная — к смятию резьбы. Значение момента затяжки нужно брать из актуального руководства производителя.
- Пропущенный порядок затяжки. В корпусах, крепящихся несколькими болтами, именно последовательность и ступенчатость затяжки обеспечивают равномерное прилегание посадочной поверхности; крышка, затянутая произвольно, начинает течь с одной стороны.
- Подключение магистрали без предварительной очистки. Стружка, песок или остаток старой прокладки, оставшиеся внутри трубопровода, оседают на посадочной поверхности только что установленного клапана.
- Монтаж шланга или трубки с перекручиванием. Перекрученная магистраль постоянно несёт в себе внутреннее напряжение и под действием вибрации быстро даёт усталостную трещину у основания соединения.
- Повреждение покрытия. След от пассатижей, брызги сварки и сильный удар пробивают защитный слой, и коррозия начинается именно с этой точки. Отсутствие пыльника или защитного чехла ведёт туда же.
Учёт данных о прочности: простая мастерская дисциплина
Прочность нельзя оценить по одной детали. Ранний выход детали из строя может быть случайностью; повторение того же следа — уже информация. Для получения этой информации не нужна сложная система. Достаточно фиксировать каждую снятую деталь одной строкой: гос. номер машины, положение оси, пробег, сезон и наблюдаемый след износа.
Такая запись решает сразу три задачи. Она выявляет повторяющуюся неисправность: одинаковый след, раз за разом появляющийся на одной и той же оси, указывает на постоянно действующую причину в системе. Она разделяет сезонный фактор: коррозионные отказы, учащающиеся зимой, требуют внимания к покрытию, а тепловые отказы, учащающиеся летом, — к другому направлению. Она же выявляет ошибки монтажа: если след меняется в зависимости от того, какая бригада ставила деталь, дело не в детали, а в применяемой практике.
Итог: прочность не невидима, её можно прочитать
Прочность детали пневматического тормоза не сводится к одному свойству. Литьё и термообработка определяют несущую способность; покрытие защищает деталь от внешней среды; выбор эластомера решает, как будет вести себя герметичность в жару и холод; допуски и качество поверхности определяют, как эти элементы сядут друг относительно друга; переходы сечения решают, где начнётся трещина. Пробел в одном из пунктов съедает ресурс, накопленный остальными.
Напрямую измерить эти пять параметров в полевых условиях нельзя, но их результат можно прочитать. След на снятой детали говорит о том, в каком из пунктов был допущен пробел. Поэтому прочность — не прилагательное из каталога, а запись, которая накапливается в мастерской. Действительно ли деталь прочна, решают те, кто её снимает.
VADEN производит компрессоры пневматических тормозов и компоненты тормозной системы для тяжёлого грузового транспорта; темы материала, покрытия, герметизации и износа, разобранные в этой статье, — это темы, с которыми мы ежедневно работаем в производстве и на этапе проверки. Вопросы выбора между дисковой и барабанной системой смотрите в статье Дисковый или барабанный тормоз? Сравнение для тяжёлой техники.
Связанные технические руководства: Ремонт компрессора: головка, клапанная плита, прокладки | VADEN · Блок подготовки воздуха (APU/EAC): неисправности и замена · Клапан слива осушителя: неисправности, замена и обслуживание · Релейный клапан и ABS релейный клапан: неисправности, замена, обслуживание
Часто задаваемые вопросы
- Что делает деталь пневматического тормоза физически прочной?
- Прочность не сводится к одному свойству. Качество литья и термообработка определяют несущую способность детали, покрытие защищает её от соли и влаги, семейство эластомера определяет поведение уплотнения в жару и холод, допуски изготовления и шероховатость поверхности решают, как эти элементы сядут друг относительно друга, а форма переходов сечения определяет, где начнётся усталостная трещина. Пробел в одном из этих пунктов съедает ресурс, накопленный остальными.
- Чем детали пневмотормоза для тяжёлых условий эксплуатации отличаются от обычных?
- Они одновременно противостоят шести нагрузкам: постоянному циклу давления, термоциклу между холодным утром и горячим спуском, дорожной соли и химии мойки, вибрации и кручению рамы, удару камня и дорожной грязи, а также загрязнённому или замасленному воздуху. Конструкция, хорошо отвечающая только на одну из них, в реальной эксплуатации оказывается неполноценной. Толстостенный литой корпус может отлично держать вибрацию, но если покрытие слабое, соль его добьёт.
- Почему две похожие на вид детали служат разный срок?
- Потому что разница скрыта не в форме, а под ней. При литье могла остаться пористость от нечистого расплава или неправильного режима охлаждения; у стального пальца могла быть недостаточная глубина закалки; покрытие могло стать тоньше на острых кромках и во впадинах резьбы. Ни одно из этих отличий не видно на детали, лежащей на полке, — их выдают только следы, оставшиеся после снятия.
- Что означает течь, заметная утром и пропадающая к обеду?
- Это один из самых частых признаков поведения эластомера. Ниже температуры стеклования материал ведёт себя не как резина, а как пластик: он не может плотно прилечь к посадочной поверхности и пропускает воздух, а когда машина прогревается и эластичность возвращается, герметичность восстанавливается сама. Обычно это указывает на то, что семейство эластомера не подходит рабочему температурному диапазону, либо на то, что уплотнение уже потеряло эластичность от старения.
- Почему уплотнительный элемент набухает или становится липким?
- Если эластомер несовместим с контактирующим маслом или химическим реагентом, он впитывает его и увеличивается в объёме; при этом материал теряет исходный размер, перестаёт помещаться в посадочное место и становится мягким и липким. В пневматическом контуре тормозов две самые частые причины — масло, попадающее в систему от компрессора, и неподходящая смазка, использованная при монтаже. Поэтому монтажный состав нужно подбирать под конкретное семейство эластомера.
- Как допуски изготовления влияют на ресурс детали?
- В отверстии с отклонением от цилиндричности поршень по ходу перемещения сжимает уплотнение неравномерно: с одной стороны эластомер зажат сильнее, с другой остаётся зазор. Сразу после установки деталь может не течь, потому что материал поначалу обладает запасом упругости, чтобы закрыть зазор; но перегруженный участок быстрее доходит до необратимой деформации, и через несколько месяцев начинается течь. Это одно из самых частых объяснений фразы «сначала работала нормально, потом отказала».
- Где обычно начинается усталостная трещина?
- Не в самом слабом месте материала, а там, где концентрация напряжения максимальна, а эти два места не обязаны совпадать. Классические адреса — резкие перепады сечения, острые внутренние углы, впадины резьбы, кромки отверстий, зона перехода сварного шва и следы от ударного клеймения. Трещина, распространяющаяся под слоем краски, обычно выдаёт себя характерным растрескиванием краски в линию, поэтому перед осмотром деталь нужно очистить.
- О чём говорит красновато-коричневый порошок на снятой детали?
- Это продукт фреттинг-коррозии. Он появляется, когда две поверхности, которые должны быть плотно затянуты друг к другу, совершают между собой микроперемещение, и указывает на то, что соединение потеряло предварительную затяжку, то есть ослабло. Чаще всего этот след встречается у оснований штуцеров трубопроводов и на посадочных поверхностях кронштейнов. При его обнаружении недостаточно заменить деталь — нужно проверить и весь узел соединения.
- Правильно ли мыть снятую деталь перед осмотром?
- Нет. Первая же промывка уничтожает самое ценное доказательство: маслянистый налёт, цвет коррозии и направление скопления грязи имеют смысл только до того, как их смыли. Правильный порядок такой: сфотографировать деталь в установленном виде до снятия, при демонтаже обратить внимание на влажные следы течи и трещины краски, затем осмотреть деталь в сухом виде по зонам, и только после этого приступать к мойке.
- Что делать, если одна и та же деталь повторно выходит из строя?
- Ранний выход одной детали из строя может быть случайностью, но повторение того же следа износа на нескольких деталях — уже закономерность, и причину нужно искать не в самой детали, а в её окружении: перекошенном монтаже, деформированном кронштейне, оставшейся в магистрали стружке, попадании масла в контур или проблеме с отводом влаги. Фиксация каждой снятой детали одной строкой — машина, ось, пробег, сезон и наблюдаемый след — делает такую закономерность видимой уже через несколько месяцев.
Похожие статьи
Техническое обслуживание грузовика: периодичность и контрольный список
Разбираем периодичность технического обслуживания грузовика по пробегу, моточасам и сроку, ежедневный контроль водителем и контрольный список по системам.
Выбор тормозных запчастей для грузовика
Как выбрать тормозные детали для грузовика: проверка перекрёстного номера, взаимозаменяемость, документы, поставщик и совокупная стоимость владения.