Szczęka hamulcowa – budowa i wymiana okładzin bębnowych
Szczęka hamulcowa w ciężarówce: różnica względem okładziny, mocowanie nitowane i klejone, wzory zużycia oraz zasady regeneracji hamulca bębnowego.
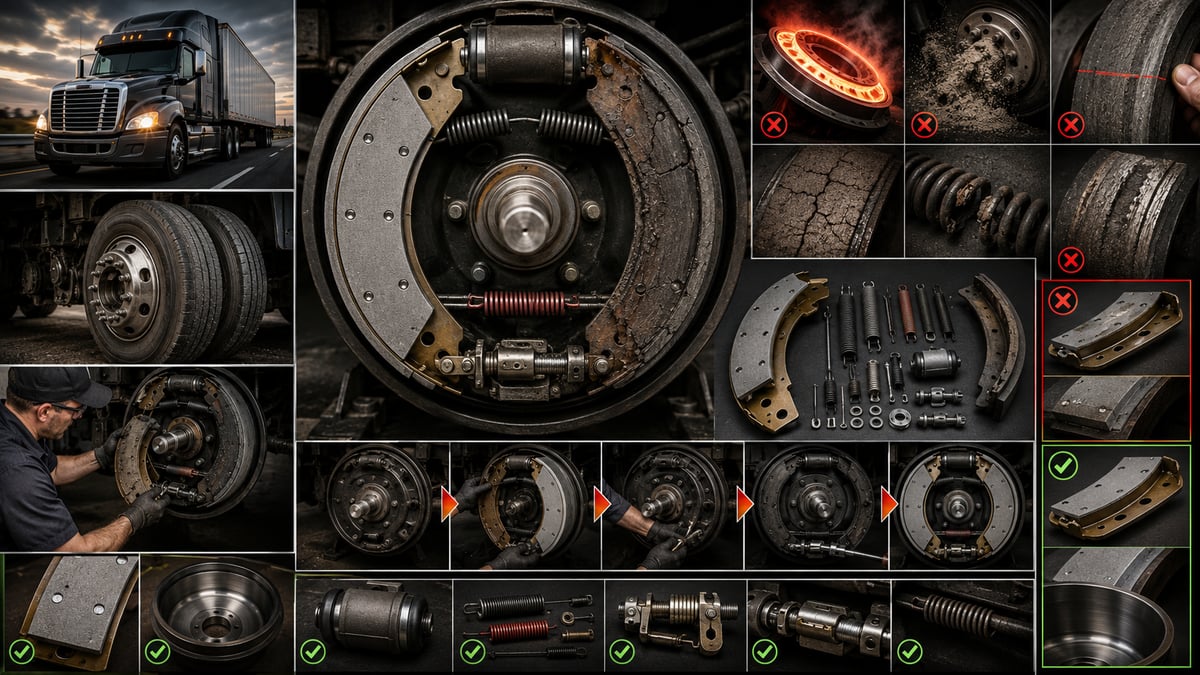
Wykres z hamowni rolkowej w stacji kontroli pojazdów pokazuje problem jednym spojrzeniem: siła hamowania z jednego koła naczepy jest wyraźnie niższa niż z przeciwległego. Gdy zdejmie się bęben, obraz staje się jasny — z dwóch szczęk pracujących na tej samej osi jedna jest niemal nowa, druga starta niemal do główek nitów. To prawda, że okładzina się zużyła, ale prawdziwe pytanie brzmi: dlaczego zużyła się tylko ta jedna szczęka. W hamulcu bębnowym pojazdu ciężarowego okładzina cierna nie jest samodzielną częścią; to ostatnia powierzchnia łańcucha, który zaczyna się od metalowego korpusu dociskającego ją do bębna, przechodzi przez wałek krzywki S obracający ten korpus i dźwignię nastawczą obracającą wałek, a kończy się w siłowniku pneumatycznym. Ten poradnik traktuje szczękę hamulcową w ciągnikach siodłowych, samochodach ciężarowych, autobusach i naczepach jako element tego łańcucha: różnicę między metalowym korpusem a materiałem ciernym, połączenie nitowane i klejone, odczytywanie wzorów zużycia, wybór między regeneracją a wymianą kompletnego zestawu oraz kontrolę po montażu.
Jak działa hamulec bębnowy pojazdu ciężarowego i gdzie w tym układzie jest szczęka?
Hamulec bębnowy zawdzięcza nazwę odlewanemu, dzwonowatemu elementowi obracającemu się razem z kołem. Hamowanie odbywa się dzięki dwóm szczękom dociskanym od wewnątrz do powierzchni tego bębna; dlatego fachowa nazwa tej konstrukcji to hamulec szczękowy rozprężny. Energia ruchu pojazdu zamienia się w ciepło na styku okładziny ciernej i bębna, a następnie jest oddawana do powietrza przez masę bębna. Cały układ służy wyłącznie temu jednemu celowi; wszystkie pozostałe elementy istnieją po to, by docisnąć szczękę do bębna we właściwym momencie, z właściwą siłą i pod właściwym kątem.
W pojazdach ciężarowych siłę docisku wytwarza nie układ hydrauliczny, lecz sprężone powietrze. Po naciśnięciu pedału zawór hamulcowy kieruje powietrze do siłownika, powietrze napiera na membranę, drążek popychacza obraca dźwignię nastawczą, dźwignia obraca wałek krzywki S, a osadzona na jego końcu krzywka o profilu litery S rozpycha rolki obu szczęk na zewnątrz, dociskając powierzchnie cierne do bębna. Po zwolnieniu pedału powietrze uchodzi, sprężyny powrotne ściągają szczęki do wewnątrz i między bębnem a okładziną ponownie powstaje niewielki luz. Wielkość tego luzu to najważniejszy parametr decydujący o tym, jak szybko hamulec zaczyna działać i czy szczęka nie ociera się o bęben na stałe.
Hamulec postojowy i awaryjny korzystają z tych samych szczęk, ale czerpią siłę z innego źródła: silna sprężyna wewnątrz siłownika sprężynowego napina się po odcięciu powietrza i mechanicznie dociska szczęki do bębna. Oznacza to, że w jednym zestawie hamulca bębnowego hamulec roboczy, postojowy i awaryjny współdzielą tę samą powierzchnię cierną; zużycie okładziny wpływa więc nie tylko na drogę hamowania, lecz bezpośrednio na zdolność pojazdu do utrzymania się na wzniesieniu.
Tę samą funkcję pełni hamulec tarczowy; różnica leży w sposobie przenoszenia siły i w gospodarce cieplnej. To, w których osiach pojazdów ciężarowych stosuje się który układ i jakie są ich mocne i słabe strony, omówiono w porównaniu hamulców tarczowych i bębnowych. Ten poradnik pozostaje przy hamulcu bębnowym i skupia się na jego najczęściej wymienianej i najczęściej źle rozumianej części — szczęce hamulcowej.
| Element | Zadanie | Skutek usterki widoczny na szczęce |
|---|---|---|
| Siłownik membranowy | Zamienia ciśnienie powietrza na siłę docisku | Przy rozdarciu membrany siła spada, dane koło zużywa się słabiej |
| Siłownik sprężynowy (postojowy/awaryjny) | Po odcięciu powietrza dociska szczęki mechanicznie | Niecałkowicie zwolniona sprężyna daje stałe tarcie i przypalenie szczęki |
| Drążek popychacza i dźwignia nastawcza | Przenosi ruch liniowy na moment obrotowy wałka krzywki | Wydłużony skok oznacza opóźniony, słaby docisk i nierówne zużycie |
| Wałek krzywki S i tuleje | Obracając krzywkę równomiernie rozpycha obie szczęki | Luz w tulei przesuwa wałek na bok, okładzina zużywa się z jednej strony |
| Rolki krzywki | Bezciernie przenoszą profil krzywki na szczękę | Zapieczenie lub wypadnięcie z gniazda opóźnia otwarcie jednej szczęki |
| Sworzeń i tuleja szczęki | Prowadzi koniec przegubowy szczęki, umożliwia jej obrót | Przy zapieczeniu szczęka nie siada swobodnie, zużycie punktowe na krawędzi |
| Sprężyny powrotne | Ściągają szczękę do wewnątrz po zwolnieniu hamulca | Zmęczona sprężyna nie przerywa styku, zeszklenie i przegrzanie |
| Bęben hamulcowy | Zapewnia powierzchnię cierną i pojemność cieplną | Owalizacja i odkształcenie krawędzi dają zużycie stożkowe i faliste |
Wniosek z tabeli jest prosty: nieprawidłowość widoczna na szczęce najczęściej nie jest wadą samej szczęki, lecz wadą siły, która na nią działa, albo geometrii, w jakiej osiada.
Czym różni się szczęka hamulcowa od okładziny?
Szczęka hamulcowa to metalowy korpus niosący materiał cierny i dociskający go do bębna; okładzina to przymocowany do zewnętrznej powierzchni szczęki materiał cierny, który zużywa się w trakcie eksploatacji. W warsztacie oba pojęcia bywają używane zamiennie; mówiąc „wymieniliśmy okładziny”, zwykle ma się na myśli kompletny zestaw razem ze szczękami. Technicznie są to jednak dwie osobne części: szczęka to element konstrukcyjny, który przy właściwej kontroli można wykorzystać przez kilka cykli życia okładziny, okładzina zaś to materiał eksploatacyjny zużywający się w każdym cyklu obsługi.
To rozróżnienie ma dwa praktyczne skutki. Po pierwsze, w zamówieniach „komplet okładzin”, „szczęki z nabitymi okładzinami” i „gołe szczęki” to trzy różne produkty; przy składaniu zamówienia trzeba jasno określić, o który z nich chodzi. Po drugie, w diagnostyce trzeba rozróżnić, czy usterka pochodzi z korpusu, czy z materiału ciernego. Jeśli powierzchnia zużyła się równomiernie, problem leży w zużyciu materiału; jeśli powierzchnia jest starta z jednej krawędzi, popękana albo korpus jest wygięty, problem tkwi w geometrii nośnika i samo odnowienie okładziny go nie rozwiąże.
Z jakich elementów zbudowany jest korpus szczęki?
Korpus szczęki to zakrzywiona konstrukcja spawana z blachy lub elementów odlewanych. Zewnętrzną powierzchnię zwróconą do bębna nazywa się płytą szczęki; to na niej osadza się okładzina. Pod płytą biegnie jedno lub dwa żebra usztywniające, nadające szczęce sztywność na zginanie; w szczękach do pojazdów ciężarowych częściej stosuje się konstrukcję z podwójnym żebrem, bo siła hamowania stara się szczękę nie rozewrzeć, lecz wygiąć. Na jednym końcu znajduje się gniazdo rolki krzywki, na drugim łożysko sworznia; między tymi dwoma punktami szczęka opiera się sprężyście o bęben.
Cechą krytyczną korpusu nie jest pojedyncza wartość, lecz cała jego geometria: promień płyty, równoległość żeber, współosiowość gniazd rolki i sworznia oraz płaskość samej płyty. Gdy jeden z tych parametrów ulegnie odkształceniu, szczęka nie przylega do bębna na całej powierzchni, pole styku maleje, nacisk jednostkowy rośnie i okładzina zużywa się dużo szybciej, niż powinna. W korpusie, który był mocno przegrzany, uderzony mechanicznie lub długo pracował na główkach nitów, prawdopodobieństwo takiego odkształcenia geometrii jest wysokie.
Okładzina nitowana i klejona: różnica dwóch metod mocowania
Okładzinę mocuje się do szczęki jedną z dwóch metod. W połączeniu nitowanym okładzina ma otwory z gniazdami stożkowymi; nity miedziane, mosiężne lub aluminiowe przechodzą przez te otwory i są zaciskane do płyty szczęki na specjalnej prasie. Główka nitu pozostaje poniżej powierzchni okładziny, więc część grubości jest niedostępna do wykorzystania już od początku. W połączeniu klejonym okładzina jest łączona z przygotowaną powierzchnią płyty żaroodpornym klejem, utwardzanym pod kontrolowaną temperaturą i naciskiem; nie ma otworów ani nitów.
Obie metody zachowują się inaczej. W połączeniu nitowanym okładzina może nieznacznie ugiąć się między punktami nitowania; nawet jeśli bęben nie jest idealnie okrągły, powierzchnia stara się dosiąść, a pył i drobiny są odprowadzane przez szczeliny wokół nitów. W zamian dostępna grubość sięga jedynie do główki nitu; gdy okładzina zetrze się do tego poziomu, zaczyna się kontakt metalu z metalem i powierzchnia bębna może w krótkim czasie ulec zniszczeniu.
W połączeniu klejonym można wykorzystać całą grubość okładziny, rozkład nacisku jest równomierniejszy, a brak otworów nie osłabia materiału nawet przy cienkich okładzinach. Słabą stroną jest ciepło: klej jest zaprojektowany dla określonego zakresu temperatury, w hamulcu, który stale się ociera albo wielokrotnie ulegał przegrzaniu, wiązanie słabnie, okładzina może się wybrzuszyć i odkleić od krawędzi. Klejenia nie da się też wykonać w warunkach warsztatowych na miejscu; to proces produkcyjny wymagający pieca, prasy i starannego przygotowania powierzchni.
| Kryterium | Połączenie nitowane | Połączenie klejone |
|---|---|---|
| Sposób mocowania | Mechaniczne, nitami z główką stożkową | Chemiczne, żaroodpornym klejem |
| Dostępna grubość | Do główki nitu, część grubości martwa | Niemal cała grubość do wykorzystania |
| Co wyznacza granicę zużycia | Głębokość główki nitu i minimalna grubość producenta | Wyłącznie minimalna grubość podana przez producenta |
| Tolerancja na wady bębna | Pewna elastyczność między nitami, lepsze dopasowanie | Sztywniejsza powierzchnia, zgodność geometrii ważniejsza |
| Zachowanie przy przegrzaniu | Poluzowanie nitów, pękanie i kruszenie okładziny | Osłabienie kleju, wybrzuszenie, ryzyko odklejenia krawędzi |
| Regeneracja na miejscu | Możliwa w warsztacie z odpowiednią prasą do nitów | Wymaga pieca i prasy, niemożliwa w warsztacie polowym |
| Typowe zastosowanie | Powszechne w hamulcach bębnowych z krzywką S | Pojazdy lekkie i średnie, niektóre rozwiązania OE |
| Na co zwrócić uwagę | Wymiana przed zejściem do główki nitu, właściwy materiał nitu | Nie stosować na korpusie z historią przegrzania |
Nie ma jednoznacznej odpowiedzi, która metoda jest lepsza; właściwą odpowiedzią jest ta, do której zaprojektowano dany zestaw hamulcowy pojazdu. W hamulcach bębnowych z krzywką S w pojazdach ciężarowych połączenie nitowane jest powszechne, bo pozwala zarówno na grubsze okładziny, jak i na regenerację w warsztacie. Kryterium wyboru to nie utarta opinia, lecz definicja OE właściwa dla kodu osi i zestawu hamulcowego.
Jak porusza się szczęka w mechanizmie krzywki S?
Krzywka S zawdzięcza nazwę profilowi przypominającemu literę S. W miarę obrotu wałka rolki na końcach szczęk wspinają się po tym profilu, a obie szczęki oddalają się od siebie, rozwierając się w stronę bębna. Najważniejszą cechą profilu jest to, że wraz z postępem kąta obrotu zmienia się proporcja między przenoszonym ruchem a siłą: na początku styku następuje szybkie domykanie luzu, a po nawiązaniu kontaktu — narastająca siła.
Krzywka S ma jedną istotną cechę uboczną: rozwiera obie szczęki o jednakowe przemieszczenie. Każda szczęka przesuwa się na zewnątrz o tę samą wartość, lecz siła reakcji wracająca od bębna nie jest w obu przypadkach identyczna. Dlatego w hamulcu z krzywką S podział obciążenia między dwiema szczękami nie rozdziela się tak wyraźnie, jak w niektórych konstrukcjach z siłownikiem hydraulicznym; pewna różnica jest jednak normalna i widać ją w zużyciu.
W miarę zużywania się okładziny krzywka musi obrócić się bardziej, by szczęka dosięgła bębna. Większy obrót oznacza dłuższą drogę drążka popychacza siłownika. Ta droga, czyli skok, to najbardziej praktyczny pomiar stanu hamulca możliwy bez zdejmowania bębna. Wraz z wydłużaniem się skoku rośnie czas reakcji i przesuwa się zakres pracy profilu krzywki; po przekroczeniu pewnego punktu siła, jaką może wytworzyć siłownik, nie wystarcza do wymaganego hamowania. Automatyczna dźwignia nastawcza istnieje właśnie po to, by temu zapobiec: przy każdym hamowaniu wykrywa zużycie i utrzymuje luz na wartości projektowej.
Dźwignia nastawcza, tuleje wałka krzywki, siłownik i strona zaworowa działają jako jeden łańcuch; źródło nierównomierności widocznej na szczęce najczęściej leży właśnie w tym łańcuchu. Kolejność diagnozowania po stronie pneumatycznej — od objawu do przyczyny — oraz rozróżnianie usterek zaworu, siłownika i przewodów opisano krok po kroku w poradniku diagnostyki usterek układu hamulcowego pneumatycznego; gdy zużycie szczęk odbiega od normy, to właśnie tam warto zajrzeć najpierw.
Szczęka pierwotna i wtórna: pojęcie primary i secondary
Dwie szczęki dociskane do wnętrza obracającego się bębna nie wykonują tej samej pracy. Zależnie od kierunku obrotu bębna jedna szczęka jest przez siłę tarcia dodatkowo dociskana do bębna; druga jest tą samą siłą odsuwana od powierzchni. Pierwszą nazywa się szczęką samowzmacniającą się, pierwotną (primary); drugą — wtórną (secondary). Efekt samowzmocnienia zwiększa siłę hamowania, ale jednocześnie szybciej zużywa powierzchnię tej właśnie szczęki.
Podczas jazdy do tyłu role się zamieniają: szczęka pierwotna przy jeździe do przodu zachowuje się jak wtórna przy jeździe wstecz. Dlatego w pojeździe jeżdżącym przeważnie do przodu pewna umiarkowana różnica zużycia między szczękami jest oczekiwana i sama w sobie nie stanowi usterki. Usterką jest sytuacja, gdy różnica staje się wyraźna; jeśli jedna szczęka zużywa się w tempie zdecydowanie wyższym niż druga, przyczyną nie jest już konstrukcja, lecz sam mechanizm.
W praktyce liczą się trzy rzeczy. W niektórych zestawach hamulcowych obie szczęki nie są identyczne; długość, grubość okładziny lub układ otworów mogą się różnić, więc przy montażu nie wolno pomylić strony i pozycji. Szczęk nie należy zamieniać miejscami w celu „wyrównania” zużycia; zużyta powierzchnia osadzona w przeciwnym kierunku dodatkowo pogarsza styk z bębnem. Wreszcie, jeśli nowy komplet zamontuje się bez ustalenia przyczyny różnicy w zużyciu, ta sama różnica szybko powróci na nowych szczękach.
Jak geometria szczęki wpływa na siłę hamowania?
O sile hamowania decydują trzy czynniki: siła docisku do bębna, współczynnik tarcia i promień, na którym siła działa. Szczęka bezpośrednio wpływa na dwa z nich. Pole styku i rozkład nacisku określają, jaka część tej samej siły docisku faktycznie przekłada się na hamowanie; zgodność promienia określa, gdzie to pole powstaje.
Gdy nowa szczęka przylega do powierzchni bębna dokładnie, nacisk rozkłada się na całej długości okładziny w miarę równomiernie. Przy niezgodności promienia pojawiają się dwa typowe scenariusze. Jeśli promień szczęki jest mniejszy niż promień bębna, styk zaczyna się na końcach okładziny, środek pozostaje bez kontaktu i całe obciążenie skupia się w dwóch wąskich pasmach. Jeśli promień szczęki jest większy, styk zaczyna się pośrodku, a końce zostają bez kontaktu. W obu przypadkach początkowa siła hamowania jest niższa, a temperatura miejscowa wyższa; powierzchnia się zeszkla, a okres docierania, do momentu pełnego przylegania szczęki, wydłuża drogę hamowania pojazdu.
Drugim czynnikiem jest sztywność korpusu szczęki. Podczas hamowania szczęka nie tylko jest wypychana na zewnątrz, lecz również poddawana zginaniu przez opór bębna; konstrukcja żeber ogranicza to zginanie. Jeśli po przegrzaniu w korpusie powstało trwałe odkształcenie, szczęka pod obciążeniem przybiera inny kształt: korpus, który na zimno wygląda równo, na gorąco może opierać się o bęben tylko jedną krawędzią. To wada trudna do wychwycenia zwykłym pomiarem, ale wyraźnie widoczna we wzorze zużycia.
Normy i dalsza lektura
Zagadnienie to podlega przepisom wyposażeniowym dla pojazdów użytkowych z hamulcami pneumatycznymi. W USA federalna norma hamulców pneumatycznych FMVSS 121 (49 CFR 571.121) określa zbiorniki, zabezpieczenia i czasy, jakie musi zapewnić zgodny układ, a Europa stosuje równoważne limity Regulaminu EKG ONZ (UNECE) nr 13. Więcej szczegółów znajdziesz w ilustrowanym przewodniku na airbrakecompressor.com. Zawsze sprawdzaj konkretne wartości z aktualnym przepisem i danymi serwisowymi producenta pojazdu.
W Polsce te same wymagania reguluje prawo krajowe: ustawa Prawo o ruchu drogowym określa obowiązek utrzymania pojazdu w stanie technicznym zapewniającym bezpieczeństwo, a szczegółowe warunki dla układu hamulcowego zawiera rozporządzenie w sprawie warunków technicznych pojazdów.
Co mówią wzory zużycia? Odczytywanie powierzchni szczęki
Zdemontowana szczęka niesie na sobie zapis historii hamulca pojazdu. To, jak zużyła się powierzchnia, często mówi więcej o przyczynie usterki niż przyrząd pomiarowy. Dlatego zdjętych szczęk nie należy od razu wyrzucać — trzeba ułożyć obie obok siebie i porównać z przeciwległym kołem tej samej osi.
Wspólną przyczyną większości wzorów jest ciepło. Wraz ze wzrostem temperatury spoiwo materiału ciernego zaczyna wydzielać gazy, na powierzchni tworzy się cienka warstwa filmu i tarcie chwilowo spada; sytuację, w której kierowca wciska pedał do oporu, a pojazd zwalnia mimo to słabiej, nazywa się fadingiem, czyli zanikaniem skuteczności hamowania. Powtarzające się przegrzanie utwardza i wygładza powierzchnię, a w zaawansowanym stadium powoduje pęknięcia termiczne i kruszenie. Źródłem ciepła zwykle nie jest jedno mocne hamowanie, lecz ciągłe używanie hamulca na długich zjazdach; prawidłowe stosowanie hamulca silnikowego i retardera, jeśli jest zamontowany, bezpośrednio wydłuża żywotność szczęki.
| Wzór zużycia | Co oznacza | Pierwsza kontrola |
|---|---|---|
| Równomierne, zbliżone zużycie obu szczęk | Prawidłowa praca, zrównoważony rozkład siły | Pomiar grubości, kontrola powierzchni bębna |
| Jedna szczęka wyraźnie bardziej zużyta | Jednostronne zapieczenie lub niewyważenie sprężyn | Swoboda sworznia i tulei, sprężyny powrotne, rolki |
| Stożkowe zużycie na szerokości okładziny | Bęben ma kształt dzwonu lub szczęka osiada krzywo | Powierzchnia wewnętrzna bębna, płaskość płyty, luz łożyska |
| Zużycie na końcach, środek błyszczący i bez styku | Promień szczęki mniejszy niż bębna, docieranie niepełne | Średnica wewnętrzna bębna i zgodność promienia, historia toczenia |
| Zużycie pośrodku, końce bez styku | Promień szczęki większy albo korpus gnie się pod obciążeniem | Geometria korpusu, ślady przegrzania, pęknięcia żebra |
| Błyszcząca, twarda, zeszklona powierzchnia | Stały lekki styk lub powtarzające się przegrzanie | Regulacja luzu, sprężyny powrotne, zwalnianie siłownika postojowego |
| Pęknięcia termiczne, kruszenie, poluzowane nity | Długotrwała wysoka temperatura, ciągłe hamowanie na zjeździe | Profil eksploatacji, użycie retardera, rozkład obciążenia |
| Ciemna, tłusta, plamista powierzchnia | Smar z uszczelniacza piasty lub inny wyciek | Uszczelniacz piasty, uszczelniacz osi, ślad na wewnętrznej stronie płyty |
Gdy znajdzie się nieprawidłowy wzór zużycia, sama wymiana szczęki nie jest rozwiązaniem; jeśli przyczyna nie zostanie usunięta, ten sam wzór powróci na nowym komplecie.
Grubość okładziny, granica zużycia i termin wymiany
Nie istnieje jeden przebieg kilometrowy określający moment wymiany okładziny. O jej żywotności decydują profil trasy, obciążenie, styl jazdy, korzystanie z retardera i aktualność regulacji hamulca; z dwóch pojazdów jeżdżących na tej samej trasie jeden może uzyskać dwukrotnie dłuższą żywotność niż drugi. Dlatego podstawą nie jest kalendarz, lecz pomiar.
W terenie stosuje się jednocześnie trzy kryteria. Pierwsze to pomiar grubości przez otwór kontrolny w płycie albo bezpośrednio po zdjęciu bębna; granicę wyznacza w połączeniu nitowanym głębokość główki nitu i minimalna grubość podana przez producenta, w połączeniu klejonym — wyłącznie minimalna grubość. Drugie to pomiar skoku drążka popychacza siłownika; można go wykonać bez zdejmowania bębna, dlatego stanowi podstawę okresowej kontroli. Trzecie to położenie wskaźnika zużycia w konstrukcjach, które go posiadają.
Objawy pojawiają się po przekroczeniu granicy, ale gdy się pojawią, nie wolno ich odkładać: metaliczny zgrzyt podczas hamowania, wydłużony skok pedału, ściąganie na jedną stronę, nagrzewanie się piasty koła i słabsze trzymanie pojazdu na wzniesieniu to typowe sygnały ostrzegawcze. Co decyduje o żywotności materiału ciernego, co oznaczają poszczególne objawy i jak zaplanować okres wymiany, opisano szczegółowo w poradniku o terminie wymiany okładzin hamulcowych; ten tekst dotyczy decyzji podejmowanej już po osiągnięciu granicy grubości.
Regeneracja szczęki czy wymiana kompletu?
Gdy okładzina się zużyje, są dwie drogi. Pierwsza to regeneracja, czyli wykorzystanie istniejącego korpusu metalowego, zdjęcie starej okładziny i nitowanie nowej. Druga to wymiana na komplet gotowych szczęk z okładzinami nabitymi fabrycznie. Obie są uzasadnione we właściwych warunkach; błędem jest podejmowanie decyzji z przyzwyczajenia, bez oceny tych warunków.
Sens regeneracji polega na tym, że korpus jest elementem konstrukcyjnym i przy właściwej kontroli można go wykorzystać przez kilka cykli życia okładziny. Warunkiem jest jednak dokładna kontrola korpusu. Przed regeneracją trzeba odpowiedzieć na pytania: czy promień i płaskość płyty są zachowane, czy w spoinach żeber nie ma pęknięć, czy otwory po nitach nie zostały owalizowane, czy łożyska sworznia i rolki nie są zużyte, czy korozja nie ścieniła przekroju płyty, czy nie ma śladów przebarwienia i odkształcenia po przegrzaniu. Jeśli choćby jedna z tych kontroli wypadnie negatywnie, regeneracja jest krótkotrwałą i ryzykowną oszczędnością.
| Kryterium | Regeneracja okładziny | Wymiana kompletnej szczęki |
|---|---|---|
| Zakres czynności | Zdjęcie starej okładziny, kontrola korpusu, nitowanie nowej | Montaż gotowego zestawu z fabrycznie nabitą okładziną |
| Geometria korpusu | Zależy od staranności warsztatu wykonującego regenerację | Korpus zmierzony i skalibrowany już w produkcji |
| Jakość nitowania | Zależy od prasy, rodzaju nitów i siły zacisku | Wykonana w kontrolowanych warunkach produkcyjnych |
| Czas postoju pojazdu | Może się wydłużyć przez transport korpusów do warsztatu | Zakończona jednorazowo, gdy komplet jest dostępny od ręki |
| Kiedy się sprawdza | Korpus po kontroli, warsztat z odpowiednim wyposażeniem i ewidencją | Gdy korpus budzi wątpliwości, ma historię przegrzania, liczy się czas |
| Główne ryzyko | Nabicie nowej okładziny na zmęczony korpus i utrwalenie wady | Źle dobrany zestaw, niewłaściwa klasa tarcia |
Praktyczne kryterium jest następujące: jeśli historia korpusu jest znana, nie był mocno przegrzewany, nie miał uderzeń, a warsztat wykonujący regenerację mierzy i prowadzi ewidencję — regeneracja ma sens. Jeśli historia korpusu nie jest znana, pracował aż do główek nitów, wyżłobił rowek w bębnie albo widać na nim przebarwienia termiczne — bezpieczniejsza jest wymiana na komplet gotowy fabrycznie. W obu przypadkach nie wolno pominąć jednego: decyzję podejmuje się dla szczęki, ale kontrolę wykonuje się dla całego zestawu hamulcowego.
Średnica bębna, toczenie i dopasowanie do szczęki
Szczęka i bęben pracują jako para; regeneracja jednej strony przy zignorowaniu drugiej szybko zużywa obie. Bębny opisuje się parą wymiarów — średnicą wewnętrzną i szerokością — a każdy bęben ma określoną przez producenta maksymalną średnicę wewnętrzną. Gdy na powierzchni wewnętrznej pojawi się rowek, stopień, owalizacja lub lekka falistość, bęben można podtoczyć do tej granicy; po jej przekroczeniu bęben nadaje się na złom.
Toczenie ma swoją cenę. Wraz ze wzrostem średnicy maleje grubość ścianki bębna; mniejsza grubość obniża jednocześnie zdolność pochłaniania ciepła i odporność na odkształcenie. Cieńszy bęben nagrzewa się szybciej przy intensywnym hamowaniu, przy nagrzaniu bardziej się rozszerza, a rozszerzenie zaburza styk ze szczęką. Dlatego toczenie nie jest naprawą w pełnym sensie, lecz zawsze wydatkowaniem części żywotności bębna.
W kwestii dopasowania kluczowe są dwa punkty. Po pierwsze, gdy średnica wewnętrzna podtoczonego bębna rośnie, nowa szczęka o standardowym promieniu nie przylega do powierzchni na całej długości; na początku styk skupia się na końcach, a okres docierania się wydłuża. W niektórych zastosowaniach dostępne są okładziny o zwiększonej grubości zaprojektowane właśnie pod ten przypadek; ich zastosowanie należy potwierdzić definicją OE. Po drugie, bębny należy zawsze toczyć lub wymieniać parami w obrębie osi; różna średnica wewnętrzna dwóch bębnów tej samej osi prowadzi do różnej siły hamowania po obu stronach i do ściągania pojazdu podczas hamowania.
Wpływ sprężyn powrotnych i mechanizmu regulacji na żywotność szczęki
Najczęściej pomijanymi elementami hamulca są te najtańsze. Sprężyna powrotna ma za zadanie oddzielić szczękę od bębna po zwolnieniu hamulca, a odsunięcie to zachodzi w bardzo niewielkim luzie. Gdy sprężyna się zmęczy albo pęknie, szczęka nie wraca w pełni; okładzina stale, lekko dotyka bębna. Tego kontaktu kierowca nie odczuwa, ale wytwarza on ciepło, zapoczątkowuje zeszklenie i zużywa okładzinę w tempie znacznie poniżej oczekiwanej żywotności. Drugim skutkiem ocierającej się szczęki jest ciche zwiększenie zużycia paliwa.
Drugim elementem wyznaczającym luz jest mechanizm regulacji. Automatyczna dźwignia nastawcza przy każdym hamowaniu przesuwa się o tyle, ile wynosi zużycie, utrzymując luz na stałym poziomie. Gdy mechanizm się zacina, może wywołać błąd w obu kierunkach: przy niedostatecznej regulacji skok się wydłuża i siła hamowania spada, przy nadmiernej regulacji luz znika i szczęka trze na stałe. Ręczne, ciągłe przekręcanie automatycznej dźwigni w celu „wyregulowania” niszczy przekładnię wewnętrzną i maskuje rzeczywistą usterkę; ręczna regulacja służy wyłącznie procedurze rozruchowej opisanej przez producenta. Trzecim czynnikiem są tuleje wałka krzywki: gdy tuleja się zużyje, wałek przesuwa się na bok, nie przekazuje równego ruchu obu szczękom, a jedna z okładzin zaczyna zużywać się od krawędzi.
Które elementy wymienia się razem ze szczęką?
Gdy bęben jest już zdjęty, większa część robocizny została już wykonana; odkładanie wymiany drobnych elementów wewnątrz oznacza opłacenie tej samej robocizny ponownie za kilka miesięcy. Dlatego wymianę szczęki warto planować nie jako wymianę jednej części, lecz jako odnowienie całego zestawu.
- Sprężyny powrotne i mocujące: zmęczenia nie widać gołym okiem; wymienia się je kompletem przy każdej wymianie szczęk.
- Sworzeń szczęki, tuleje i elementy mocujące: jeśli swobodny obrót nie jest zapewniony, szczęka nie przylega prawidłowo do bębna.
- Rolki krzywki i podkładki: przy spłaszczeniu lub zapieczeniu wymienia się je i osadza prawidłowo w gnieździe.
- Tuleje i uszczelnienia wałka krzywki S: mierzy się luz osiowy i promieniowy; przy luzie zespół wałka wymaga naprawy.
- Bęben: kontroluje się średnicę wewnętrzną, stan powierzchni i powierzchnię mocowania; po przekroczeniu granicy wymienia się parą w obrębie osi.
- Uszczelniacz piasty i smarowanie łożyska: wyciek niszczy okładzinę, więc przy podejrzeniu uszczelniacz się wymienia, a łożysko reguluje zgodnie z procedurą OE.
- Dźwignia nastawcza: kontroluje się funkcję regulacji; przy zacinaniu zamiast naprawy wybiera się wymianę.
- Siłownik hamulcowy i drążek popychacza: sprawdza się membranę, korpus, widełki i luz sworznia; przy nietypowym skoku szuka się przyczyny.
Wymiana szczęki i kontrola po montażu
Poniższa kolejność to ogólny schemat dla hamulca bębnowego z krzywką S w pojazdach ciężarowych. Momenty dokręcania, wartości luzów, procedura regulacji łożyska i sposób zwalniania sprężyny postojowej są specyficzne dla konkretnego pojazdu i należy je odczytać z instrukcji serwisowej producenta.
- Ustaw pojazd na równym, twardym podłożu, zaklinuj koła, zabezpiecz układ pneumatyczny zgodnie z zaleceniem producenta i mechanicznie zwolnij siłownik sprężynowy.
- Zdejmij koło i obejrzyj zestaw hamulcowy oraz wewnętrzną powierzchnię płyty przed umyciem; ślady smaru, rozkład pyłu ciernego i ślady tarcia mówią więcej przed demontażem niż po nim.
- Pracuj w odpowiednich środkach ochrony osobistej, nie zdmuchuj pyłu hamulcowego sprężonym powietrzem; użyj wyciągu pyłu lub metody na mokro.
- Zdejmij bęben, sprawdź powierzchnię wewnętrzną pod kątem rowków, stopni, przebarwień termicznych i pęknięć; zmierz średnicę wewnętrzną i porównaj z granicą toczenia podaną przez producenta.
- Zdemontuj sprężyny i elementy mocujące odpowiednim narzędziem, wyjmij szczęki i ułóż obie obok siebie, zapisując wzór zużycia.
- Sprawdź swobodę ruchu wałka krzywki, luz osiowy i łożyska rolek; skontroluj sworzeń i tuleje, w razie potrzeby wymień. Jeśli uszczelniacz piasty przecieka, usuń przyczynę przed montażem nowych okładzin.
- Trzymaj nowe szczęki czystymi rękami, nie dopuszczaj do zabrudzenia powierzchni ciernej smarem, olejem ani środkiem czyszczącym; smaruj wyłącznie punkty dopuszczone przez producenta, cienką warstwą dozwolonego smaru.
- Ustaw szczęki w prawidłowej pozycji i kierunku, załóż nowe sprężyny i elementy mocujące, potwierdź pełne osadzenie na sworzniu i rolce.
- Zamontuj bęben, dokręć koło zgodnie z momentem i kolejnością podaną przez producenta; w konstrukcjach wymagających regulacji łożyska zastosuj procedurę OE.
- Wyreguluj luz hamulca metodą opisaną przez producenta; przy automatycznej dźwigni nastawczej nie stosuj ręcznej siły poza procedurą rozruchową.
- Zaciśnij ciśnienie w układzie, sprawdź szczelność, przywróć normalną pozycję sprężyny postojowej i zmierz oraz porównaj skoki siłowników w obrębie osi.
- Wykonaj próbę przy niskiej prędkości: potwierdź równomierne działanie hamulca, brak ściągania, brak zgrzytów oraz swobodny obrót koła po zwolnieniu.
- Wykonaj kontrolowaną jazdę docierającą; zamiast gwałtownych hamowań stosuj hamowania o umiarkowanej sile, by powierzchnia mogła się dotrzeć.
- W miarę możliwości wykonaj pomiar siły hamowania w podziale na osie na hamowni i zapisz w dokumentacji pojazdu: opis zamontowanego zestawu, stan bębna, zmierzony skok i przebieg.
Dyscyplina utrzymania i miejsce szczęki w łańcuchu hamulcowym
Szczęka jest elementem, który pokazuje skutek działania całego układu hamulca bębnowego. Siła wytworzona po stronie pneumatycznej, ruch przekazany po stronie mechanicznej i geometria zachowana w zestawie kołowym — wszystko to ostatecznie sumuje się w sposobie, w jaki okładzina dociska się do bębna. Dlatego każdy objaw odczytany ze szczęki mówi w istocie o całym łańcuchu, a właściwy program utrzymania buduje się nie wokół pojedynczej części, lecz wokół tego łańcucha.
Dyscyplina, która sprawdza się w praktyce, jest prosta. Pomiar skoku wykonuje się przy każdym przeglądzie okresowym w podziale na osie i zapisuje. Grubość okładziny mierzy się przez otwór kontrolny albo przy demontażu, porównując obie strony tej samej osi. Powierzchnię bębna kontroluje się przy każdej wymianie szczęk. Uszczelniacze piasty, tuleje wałka krzywki i sprężyny sprawdza się za każdym razem, gdy bęben jest otwarty. Stosowanie retarderów na zjazdach włącza się do szkolenia kierowców. Najważniejsze — po znalezieniu nietypowego wzoru zużycia nie wymienia się po prostu części i nie przechodzi dalej; szuka się przyczyny, aż zostanie znaleziona.
Na koniec warto pamiętać o wspólnym ograniczeniu wszystkich kryteriów z tego poradnika: dwa pojazdy tego samego producenta i tej samej masy, różniące się jedynie osią i zestawem hamulcowym, mogą wymagać zupełnie innych wartości luzu, grubości i momentu dokręcania. Podstawą decyzji jest zawsze aktualna dokumentacja serwisowa OE, właściwa dla kodu podwozia i osi danego pojazdu; ten tekst nie zastępuje tej dokumentacji, lecz daje ramy potrzebne do jej właściwego odczytania.
Jednym z czynników przyspieszających zużycie jest stan blachy oddzielającej zespół szczęk od zanieczyszczeń z drogi; tej części dotyczy poradnik blacha osłonowa hamulca.
Kategoria produktu: Układ hamulcowy
Przewodnik główny: Hamulce tarczowe czy bębnowe? Porównanie w pojazdach ciężarowych
Tagi
Często zadawane pytania
- Czym jest szczęka hamulcowa i czym różni się od okładziny?
- Szczęka hamulcowa to zakrzywiony metalowy korpus, który niesie materiał cierny i dociska go do bębna; okładzina to przymocowany do zewnętrznej powierzchni szczęki materiał cierny, który zużywa się w trakcie eksploatacji. Szczęka jest elementem konstrukcyjnym i przy zachowanej geometrii można ją wykorzystać przez kilka cykli życia okładziny, okładzina zaś jest materiałem eksploatacyjnym. W warsztacie oba pojęcia bywają mylone; przy zamówieniu trzeba jasno określić, czy chodzi o gołą szczękę, komplet okładzin, czy o szczęki z okładzinami nabitymi fabrycznie.
- Jak porusza się szczęka w hamulcu bębnowym pojazdu ciężarowego?
- Po naciśnięciu pedału zawór hamulcowy kieruje powietrze do siłownika, powietrze napiera na membranę, drążek popychacza obraca dźwignię nastawczą, dźwignia obraca wałek krzywki S, a osadzona na jego końcu krzywka o profilu litery S rozpycha rolki na końcach obu szczęk. Szczęki oddalają się od siebie i przylegają do wewnętrznej powierzchni bębna. Po zwolnieniu pedału powietrze uchodzi, a sprężyny powrotne ściągają szczęki do wewnątrz. Krzywka S rozwiera obie szczęki o jednakowe przemieszczenie, ale siła reakcji od bębna nie jest identyczna po obu stronach, dlatego umiarkowana różnica w zużyciu jest normalna.
- Okładzina nitowana czy klejona - która jest lepsza?
- Obie mają swoje miejsce; decyduje konstrukcja zestawu hamulcowego danego pojazdu. Okładzina nitowana może nieznacznie ugiąć się między punktami nitowania, dzięki czemu lepiej toleruje niedoskonałości bębna i można ją zregenerować w warsztacie, ale dostępna grubość sięga tylko do główki nitu. Okładzina klejona pozwala wykorzystać niemal całą grubość i daje równomierniejszy rozkład nacisku, ale przy przegrzaniu klej może osłabnąć, a proces klejenia nie jest możliwy w warunkach warsztatowych. W hamulcach bębnowych z krzywką S w pojazdach ciężarowych powszechne jest połączenie nitowane.
- Kiedy należy wymienić okładzinę hamulca bębnowego?
- Termin wymiany wyznacza pomiar, nie przebieg kilometrowy. W terenie stosuje się jednocześnie trzy kryteria: pomiar grubości przez otwór kontrolny lub po zdjęciu bębna, pomiar skoku drążka popychacza siłownika oraz - jeśli konstrukcja go posiada - położenie wskaźnika zużycia. Granicę wyznacza w połączeniu nitowanym głębokość główki nitu i minimalna grubość podana przez producenta, w połączeniu klejonym wyłącznie minimalna grubość. Metaliczny zgrzyt podczas hamowania, wydłużony skok pedału, ściąganie na jedną stronę i słabsze trzymanie pojazdu na wzniesieniu to sygnały, których nie wolno odkładać.
- Dlaczego szczęki nie zużywają się równomiernie?
- Niewielka różnica wynika z konstrukcji: zależnie od kierunku obrotu bębna jedna szczęka jest siłą tarcia dodatkowo dociskana do powierzchni, druga odsuwana. Ta umiarkowana różnica nie jest usterką. Wyraźna różnica wskazuje na mechanizm: zapieczony sworzeń lub tuleja szczęki, zmęczona albo pęknięta sprężyna powrotna, rolka krzywki wypadła z gniazda, luz w tulei wałka krzywki, zacinająca się dźwignia nastawcza lub rozdarta membrana siłownika. Różnica między dwiema stronami tej samej osi najczęściej wynika z niewyważenia siły po stronie siłownika, zaworu lub regulacji.
- Co mówi wzór zużycia o rodzaju usterki?
- Stożkowe zużycie na szerokości okładziny wskazuje, że bęben ma kształt dzwonu albo szczęka osiada krzywo; zużycie na końcach z błyszczącym środkiem oznacza, że promień szczęki jest mniejszy niż bębna; zużycie pośrodku z niestykającymi się końcami wskazuje na zbyt duży promień szczęki lub gięcie korpusu pod obciążeniem. Błyszcząca, zeszklona powierzchnia świadczy o stałym lekkim styku lub powtarzającym się przegrzaniu, pęknięcia termiczne o długotrwałej wysokiej temperaturze, a ciemna, tłusta plama o wycieku smaru z uszczelniacza piasty.
- Regeneracja okładziny czy wymiana kompletnej szczęki - co wybrać?
- Jeśli historia korpusu jest znana, nie był mocno przegrzewany ani uderzony, a warsztat wykonujący regenerację mierzy geometrię i prowadzi ewidencję - regeneracja ma sens. Przed regeneracją trzeba sprawdzić promień i płaskość płyty, spoiny żeber, owalizację otworów po nitach, łożyska sworznia i rolki oraz ślady korozji i przegrzania. Jeśli historia korpusu nie jest znana, pracował aż do główek nitów, wyżłobił rowek w bębnie lub widać na nim przebarwienia termiczne, bezpieczniejsza jest wymiana na komplet szczęk z okładziną nabitą fabrycznie.
- Czy bęben można podtoczyć i założyć na niego nową szczękę?
- Bęben można podtoczyć do maksymalnej średnicy wewnętrznej określonej przez producenta; po jej przekroczeniu nadaje się na złom. Toczenie zmniejsza grubość ścianki, a wraz z nią zdolność pochłaniania ciepła i odporność na odkształcenie. Ponieważ średnica wewnętrzna po toczeniu jest większa, nowa szczęka o standardowym promieniu nie przylega od razu na całej długości, a okres docierania się wydłuża; w niektórych zastosowaniach dostępne są okładziny o zwiększonej grubości do tego celu. Bębny toczy się lub wymienia zawsze parami w obrębie osi.
- Jakie inne elementy warto wymienić razem ze szczęką?
- Skoro bęben jest już zdjęty, warto odnowić cały zestaw, a nie tylko szczękę. Wymienia się sprężyny powrotne i mocujące, sworzeń szczęki z tulejami, rolki krzywki i podkładki oraz tuleje i uszczelnienia wałka krzywki S. Kontroluje się średnicę wewnętrzną i stan powierzchni bębna, uszczelniacz piasty i smarowanie łożyska, funkcję dźwigni nastawczej oraz membranę, korpus i luz siłownika hamulcowego wraz z drążkiem popychacza. Odkładanie tych elementów oznacza zapłacenie za tę samą robociznę ponownie za kilka miesięcy.
- Czy po montażu nowej szczęki potrzebne jest docieranie?
- Tak. Dopóki nowa okładzina nie przylegnie w pełni do powierzchni bębna, pole styku jest mniejsze niż docelowe, a nacisk jednostkowy i temperatura miejscowa są wyższe. Powtarzane gwałtowne hamowania w tym okresie zeszklą powierzchnię i skrócą jej żywotność już od początku. Prawidłowe podejście to kontrolowana jazda docierająca z hamowaniami o umiarkowanej sile, a następnie pomiar i porównanie skoków siłowników w obrębie osi oraz, w miarę możliwości, pomiar siły hamowania na hamowni. Procedurę docierania należy zweryfikować w instrukcji serwisowej OE.
Powiązane Artykuły
Osuszacz powietrza do ciężarówek: usterki, wymiana i konserwacja
Zawór przedmuchu osuszacza w ciężarówce syczy bez przerwy albo w zbiorniku zbiera się woda? Diagnoza cyklu ładowania i przedmuchu, wymiana wkładu.
Siłownik hamulcowy: usterki, wymiana i konserwacja
Syczenie powietrza przy siłowniku hamulcowym ciężarówki albo wydłużony skok popychacza? Pomiar skoku, rozróżnienie usterek membrany i wymiana.
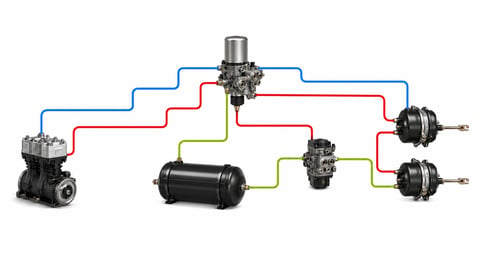
Schemat pneumatycznego układu hamulcowego – jak czytać?
Jak czytać schemat pneumatycznego układu hamulcowego ciężarówki: symbole, kolory przewodów, numery portów i wyszukiwanie usterek krok po kroku.