Zapata de freno de tambor del camión
Qué es la zapata de freno y en qué se diferencia de la balata: unión remachada y pegada, patrones de desgaste, reacondicionamiento y cambio en camiones.
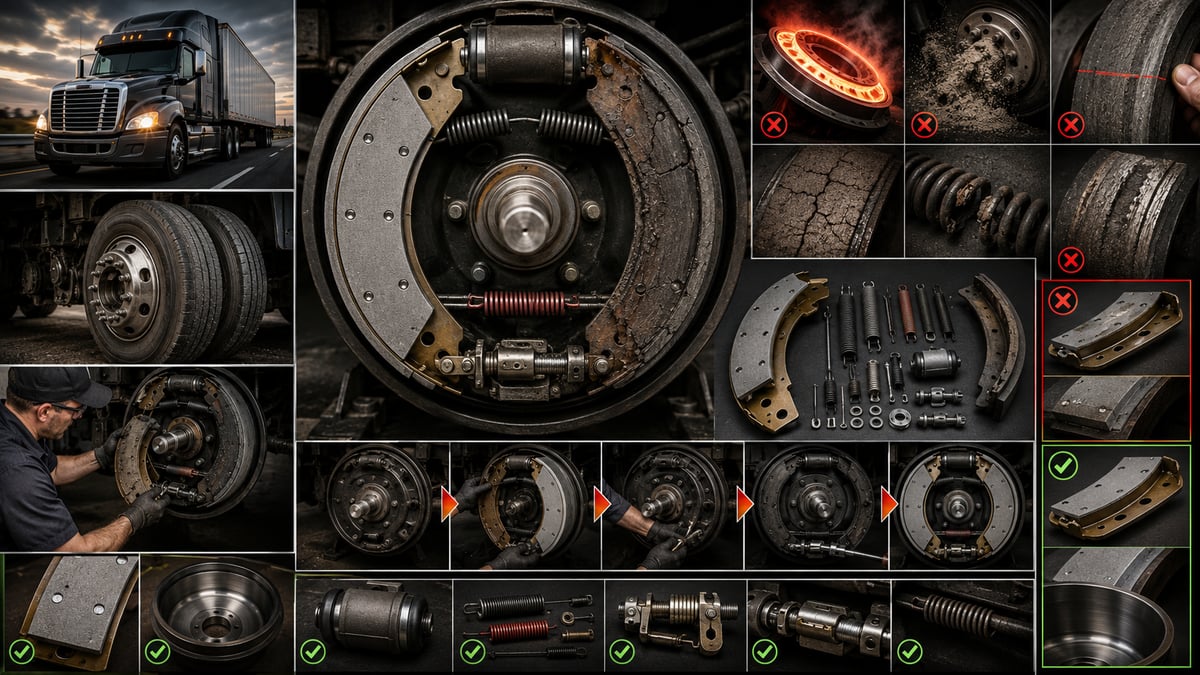
El gráfico del banco de frenos de un remolque en inspección técnica revela el problema de un vistazo: la fuerza de frenado de una rueda queda claramente por debajo de la de su pareja en el eje. Al desmontar el tambor, la causa queda a la vista: de las dos zapatas del mismo eje, una está casi nueva y la otra ha llegado a los remaches. La balata se ha agotado, pero la pregunta real es por qué solo esa zapata. En el freno de tambor, la balata nunca es una pieza aislada: es la última superficie de una cadena que incluye el cuerpo metálico que la presiona contra el tambor, el eje de leva en S que lo abre, el brazo ajustador que gira la leva y la cámara de aire que da el impulso inicial. Esta guía aborda la zapata dentro de esa cadena en camiones, tractoras, autobuses y remolques: la diferencia entre cuerpo y fricción, remachado frente a pegado, la lectura de los patrones de desgaste, reacondicionar frente a sustituir, y la comprobación posterior al montaje.
¿Cómo funciona el freno de tambor de un camión y dónde encaja la zapata de freno?
El freno de tambor toma su nombre de la pieza de fundición en forma de campana que gira con la rueda. El frenado se produce cuando dos zapatas se presionan desde dentro contra la superficie interior de ese tambor; por eso el nombre técnico del diseño es freno de zapatas de expansión interna. La energía cinética se convierte en calor entre la superficie de fricción y el tambor, y ese calor se disipa al aire a través de la masa metálica. Todo el sistema existe para una sola función: llevar la zapata contra el tambor en el momento justo, con la fuerza y el ángulo correctos.
En un camión de carga, la fuerza de presión no se genera con hidráulica sino con aire comprimido. Al pisar el pedal, la válvula envía aire a la cámara, el aire empuja el diafragma, la varilla de empuje gira el brazo ajustador, este gira el eje de leva en S y la leva, en su extremo, separa hacia fuera los rodillos de las zapatas, con lo que las superficies de fricción se asientan contra el tambor. Al soltar el pedal, el aire se purga, los muelles de retorno recogen las zapatas y vuelve a formarse una holgura fina. Ese tamaño de holgura es el ajuste más crítico: determina la rapidez con la que el freno agarra y si la zapata roza de forma continua.
El freno de estacionamiento y de emergencia usa las mismas zapatas, pero la fuerza viene de otra fuente: el potente resorte de la cámara de resorte se libera al cortarse la presión de aire y presiona las zapatas contra el tambor por vía mecánica. Es decir, en un grupo de freno de tambor, el servicio, el estacionamiento y la emergencia comparten la misma superficie de fricción; el desgaste de la balata afecta tanto a la distancia de frenado como a la capacidad del vehículo para mantenerse quieto en pendiente.
El freno de disco cumple la misma función; la diferencia está en cómo se transmite la fuerza y en cómo se gestiona el calor. Por qué se elige uno u otro sistema según el eje en un camión, y cuáles son sus ventajas e inconvenientes, se explica en la comparativa entre freno de disco y freno de tambor. Esta guía se centra en el tambor y pone el foco en la zapata, la pieza más consumida y más mal entendida del sistema.
| Componente | Función | Efecto visible del fallo en la zapata |
|---|---|---|
| Cámara de freno de diafragma | Convierte la presión de aire en fuerza de empuje | Con el diafragma roto la fuerza cae y esa rueda desgasta menos |
| Cámara de resorte (estacionamiento y emergencia) | Aplica el freno mecánicamente con el resorte al cortarse el aire | Si el resorte no libera del todo, la zapata roza sin parar y se quema |
| Varilla de empuje y brazo ajustador | Transmiten el movimiento lineal al eje de leva como par | Con la carrera alargada el contacto llega tarde y débil, desgaste irregular |
| Eje de leva en S y casquillos | Giran la leva y abren las zapatas por igual | Con el casquillo desgastado la leva se desvía y la balata se come por un lado |
| Rodillos de leva | Transmiten el perfil de la leva a la zapata sin fricción | Agarrotamiento o salida de su alojamiento, apertura tardía de una zapata |
| Pasador y buje de la zapata | Sostienen el extremo articulado de la zapata y permiten su giro | Si se agarrota, la zapata no asienta libre y se desgasta en un punto del extremo |
| Muelles de retorno | Recogen la zapata hacia dentro al soltar el freno | Con el muelle fatigado el contacto no se corta, vitrificación y sobrecalentamiento |
| Tambor | Aporta la superficie de fricción y la capacidad térmica | Ovalización y acampanamiento, desgaste cónico y ondulado |
La tabla resume la idea central: el defecto que se lee en la zapata casi nunca es un defecto de la zapata en sí, sino de la fuerza que recibe o de la geometría sobre la que asienta.
¿Cuál es la diferencia entre la zapata de freno y la balata?
La zapata de freno es el cuerpo metálico que sostiene el material de fricción y lo presiona contra el tambor; la balata es el material de fricción fijado sobre su cara exterior, que se desgasta y se agota con el uso. En el taller, los dos términos se usan a menudo como sinónimos; «cambiamos las balatas» suele referirse al conjunto completo, zapatas incluidas. Técnicamente son piezas distintas: la zapata es un soporte estructural que, bien cuidado, dura varias vidas de balata, mientras que la balata es un consumible que se agota en cada ciclo de mantenimiento.
Esta distinción tiene dos consecuencias prácticas. En la compra: el «juego de balatas», el «juego de zapatas con balata montada» y la «zapata desnuda» son productos distintos, y hay que especificar cuál se pide. En el diagnóstico: hay que distinguir si el fallo viene del cuerpo o del material de fricción. Si la superficie está desgastada de forma uniforme, es consumo normal; si está comida por un lado, agrietada o el cuerpo está torcido, el problema es la geometría del soporte, y reponer solo la balata no lo resuelve.
¿De qué partes se compone el cuerpo de la zapata?
El cuerpo de la zapata es una estructura curva soldada a partir de chapa o piezas de fundición. La cara exterior, la que mira al tambor, se llama tabla; sobre ella se asienta la balata. Bajo la tabla hay uno o dos nervios que dan resistencia a la flexión; en camión se prefiere el doble nervio, porque la fuerza de frenado tiende a doblar la zapata, no a abrirla. En un extremo está el alojamiento del rodillo de leva y en el otro el del pasador; la zapata trabaja como un resorte entre ambos puntos para asentarse contra el tambor.
Lo crítico del cuerpo no es una sola cota, sino toda su geometría: radio de la tabla, paralelismo de los nervios, alineación de los ejes de rodillo y pasador, y planitud de la tabla. Si uno solo de estos valores se altera, la zapata no asienta por completo, el área de contacto se reduce, la presión por unidad de superficie aumenta y la balata se consume mucho más rápido de lo debido. Un cuerpo que ha sufrido sobrecalentamiento, un golpe o ha trabajado mucho tiempo con los remaches al descubierto tiene alta probabilidad de haber perdido esa geometría.
Balata remachada y balata pegada: la diferencia entre los dos métodos de unión
La balata se fija a la zapata por uno de dos métodos. En la unión remachada lleva taladros con avellanado; remaches de cobre, latón o aluminio se pasan por ellos y se aprietan contra la tabla en una máquina remachadora específica. La cabeza del remache queda por debajo de la superficie, es decir, una parte del espesor es inutilizable desde el principio. En la unión pegada, la balata se une a la tabla ya preparada con un adhesivo resistente a altas temperaturas, curado bajo presión y temperatura controladas; no hay taladros ni remaches.
Los dos métodos se comportan de forma distinta. En la unión remachada, la balata puede ceder ligeramente entre los puntos de remache; aunque el tambor no sea perfectamente redondo, la superficie tiende a asentarse y el polvo y las virutas se evacúan por los huecos alrededor de los remaches. A cambio, el espesor útil llega solo hasta la cabeza del remache; cuando la balata baja hasta ese punto empieza el contacto metal contra metal y la superficie del tambor puede quedar inservible en poco tiempo.
En la unión pegada se aprovecha todo el espesor de la balata, la distribución de presión es más uniforme y, al no haber taladros que debiliten el material, la integridad se mantiene incluso con balatas finas. Su punto débil es el calor: el adhesivo está diseñado para un rango de temperatura determinado, y en un freno que roza de forma continua o ha sufrido varios sobrecalentamientos el enlace se debilita, la balata puede abombarse y despegarse por el extremo. Además, el pegado no puede hacerse en campo: exige horno, prensa y una preparación de superficie muy cuidada.
| Criterio | Unión remachada | Unión pegada |
|---|---|---|
| Tipo de fijación | Sujeción mecánica con remaches avellanados | Enlace químico con adhesivo resistente al calor |
| Espesor útil | Hasta la cabeza del remache, parte es espesor muerto | Prácticamente todo el espesor es utilizable |
| Qué fija el límite de desgaste | Profundidad de la cabeza del remache y espesor mínimo del fabricante | Solo el espesor mínimo indicado por el fabricante |
| Tolerancia a defectos del tambor | Cierta flexión entre remaches, más adaptable | Superficie más rígida, el ajuste geométrico es más crítico |
| Comportamiento ante sobrecalentamiento | Aflojamiento de remaches, grietas y desmenuzamiento | Debilitamiento del enlace, riesgo de abombado y despegue |
| Reacondicionamiento en taller | Posible con la remachadora adecuada | Exige horno y prensa, no es posible en campo |
| Uso habitual | Frecuente en frenos de tambor de leva en S de camión | Aplicaciones ligeras y de gama media, algunos diseños OE |
| Punto a vigilar | Sustituir antes de llegar a la cabeza del remache, usar el remache correcto | No aplicarla sobre un cuerpo con historial de sobrecalentamiento |
No hay una única respuesta a cuál es mejor; la correcta es para cuál de las dos fue diseñado el grupo de freno del vehículo. En los frenos de tambor de leva en S de camión, la unión remachada es habitual porque permite tanto balatas gruesas como el reacondicionamiento en taller. El criterio de decisión no es la preferencia de oídas, sino la referencia OE que corresponde al código de eje y grupo de freno.
¿Cómo se mueve la zapata en el mecanismo de leva en S?
La leva en S toma su nombre de que su perfil recuerda a la letra S. A medida que gira el eje de leva, los rodillos situados en los extremos de las zapatas suben por ese perfil y las dos zapatas se separan, abriéndose hacia el tambor. La característica clave del perfil es que, a medida que avanza el ángulo de giro, cambia la relación entre la fuerza y el movimiento que se transmiten a la zapata: al principio del contacto cierra la holgura con rapidez, y después del contacto entrega una fuerza creciente.
La leva en S tiene un efecto secundario determinante: abre las dos zapatas con el mismo desplazamiento. Ambas zapatas avanzan la misma distancia hacia fuera, pero la fuerza de reacción que devuelve el tambor no es igual en las dos. Por eso, en un freno de leva en S el reparto de carga entre las dos zapatas no se separa de forma tan marcada como en algunos diseños que trabajan con cilindro hidráulico; aun así, cierta diferencia es normal y se manifiesta en el desgaste.
A medida que la balata se desgasta, la leva necesita girar más para que la zapata llegue al tambor, y eso significa que la varilla de empuje de la cámara recorre un camino más largo. Ese recorrido, la carrera, es la medición de estado más práctica sin desmontar el tambor. Cuanto más se alarga, más aumenta el tiempo de respuesta y más se desplaza la zona de trabajo del perfil de leva; pasado cierto punto, la fuerza que genera la cámara ya no basta para el frenado necesario. El ajustador automático existe para evitar esto: detecta el desgaste en cada frenada y mantiene la holgura en el valor de diseño.
El brazo ajustador, los casquillos del eje de leva, la cámara y la válvula forman una cadena; el origen del desequilibrio que se observa en la zapata suele estar ahí. El orden de diagnóstico en el circuito neumático, del síntoma a la causa, y cómo separar los fallos de válvula, cámara y conducto, se explica paso a paso en el diagnóstico de averías en frenos de aire; ese es el primer sitio al que acudir cuando el desgaste de la zapata resulta anómalo.
Zapata primaria y secundaria: el concepto de autoenergizado
Las dos zapatas que se presionan contra un tambor en rotación no realizan el mismo trabajo. Según el sentido de giro del tambor, la fuerza de fricción empuja a una de las zapatas aún más contra el tambor, mientras que a la otra intenta apartarla de la superficie. A la primera se la llama zapata autoenergizante, delantera o primaria; a la segunda, secundaria o trasera. El efecto de autoenergizado aumenta la ganancia de fuerza del freno, pero también desgasta más rápido la superficie de esa zapata.
Al circular marcha atrás, los papeles se invierten: la zapata que es primaria hacia delante se comporta como secundaria en marcha atrás. Por eso, en un vehículo que circula sobre todo hacia delante se espera una diferencia de desgaste moderada entre las zapatas, y eso por sí solo no se considera una avería. Lo que sí se considera avería es que esa diferencia se acentúe; si una zapata se consume varias veces más rápido que la otra, la causa ya no es el diseño, sino el propio mecanismo.
En la práctica hay tres puntos a vigilar. En algunos grupos de freno las dos zapatas no son iguales entre sí; longitud, espesor o disposición de taladros pueden diferir, así que no debe confundirse la orientación ni la posición al montarlas. Tampoco deben intercambiarse de posición con la idea de «igualar» el desgaste: una superficie ya desgastada, montada al revés, empeora aún más el contacto. Y si se monta un juego nuevo sin hallar la causa de la diferencia, esa misma diferencia reaparecerá pronto.
¿Cómo afecta la geometría de la zapata a la fuerza de frenado?
Tres factores determinan la fuerza de frenado: la fuerza de presión aplicada contra el tambor, el coeficiente de fricción y el radio en el que se aplica esa fuerza. La zapata influye directamente en dos de ellos. El área de contacto y la distribución de presión determinan cuánta de esa fuerza de presión se convierte realmente en trabajo útil; el ajuste del radio determina dónde se genera esa área.
Cuando una zapata nueva asienta por completo contra el tambor, se obtiene una distribución de presión aproximadamente uniforme a lo largo de la balata. Si el radio no coincide, aparecen dos situaciones típicas: con radio menor que el del tambor, el contacto empieza en los extremos, el centro queda sin apoyo y toda la carga se concentra en dos bandas estrechas; con radio mayor, el contacto empieza en el centro y los extremos quedan sin apoyo. En ambos casos la fuerza de frenado inicial es baja y la temperatura local es alta; la superficie se vitrifica, y ese periodo transitorio hasta el asentamiento alarga la distancia de frenado.
La rigidez del cuerpo es el segundo factor determinante. Durante el frenado, la zapata no solo se empuja hacia fuera: el arrastre del tambor también intenta doblarla, y el diseño de los nervios limita esa flexión. Si el cuerpo ha sufrido una deformación permanente por sobrecalentamiento, adopta una forma distinta bajo carga: un cuerpo que parece recto en frío puede apoyar solo por un borde en caliente. Es un defecto difícil de detectar con una simple medición, pero que se lee con claridad en el patrón de desgaste.
Normas y lecturas adicionales
Este asunto se rige por las normas de equipamiento de los camiones con frenos de aire. En Estados Unidos, la norma federal de frenos de aire FMVSS 121 (49 CFR 571.121) define los depósitos, la protección y los tiempos que debe ofrecer un sistema conforme, y Europa aplica los límites equivalentes del Reglamento n.º 13 de la CEPE/UNECE. Para más detalle, consulte la guía de referencia ilustrada en airbrakecompressor.com. Confirme siempre las cifras concretas con la normativa vigente y los datos de servicio del fabricante del vehículo.
En México la referencia equivalente es la NOM-068-SCT-2-2014, que fija las condiciones físico-mecánicas y de seguridad del autotransporte federal, incluido el sistema de frenos. En Perú rige el Reglamento Nacional de Vehículos (D.S. 058-2003-MTC), que establece las categorías vehiculares y la exigencia de ABS.
¿Qué revelan los patrones de desgaste? Cómo leer la superficie de la zapata
Una zapata desmontada lleva grabado el historial de frenado del vehículo. La forma en que ha desgastado la superficie suele indicar qué pieza está fallando antes incluso de recurrir a un instrumento de medición. Por eso las zapatas no deben desecharse nada más desmontarlas: hay que evaluarlas colocando las dos juntas, una al lado de la otra, y comparándolas con la rueda opuesta del mismo eje.
La causa común de la mayoría de estos patrones es el calor. Al subir la temperatura, el aglutinante libera gases, se forma una fina película y la fricción cae de forma temporal; a esto, cuando el conductor pisa el pedal a fondo y la deceleración disminuye, se le llama desvanecimiento del freno (fade). El sobrecalentamiento repetido endurece y pule la superficie, y en fase avanzada provoca grietas térmicas y desmenuzamiento. Lo que genera el calor no suele ser una frenada brusca aislada, sino el uso continuo en bajadas largas; usar bien el freno motor y, si lo hay, el retarder alarga la vida de la zapata.
| Patrón de desgaste | Qué indica | Primera comprobación |
|---|---|---|
| Desgaste uniforme y similar en ambas zapatas | Funcionamiento correcto, reparto de fuerza equilibrado | Medir el espesor y comprobar la superficie del tambor |
| Una zapata claramente más desgastada que la otra | Agarrotamiento en un lado o desequilibrio de muelles | Libertad de pasador y buje, muelles de retorno, rodillos |
| Desgaste cónico a lo ancho de la balata | El tambor está acampanado o la zapata asienta torcida | Superficie interior del tambor, planitud de la tabla, holgura del rodamiento |
| Desgaste en los extremos, centro brillante y sin contacto | Radio de la zapata menor que el del tambor, asentamiento incompleto | Diámetro interior del tambor y ajuste de radio, historial de mecanizado |
| Desgaste en el centro, extremos sin contacto | Radio de la zapata mayor o el cuerpo se dobla bajo carga | Geometría del cuerpo, señales de sobrecalentamiento, grietas en el nervio |
| Superficie brillante, dura y vitrificada | Contacto ligero continuo o sobrecalentamiento repetido | Ajuste de holgura, muelles de retorno, liberación de la cámara de estacionamiento |
| Grietas térmicas, desmenuzamiento, remaches sueltos | Temperatura excesiva sostenida, frenado continuo en pendiente | Perfil de uso, empleo del retarder, distribución de la carga |
| Superficie oscura, aceitosa, manchada | Contaminación por grasa del retén de buje u otra fuga | Retén de buje, retén del eje, marcas en la cara interior de la tabla |
Cuando se encuentra un patrón anómalo, sustituir la zapata no es la solución por sí sola; si no se elimina la causa, el mismo patrón reaparece de igual forma en el juego nuevo.
Espesor de la balata, límite de desgaste y momento de sustitución
No existe un kilometraje único que determine cuándo cambiar la balata. Su vida útil depende del perfil de la ruta, la carga, el estilo de conducción, el uso del retarder y de si el ajuste del freno está al día; de dos vehículos que cubren la misma línea, uno puede rendir el doble que el otro. Por eso el criterio no es el calendario, sino la medición.
En el taller se combinan tres criterios: la medición directa del espesor, por el orificio de inspección o con el tambor desmontado (el límite lo marca la cabeza del remache y el espesor mínimo del fabricante en la unión remachada, y solo el mínimo en la pegada); la medición de la carrera de la varilla de la cámara, que al no exigir desmontar el tambor es la columna vertebral del control periódico; y, en los diseños que lo incorporan, la posición del indicador de desgaste.
Los síntomas llegan después de la medición, pero no conviene demorarse: roce metálico al frenar, más recorrido de pedal, tirón hacia un lado, el buje de la llanta caliente al tacto y que el vehículo ya no aguante igual en pendiente son avisos típicos. Qué determina la vida del material de fricción y cómo planificar el intervalo de sustitución se detalla en la guía sobre cuándo cambiar las pastillas de freno; esta guía se ocupa de la decisión posterior al límite de espesor.
¿Reacondicionar la zapata o sustituir el conjunto completo?
Cuando se agota la balata hay dos caminos. El primero es el reacondicionamiento: aprovechar el cuerpo metálico existente, retirar la balata vieja y remachar una nueva en su lugar. El segundo es la sustitución completa con un juego de zapatas ya montado de fábrica con balata nueva. Los dos son válidos en las condiciones adecuadas; lo que no es válido es decidir por costumbre, sin evaluar esas condiciones.
La lógica del reacondicionamiento es que el cuerpo, bien cuidado, puede durar varias vidas de balata; pero eso exige inspeccionarlo. Antes de reacondicionar hay que responder: ¿se conserva el radio y la planitud de la tabla?, ¿hay grietas en las soldaduras de los nervios?, ¿están ovalados los taladros de los remaches?, ¿están desgastados los alojamientos del pasador y del rodillo?, ¿la corrosión ha adelgazado la tabla?, ¿hay cambio de color o deformación por sobrecalentamiento? Si una sola respuesta es negativa, reacondicionar es un ahorro de corta vida y arriesgado.
| Criterio | Reacondicionamiento de balata | Sustitución del conjunto completo |
|---|---|---|
| Contenido del proceso | Se retira la balata vieja, se inspecciona el cuerpo, se remacha la nueva | Se monta directamente un juego de zapatas ya provisto de balata |
| Geometría del cuerpo | Depende de la inspección del taller que reacondiciona | Llega con un cuerpo medido y calibrado en fabricación |
| Calidad del remachado | Depende de la máquina, el tipo de remache y la fuerza de apriete | Se realiza en condiciones de producción controladas |
| Tiempo de parada del vehículo | Puede alargarse porque los cuerpos van y vuelven del taller | Se completa de una sola vez si el juego está disponible |
| Cuándo conviene | Si el cuerpo ha pasado la inspección y hay taller equipado con registro | Si el cuerpo es dudoso, hay historial de calentamiento o prima la rapidez |
| Principal riesgo | Montar balata nueva en un cuerpo fatigado y arrastrar el defecto | Elegir un juego mal definido o una clase de fricción incompatible |
El criterio práctico es este: si se conoce el historial del cuerpo, no ha sufrido sobrecalentamiento ni golpes, y el taller que va a reacondicionarlo mide y registra, el reacondicionamiento tiene sentido. Si no se conoce el historial del cuerpo, ha trabajado con los remaches al descubierto, ha abierto un canal en el tambor o presenta cambio de color por calor, la sustitución completa es más segura. En ambos caminos hay algo que no debe saltarse: la decisión se toma para la zapata, pero la revisión se hace para todo el grupo de freno.
Diámetro del tambor, tambor rectificado y ajuste con la zapata
La zapata y el tambor trabajan como pareja; reacondicionar uno e ignorar el otro consume a los dos en poco tiempo. Los tambores se definen por diámetro interior y anchura, y cada uno tiene un límite máximo de diámetro fijado por el fabricante. Ante un canal, un escalón, ovalización o una ligera ondulación, el tambor puede rectificarse hasta ese límite; superado, queda para desguace.
Rectificar tiene un coste. Cuanto mayor es el diámetro, menor es el espesor de pared, y eso reduce a la vez la capacidad de absorber calor y la resistencia a la deformación. Un tambor adelgazado se calienta antes en un frenado intenso, se dilata más y esa dilatación rompe el contacto con la zapata. Por eso rectificar no siempre es una reparación, sino, en parte, gastar vida útil por adelantado.
En el ajuste hay dos puntos críticos. Primero, al crecer el diámetro interior del tambor rectificado, una zapata nueva de radio estándar ya no asienta por completo; el contacto se concentra al principio en los extremos y el asentamiento se alarga. Para esa diferencia existen en algunas aplicaciones balatas de espesor incrementado; su uso debe confirmarse con la referencia OE. Segundo, los tambores se rectifican o se sustituyen siempre por pareja, en el mismo eje: si los dos tienen diámetros distintos, cada lado genera una fuerza distinta y provoca tirón al frenar.
El efecto de los muelles de retorno y del mecanismo de ajuste en la vida de la zapata
Las piezas del freno que más se pasan por alto son las más baratas. El muelle de retorno separa la zapata del tambor al soltar el freno, en una holgura muy pequeña. Si el muelle se fatiga o se rompe, la zapata no vuelve del todo y la balata queda en contacto ligero y continuo con el tambor. Ese contacto no lo nota el conductor, pero genera calor, inicia la vitrificación y consume la balata muy por debajo de la vida esperada. La segunda consecuencia de una zapata que roza es un aumento silencioso del consumo de combustible.
El mecanismo de ajuste es la segunda pieza que determina la holgura: el brazo automático avanza en cada frenada lo desgastado y mantiene la holgura constante. Si se agarrota falla en los dos sentidos: ajusta de menos y la carrera se alarga con la fuerza en caída, o ajusta de más y la zapata roza sin parar. «Ajustar» a mano de forma continua daña el engranaje interno y esconde la avería real; el ajuste manual es solo para la puesta a punto del fabricante. El tercer factor son los casquillos del eje de leva: si pierden ajuste, el eje se desvía y una balata empieza a comerse por un extremo.
Piezas que se renuevan junto con la zapata al sustituirla
Una vez desmontado el tambor, gran parte de la mano de obra ya está gastada; postergar las piezas pequeñas del interior significa volver a pagar esa misma mano de obra pocos meses después. Por eso, la sustitución de la zapata debe planificarse como la renovación de un grupo completo, no como el cambio de una sola pieza.
- Muelles de retorno y de sujeción: la fatiga no se aprecia a simple vista; se renuevan en juego completo en cada sustitución de zapata.
- Pasador, bujes y elementos de retención de la zapata: si no permiten el giro libre, la zapata no asienta bien contra el tambor.
- Rodillos de leva y arandelas: se sustituyen si presentan aplanamiento o agarrotamiento, y se colocan correctamente en su alojamiento.
- Casquillos y retenes del eje de leva en S: se mide la holgura axial y radial; si hay holgura, se revisa todo el conjunto del eje.
- Tambor: se inspecciona el diámetro interior, el estado de la superficie y la cara de fijación; si se supera el límite, se sustituye por eje completo.
- Retén de buje y engrase del rodamiento: una fuga arruina la balata, así que si el retén es dudoso se renueva y el ajuste del rodamiento se hace según el procedimiento OE.
- Brazo ajustador: se comprueba la función de ajuste automático; si hay agarrotamiento, se prefiere sustituirlo antes que repararlo.
- Cámara de freno y varilla de empuje: se revisan el diafragma, el cuerpo, la horquilla y la holgura del pasador; si la carrera es anómala, se busca el origen.
Pasos para sustituir la zapata y comprobación posterior al montaje
El orden que sigue es un marco general para el freno de tambor de leva en S de un camión. Los pares de apriete, los valores de holgura, el procedimiento de ajuste del rodamiento y el método de liberación del resorte de estacionamiento son específicos de cada vehículo y deben consultarse en el manual de servicio OE.
- Sitúe el vehículo sobre suelo llano y firme, calce las ruedas, asegure el sistema de aire según indique el fabricante y libere mecánicamente la cámara de resorte.
- Desmonte la rueda e inspeccione visualmente el grupo de freno y la cara interior de la tabla antes de lavarlos; las marcas de aceite, la distribución del polvo de desgaste y las huellas de roce dicen más antes de limpiar que después.
- Trabaje con el equipo de protección personal adecuado y no sople el polvo de freno con aire comprimido; use un método de captación de polvo o en húmedo.
- Desmonte el tambor e inspeccione la superficie interior en busca de canales, escalones, manchas térmicas y grietas; mida el diámetro interior y compárelo con el límite de mecanizado del fabricante.
- Retire los muelles y los elementos de retención con la herramienta adecuada, extraiga las zapatas y coloque las dos juntas para dejar constancia del patrón de desgaste.
- Compruebe la libertad de giro y la holgura axial del eje de leva y el estado de los alojamientos de los rodillos; revise el pasador y los bujes y renuévelos si hace falta. Si hay fuga en el retén de buje, elimine su origen antes de montar la balata.
- Manipule las zapatas nuevas con las manos limpias y no permita que la superficie de fricción entre en contacto con grasa, aceite o desengrasante; aplique solo una capa fina de la grasa autorizada en los puntos que indique el fabricante.
- Coloque las zapatas en la orientación y posición correctas, monte los muelles y elementos de retención nuevos y verifique que asientan por completo en el pasador y los extremos del rodillo.
- Monte el tambor y apriete el grupo de rueda con el par y la secuencia que indique el fabricante; en los diseños que lo requieran, aplique el procedimiento OE de ajuste del rodamiento.
- Ajuste la holgura del freno según el procedimiento del fabricante; en el brazo de ajuste automático, no fuerce a mano fuera del procedimiento de puesta a punto.
- Presurice el sistema, compruebe si hay fugas, lleve el resorte de estacionamiento a su posición normal y mida y compare la carrera de las cámaras por eje.
- Pruebe el vehículo a baja velocidad: verifique que el freno agarra de forma uniforme, que no hay tirón, que no se oye roce y que la rueda gira libre al soltar el pedal.
- Realice una conducción de rodaje controlada; sin frenazos bruscos seguidos, deje que la superficie asiente con frenadas de intensidad ligera a moderada.
- Si es posible, tome una medición de fuerza por eje en el banco de frenos y registre la sustitución en el expediente del vehículo: referencia del juego montado, estado del tambor, carrera medida y kilometraje.
La disciplina de mantenimiento y el lugar de la zapata en la cadena de freno
La zapata es la pieza que muestra el resultado de todo el sistema de freno de tambor. La fuerza generada en el lado neumático, el movimiento transmitido en el mecánico y la geometría conservada en el grupo de rueda confluyen en cómo presiona la balata contra el tambor. Por eso, cualquier síntoma que se lea en la zapata informa sobre toda la cadena, y el programa de mantenimiento correcto se construye sobre la cadena, no sobre la pieza suelta.
La disciplina que funciona en el taller es sencilla. En cada mantenimiento periódico se mide la carrera por eje y se registra. El espesor de la balata se mide por el orificio de inspección o al desmontar, comparando los dos lados del eje. La superficie del tambor se inspecciona en cada sustitución de zapata; los retenes de buje, los casquillos del eje de leva y los muelles se revisan cada vez que se abre el tambor. El uso del retarder en bajadas se incorpora a la formación del conductor. Y lo más importante: ante un patrón de desgaste anómalo no se sustituye la pieza sin más, se investiga hasta encontrar la causa.
Por último, conviene recordar el límite común a todos los criterios de esta guía: dos vehículos del mismo fabricante y tonelaje pueden exigir valores de holgura, espesor y par completamente distintos según su eje y grupo de freno. El fundamento de cualquier decisión es siempre la documentación de servicio OE vigente del chasis y eje del vehículo; este texto no sustituye ese documento, sino que aporta el marco para leerlo correctamente.
Un factor de desgaste prematuro es el estado de la chapa que separa el conjunto de zapatas de la suciedad de la carretera; véase nuestra guía del guardapolvo de freno.
Categoría de producto: Sistema de Freno
Guía principal: ¿Freno de Disco o Freno de Tambor? Comparativa en Vehículos Pesados
Etiquetas
Preguntas frecuentes
- ¿Qué es la zapata de freno y en qué se diferencia de la balata?
- La zapata de freno es el cuerpo metálico curvo que sostiene el material de fricción y lo presiona contra el tambor; la balata es el material de fricción fijado en la cara exterior de ese cuerpo, que se desgasta con el uso. La zapata es un soporte estructural que, si conserva su geometría, puede aprovecharse durante varias vidas de balata, mientras que la balata es un consumible que se agota en cada ciclo. En el taller los dos términos se confunden a menudo; al pedir recambio conviene precisar si se necesita la zapata desnuda, el juego de balatas o el juego de zapatas con balata ya montada.
- ¿Cómo se mueve la zapata en el freno de tambor de un vehículo pesado?
- Al pisar el pedal, la válvula de freno envía aire a la cámara, el aire empuja el diafragma, la varilla de empuje gira el brazo ajustador, el brazo ajustador hace girar el eje de leva en S y la leva, en el extremo del eje, separa hacia fuera los rodillos de las dos zapatas. Las dos zapatas se abren y se asientan sobre la superficie interior del tambor. Al soltar el pedal, el aire se purga y los muelles de retorno recogen las zapatas hacia dentro. La leva en S abre las dos zapatas con el mismo desplazamiento, pero la fuerza de reacción que devuelve el tambor no es igual en las dos, por lo que cierta diferencia de desgaste es normal.
- ¿Es mejor la balata remachada o la balata pegada?
- Las dos tienen su lugar; lo decisivo es para cuál fue diseñado el grupo de freno. En la unión remachada, la balata puede ceder ligeramente entre los puntos de remache, lo que la hace más tolerante a defectos del tambor y permite reacondicionarla en taller, pero el espesor útil llega solo hasta la cabeza del remache. En la unión pegada se aprovecha todo el espesor y la distribución de presión es más uniforme, pero el enlace puede debilitarse con el sobrecalentamiento y el proceso no puede hacerse en campo. En los frenos de tambor de leva en S de vehículo pesado, la unión remachada es la más habitual.
- ¿Cuándo debe cambiarse la balata del freno de tambor?
- La sustitución la determina la medición, no el calendario. En el taller se combinan tres criterios: la medición del espesor por el orificio de inspección o con el tambor desmontado, la medición de la carrera de la varilla de la cámara y, cuando existe, la posición del indicador de desgaste. El límite lo marca la profundidad de la cabeza del remache y el espesor mínimo del fabricante en la unión remachada, y solo el espesor mínimo en la unión pegada. Un roce metálico al frenar, un pedal más largo, tirón hacia un lado y que el vehículo no aguante igual en pendiente son avisos que no conviene demorar.
- ¿Por qué las zapatas no se desgastan por igual?
- Una diferencia moderada es normal por diseño: según el sentido de giro del tambor, una zapata es empujada con más fuerza contra la superficie (la primaria o autoenergizante) y la otra tiende a apartarse (la secundaria). Esa diferencia no es una avería. Sí lo es cuando se acentúa: pasador o buje agarrotados, muelle de retorno fatigado o roto, rodillo de leva descentrado, casquillo del eje de leva desgastado, brazo ajustador agarrotado o diafragma de la cámara roto. La diferencia entre los dos lados del mismo eje suele deberse a un desequilibrio de fuerza en la cámara, la válvula o el lado del ajuste.
- ¿Qué avería indica cada patrón de desgaste?
- El desgaste cónico a lo ancho de la balata indica que el tambor está acampanado o que la zapata asienta torcida; el desgaste en los extremos con el centro sin contacto indica que el radio de la zapata es menor que el del tambor; el desgaste en el centro con los extremos sin contacto indica que el radio es mayor o que el cuerpo se dobla bajo carga. Una superficie brillante y vitrificada apunta a un contacto ligero continuo o a sobrecalentamientos repetidos, las grietas térmicas a temperatura excesiva sostenida, y una superficie oscura y aceitosa a una fuga de grasa del retén de buje.
- ¿Conviene más reacondicionar la balata o sustituir el conjunto de zapata completo?
- Si se conoce el historial del cuerpo, no ha sufrido sobrecalentamiento ni golpes, y el taller que lo reacondiciona mide y registra los datos, el reacondicionamiento tiene sentido. Antes de reacondicionar debe comprobarse el radio y la planitud de la tabla, las soldaduras de los nervios, los taladros de los remaches, los alojamientos del pasador y del rodillo, y si hay corrosión o cambio de color por calor. Si el historial del cuerpo no se conoce, ha trabajado con los remaches al descubierto, ha abierto un canal en el tambor o presenta cambio de color por sobrecalentamiento, un juego de zapatas montado de fábrica es la opción más segura.
- ¿Se puede rectificar el tambor y montar una zapata nueva en un tambor rectificado?
- El tambor puede rectificarse hasta el diámetro interior máximo que fija el fabricante; superado ese límite, queda para desguace. Rectificar tiene un coste: al reducirse el espesor de pared baja la capacidad de absorber calor y la resistencia a la deformación. Como el diámetro interior del tambor rectificado crece, una zapata nueva de radio estándar no asienta por completo de inmediato, el contacto se concentra primero en los extremos y el periodo de asentamiento se alarga. En algunas aplicaciones existen balatas de espesor incrementado para compensarlo, siempre que la referencia OE lo permita. Los tambores se rectifican o se sustituyen siempre por pareja, en el mismo eje.
- ¿Qué otras piezas deben renovarse al sustituir la zapata?
- Una vez desmontado el tambor, gran parte de la mano de obra ya está gastada; postergar las piezas pequeñas significa volver a pagarla poco después. Se renuevan en juego los muelles de retorno y de sujeción; se revisan el pasador, los bujes y los elementos de retención de la zapata, los rodillos de leva, y los casquillos y retenes del eje de leva en S. Se mide el diámetro interior y el estado del tambor, se sustituye el retén de buje si es dudoso, y se comprueba la función del brazo ajustador junto con el diafragma y la holgura de la varilla de empuje de la cámara.
- ¿Hace falta un rodaje después de montar zapatas nuevas?
- Sí. Hasta que la balata nueva asienta por completo contra la superficie del tambor, el área de contacto es menor que la de diseño, y en ese periodo la presión por unidad de superficie y la temperatura local son más altas. Frenar bruscamente varias veces seguidas vitrifica la superficie y acorta la vida útil desde el principio. Lo correcto es hacer una conducción de rodaje controlada, con frenadas de intensidad ligera a moderada, y después medir y comparar la carrera de las cámaras por eje y, si es posible, tomar una medición de fuerza por eje en el banco de frenos. El procedimiento de rodaje concreto lo determina el manual de servicio OE del vehículo.
Artículos Relacionados
Secador de aire del camión: fallos
Sin secador de aire, en un camión la humedad oxida y congela válvulas en invierno y el aceite arruina diafragmas: cómo funciona y cuándo cambiarlo.
Cámara de freno: fallos, sustitución y mantenimiento
Diafragma rasgado con fuga continua de aire o carrera excesiva que resta frenada al camión: así falla la cámara de freno. Diagnóstico y cambio seguro.
Cómo leer el esquema de frenos neumáticos del camión
¿Cómo leer el esquema de frenos neumáticos? Símbolos, colores de línea, códigos de puerto, los dos circuitos, líneas del remolque y localización de averías.